一個普通的幫浦和一段軟管就能比大多數動力升級方案更有效地決定切割品質。本指南將解釋氣流的作用、哪種氣體適合哪種材料以及初始壓力。
空氣輔助究竟有什麼作用
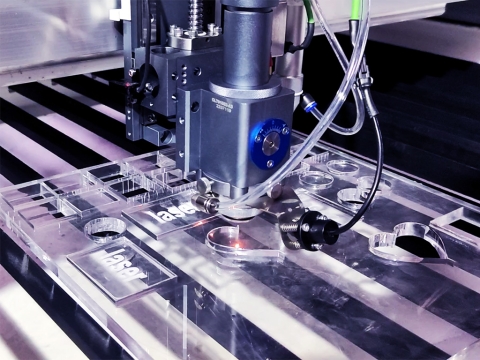
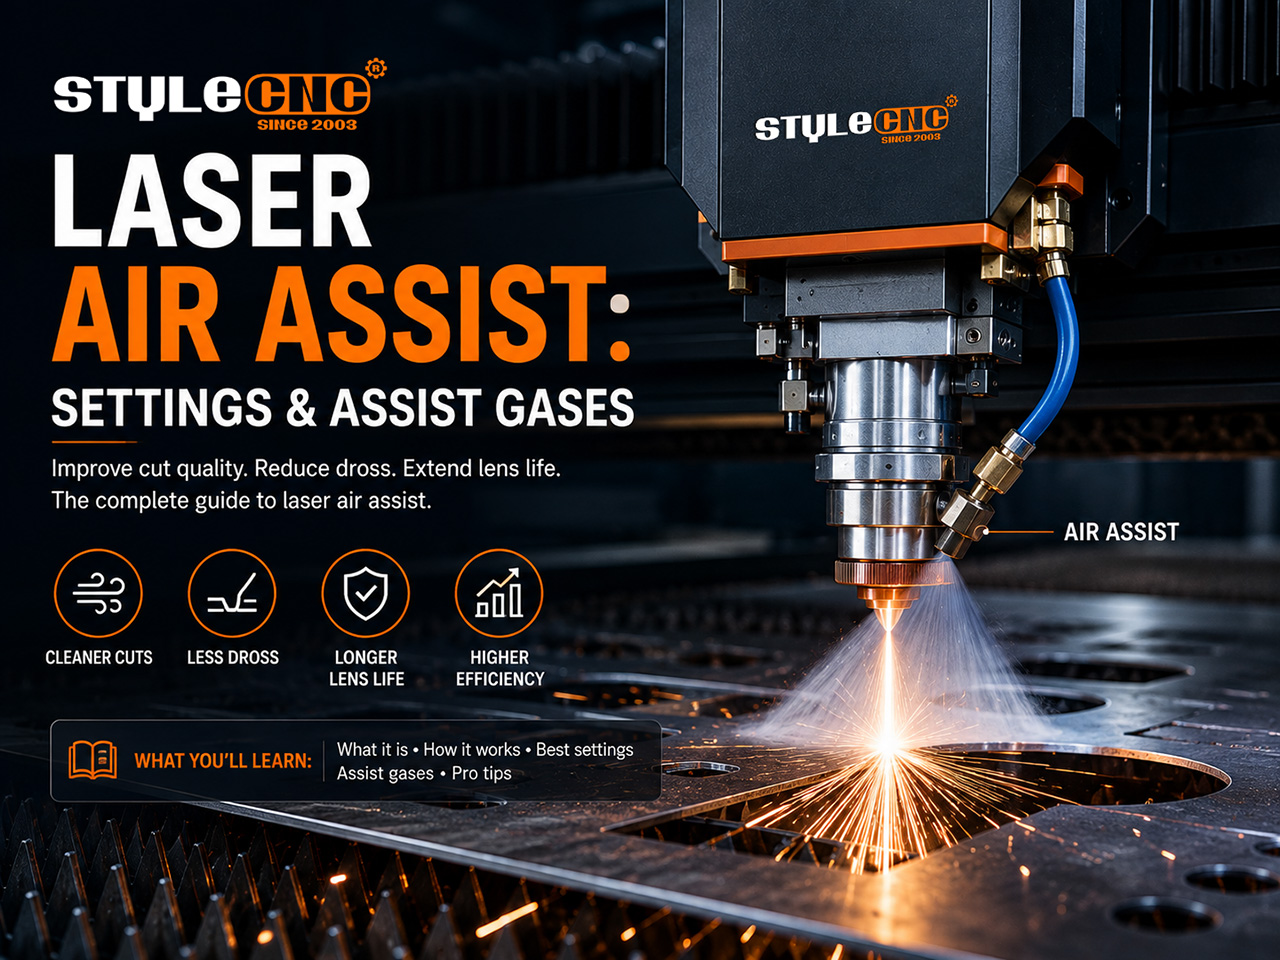
這台噴射發動機同時執行 4 項任務。它將煙霧和熔融碎片從切割縫隙中吹出,以防止光束在空中被吸收,並在小火焰變成大火焰之前將其扼殺。
它還能在光學元件前方形成一個移動的防護罩。殘留物會烘烤到高溫鏡頭上,但會被擋住,這就是為什麼輔助功能是所有嚴肅的光學產品標配的原因。 CO2 雷射切割機.
即使是輕型 雷射雕刻機 好處在於,柔和的氣流可以防止灰色霧氣再次沉積在已完成的雕刻表面,並將鏡頭清潔間隔延長數倍。
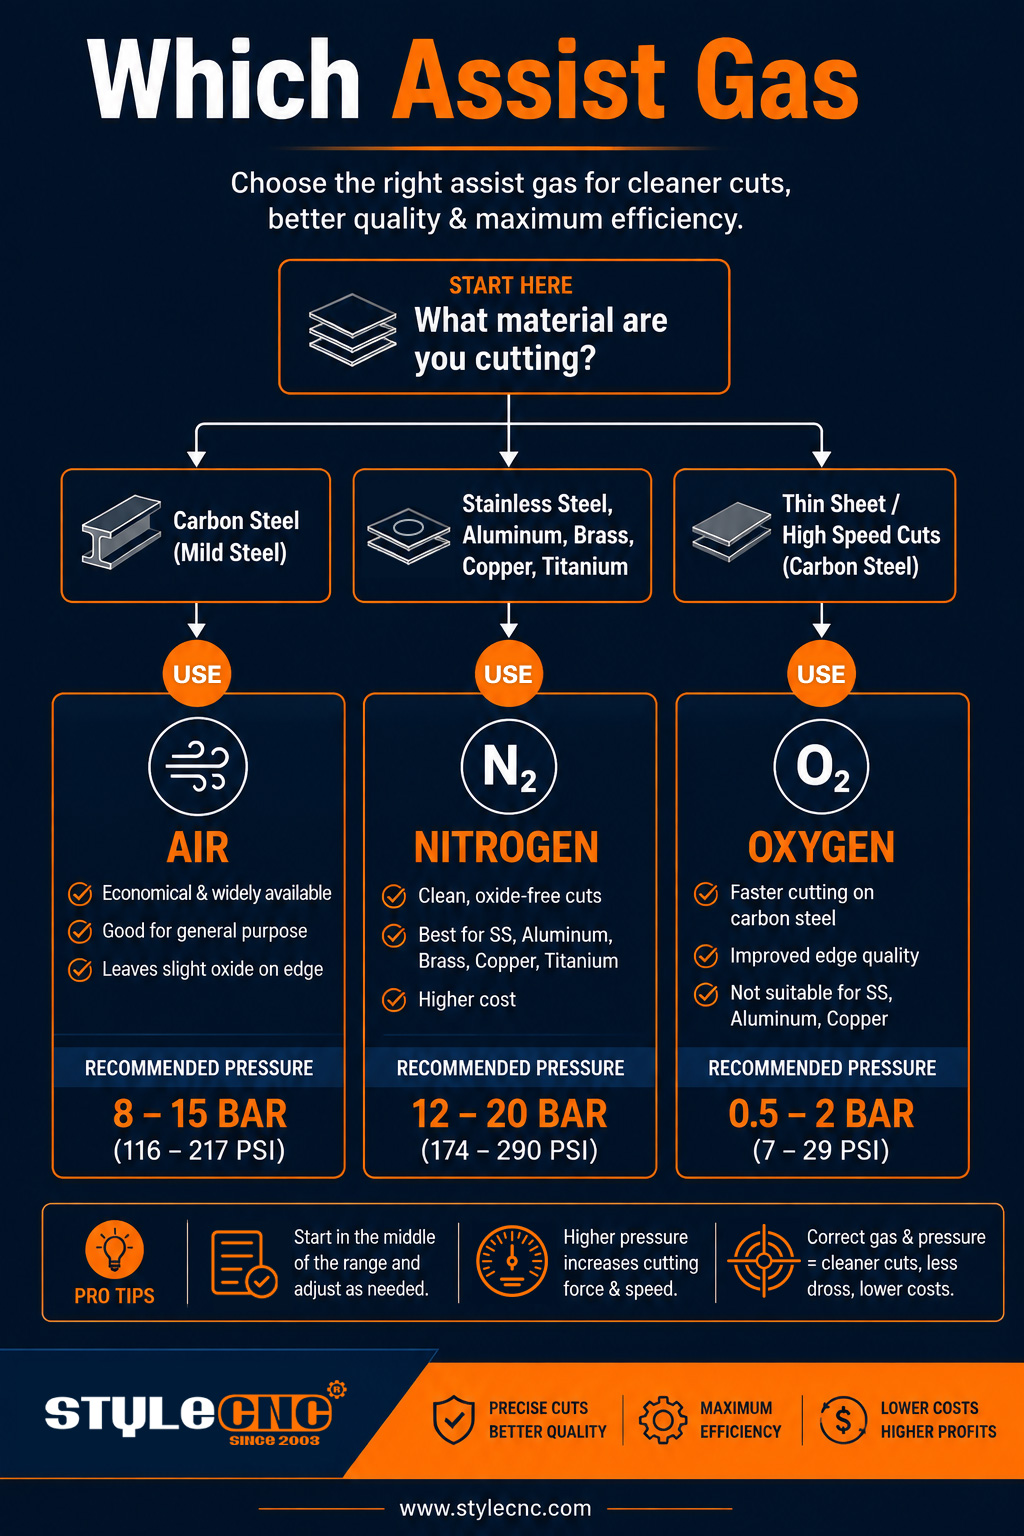
空氣、氮氣或氧氣:選擇輔助氣體
氧氣與低碳鋼發生放熱反應,因此火焰會起到一定的切割作用。這種方法適用於厚鋼板加工,但缺點是會在鋼板邊緣形成氧化層,焊接或粉末塗裝前需要清潔。
氮氣性質穩定,會在不鏽鋼和鋁材表面留下光亮的裸露邊緣。它需要在高壓下運行,成本也很高,而這正是乾燥壓縮空氣目前所填補的空白。 光纖雷射切割機.
空氣中氮氣的含量約為 78%。 《製造商》雜誌的行業分析顯示,空氣切割邊緣的質量約為 8 分,而氮氣切割邊緣的質量約為 10 分,對於大多數零件而言,空氣切割邊緣的質量完全可以接受,而且成本僅為氮氣切割的一小部分。
按材料分類的壓力設定表
先從下方視窗開始調整,然後一邊觀察切割縫隙一邊小幅調整。壓力值應該在切割頭處讀取,而不是在車間另一頭的壓縮機處讀取。
| 材料和操作 | 煤氣 | 啟動壓力 | 實際效果 |
| 測量 | 氣體類型 | 巴(1 巴約等於 14.5 磅/平方英吋) | 噴射發動機在切口處的作用 |
| 木雕 | 空氣,低流量 | 0.2-0.5 | 防止煙霧濺到鏡頭上,且不會揚起灰燼痕跡。 |
| 膠合板和中密度纖維板切割 | 空運 | 1-2.5 | 清除樹脂煙霧和鼻煙引起的火花 |
| 亞克力切割 | 空氣,極少 | 0.1-0.3 | 保留火焰拋光邊緣 |
| 皮革和織品 | 空氣,低流量 | 0.2-0.4 | 防止圖案周圍出現焦痕光暈。 |
| 低碳鋼切割 | 氧 | 0.4-0.8 | 放熱促進速度和厚度 |
| 不銹鋼切割 | 氮 | 10-16 | 邊緣光亮無氧化,可直接焊接 |
| 鋁材切割 | 氮氣或乾燥空氣 | 8-14 | 控制毛邊和邊緣氧化層 |
| 薄型低碳鋼,高速 | 乾燥壓縮空氣 | 6-10 | 接近氮氣品質,成本卻低得多 |
業餘愛好者使用的二極體幫浦的額定流量是流量而不是壓力;10 到 30 公升/分鐘的流量足以滿足大多數桌面應用的需求。噴嘴直徑會影響一切,因此在調校時要保持不變。
值得記住的關鍵數字
• 壓縮空氣中約有 78% 是氮氣,因此乾燥的車間空氣在質量上非常接近瓶裝氣體。
• 桌上型幫浦的流量為 10 至 30 公升/分鐘;在二極體級別,穩定流量比表壓更重要。
• 用氮氣切割不銹鋼通常需要 10 到 16 巴的壓力,因此接頭和軟管必須有相應的額定壓力。
• 在低碳鋼上,氧氣壓力保持在 1 巴以下;額外的壓力會加寬切縫,而不是加快切割速度。
• CAGI 發布的空氣純度等級為衡量空氣供應的乾燥程度和無油程度提供了一種通用語言。
• 噴嘴錯位可能會浪費一半的噴射量,而此時任何儀表都不會顯示問題。
正確設定航空公司
從噴嘴向後推進。在機器上安裝調節器和壓力表,安裝聚結過濾器以捕獲油霧,並在兩者之前安裝冷凍式乾燥機;水和油是損壞光學元件最快的兩種途徑。
在任何噴嘴頭撞擊或鏡面加工後,用膠帶將光束對準噴嘴孔中心。如果噴流將熔體向側面推,則會留下一個乾淨的壁面和一個充滿熔渣的壁面。
輔助裝置會將煙霧從切割處排出,但仍需要其他裝置將其從櫃體中清除。將氣管與過濾裝置搭配使用。 排煙器 尤其對於塑膠而言;問題是 切割亞克力是否有毒 歸根究底,就是這個提取過程。
在手邊備好適用於您所用材料的滅火器,並在離開任何無人看管的雷射器之前遵循 NFPA 消防指南;氣流可以減少火焰,但不能消除火焰。
操作員實際提出的問題
我真的需要一台幫浦嗎? 10W 二極體雕刻機?
雕刻時,沒有吸盤也能勉強進行,但吸盤會產生殘留物,而且在樹脂含量高的木材上更容易引發火災。小型幫浦的價格比更換吸盤便宜,卻能立即改善切割效果。
為什麼我的壓克力面板在水泵升級後邊緣會變得混濁?
強勁的氣流會在熔體自拋光之前將其冷卻,從而形成霜。將氣壓降至 0.1 至 0.3 巴,即可獲得透明薄片,這與專用低氣壓製程相同。 亞克力雷射切割機 用於拋光工序的輪廓。
光纖切割機能否使用壓縮空氣取代氮氣運轉?
對於低碳鋼和許多鋁材加工,只要氣源乾燥並經過油過濾,就可以使用氮氣。但對於外觀不銹鋼和焊接邊緣,氮氣仍然更適用,因此大多數加工廠會同時配備兩種氣體,並根據具體作業情況進行切換。
削弱噴射機性能的常見錯誤
• 每種材料和操作都採用一種壓力。
• 使用高流量噴砂處理壓克力,會失去火焰拋光邊緣。
• 將潮濕、油膩的空氣直接送入切割頭。
• 忽略噴嘴中心定位,使噴射將熔體推入切割縫的一側。
• 選擇氧氣處理不銹鋼,卻懷疑為什麼邊緣變黑了。
• 壓縮機尺寸太小,導致紙張中間的壓力下降。
• 關閉輔助功能進行雕刻,讓殘留物使鏡頭模糊。
• 讀取壓縮機處的壓力,而不是切割頭處的壓力。
氣動輔助設定檢查清單
✓ 每次作業前,請依照材料搭配氣體和起始壓力。
✓ 在機頭前安裝冷凍式乾燥機和聚結過濾器。
✓ 每次碰撞後,用膠帶拍照以確認噴嘴是否居中。
✓ 請確認您的機器手冊中規定的安全距離。
✓ 觀看新素材第一次剪輯時,請確保滅火器觸手可及。
✓ 在設定表中,除了速度和功率之外,還要記錄壓力。
✓ 按時排空壓縮機儲氣罐並更換濾芯。
常見問題
更大的壓縮機一定更好嗎?
不。壓縮機的流量取決於噴嘴的允許範圍,所以過大的壓縮機通常循環次數較少。選擇在最高工作壓力下能穩定供氣的壓縮機,並留出一定的餘量,然後將節省下來的錢用於乾燥和過濾,這些對鏡頭來說更為重要。
切割 3 毫米膠合板需要多大的壓力?
大約1到2格 CO2 機器可以處理大多數膠合板,足以清除樹脂煙霧而不會揚起餘燼。如果邊緣仍然燒焦,請在加大功率之前將風量調高一級,並檢查噴嘴噴射的氣流是否確實落在切縫內。
為什麼即使開啟了空氣輔助拍攝,我的鏡頭仍然會出現霧化現象?
光學成像模糊通常意味著空氣本身不乾淨。壓縮機油霧和水分會烘烤在高溫玻璃上,因此需要加裝聚結過濾器和乾燥器,並確認噴嘴處的氣流正常,而不是上游接頭鬆動導致洩漏。
氧氣與低碳鋼的反應速度比空氣快幾倍?
在較厚的板材上,放熱效應顯著增強,通常可以使相同的功率切割速度明顯更快,或處理更厚的板材。在薄板材上,間隙會縮小,這就是為什麼許多加工車間使用乾燥空氣,使板材厚度低於幾毫米,並將氧氣留給重型作業的原因。
氣動輔助會改變照片雕刻的品質嗎?
是的,雙向都有利。柔和的氣流可以防止煙霧在畫面上重新沉積形成灰色薄霧,但強勁的氣流會不均勻地吹散細小的灰燼。許多操作人員在拍攝照片時會使用最低的穩定氣流,而將強勁的氣流保留用於剪輯。
纖維切割機需要多乾燥的空氣?
目標是達到儀器級乾燥度:至少使用冷凍式乾燥機,在潮濕氣候下則需使用乾燥劑乾燥。水滴接觸到高溫保護窗會導致其破裂,微小水滴會在光束切割過程中造成散射。如果每天排空水箱時有水流噴濺,表示供水乾燥度不夠。
一台壓縮機能否同時為雷射和其他車間工具供氣?
可以,但要用獨立的調節器、乾燥器和過濾器隔離雷射線,並在其他工具進行打磨時確認壓力保持穩定。砂光機在打磨過程中突然啟動,可能會導致雷射線下垂,足以在切割過程中燒焦板材邊緣。
什麼是噴嘴對準膠帶測試?
在噴嘴尖端貼上遮蔽膠帶,然後發射低功率脈衝。燒灼痕跡顯示光束在孔內的位置;居中表示氣體噴射和光束同步運動。調整反射鏡或噴頭,直到光點落在孔中心。
現場製氮真的很划算嗎?
對於每天都要切割不銹鋼的車間來說,膜式或PSA氣體發生器通常在幾年內就能勝過瓶裝氣體,尤其是在配合高壓增壓器使用時。偶爾使用的用戶很少能收回成本;乾燥壓縮空氣加上租賃氣瓶來應對高峰時段則更經濟。