
光纖雷射空氣切割與氮氣切割:成本和設置
光纖雷射空氣切割使用乾燥過濾的壓縮空氣(通常壓力高達 16 巴)作為輔助氣體,而不是瓶裝氮氣。它可以切割薄至中等厚度的低碳鋼、鍍鋅板和薄鋁板,氣體成本約為每切割分鐘 0.01 至 0.03 美元,而氮氣切割的成本則為 0.20 至 0.40 美元。其缺點是不銹鋼切割邊緣會略微氧化,因此,就成本而言,空氣切割更勝一籌;而當需要光亮、易於焊接的邊緣時,氮氣切割仍然是最佳選擇。
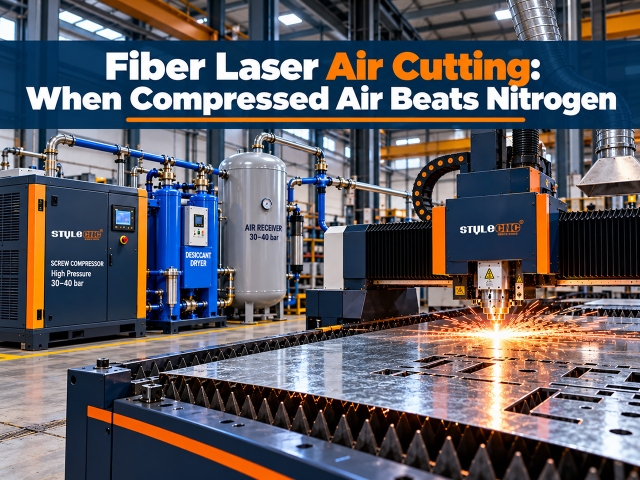
光纖雷射空氣切割使用乾燥過濾的壓縮空氣(通常壓力高達 16 巴)作為輔助氣體,而不是瓶裝氮氣。它可以切割薄至中等厚度的低碳鋼、鍍鋅板和薄鋁板,氣體成本約為每切割分鐘 0.01 至 0.03 美元,而氮氣切割的成本則為 0.20 至 0.40 美元。其缺點是不銹鋼切割邊緣會略微氧化,因此,就成本而言,空氣切割更勝一籌;而當需要光亮、易於焊接的邊緣時,氮氣切割仍然是最佳選擇。
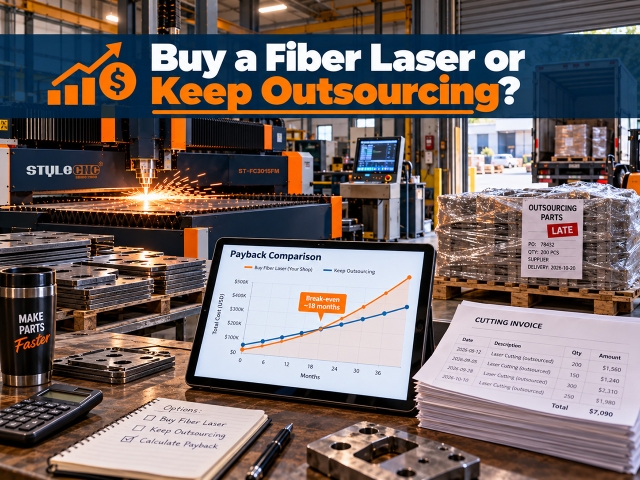
通常情況下,當一家企業每月在雷射切割外包上的支出達到 5,000 美元或以上時,將雷射切割業務納入企業內部營運就顯得划算了。在這個規模下,安裝價值約 90,000 美元的光纖雷射通常只需一到兩年半的時間就能收回成本,因為內部營運成本通常只有雷射切割服務每小時收費的四分之一。如果每月支出低於 2,000 美元左右,外包通常更經濟。
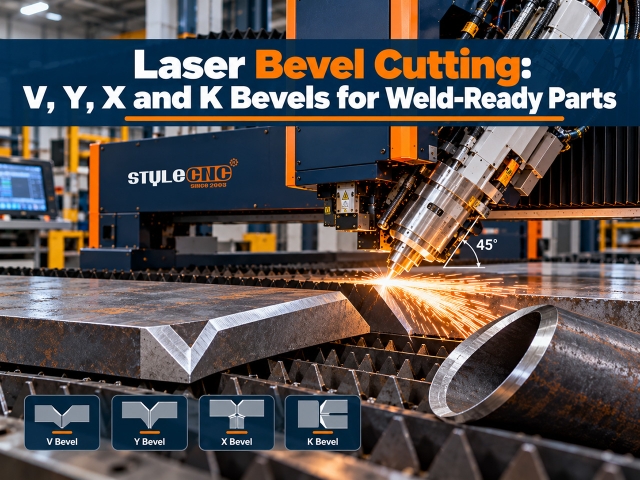
雷射斜切是透過傾斜雷射光束(通常可達±45度)來切割零件邊緣,使其呈一定角度以便焊接。3D坡口切割頭可在輪廓切割的同時加工出 V 形、Y 形、X 形和 K 形坡口,省去了通常用於焊接準備的單獨打磨或銑削步驟。它最適用於厚度約為 25 至 40 毫米的板材以及管道和結構接頭的管端。
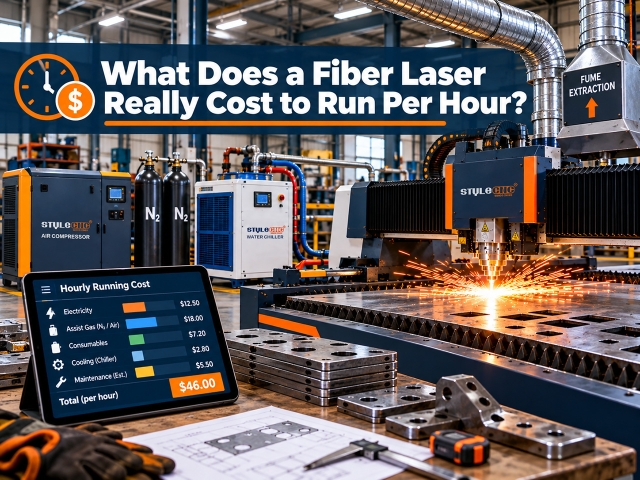
一台光纖雷射切割機的運作成本通常為每小時30至65美元,其中包括操作人員的費用。如果不包括人工成本,電力、輔助氣體、耗材和維護費用約為每小時6至40美元,具體金額取決於雷射功率和氣體種類。電力成本最低,通常為每小時2至7美元;氮氣和人工成本最高。
雷射切割金屬的定價方式為:(機器使用時間 × 您的店收費標準)+(材料成本 × 加價)+ 設定費,並設定最低訂單金額作為底價。店鋪收費標準應根據自身成本製定,而非照搬競爭對手:一般小型光纖雷射切割店的損益平衡點約為每機器小時 60 至 70 美元,加上利潤後報價通常在 90 美元或更高。
數控木工車床的價格從迷你業餘愛好者的約 200 美元,到中型車床的 1,200 美元至 3,600 美元,再到自動單軸和雙軸生產型車床的 2,800 美元至 11,180 美元不等,而全尺寸四軸雕刻機的價格則高達 13,000 美元。價格取決於軸數、床身尺寸和自動化程度,合適的價位取決於您的日加工量。
鈑金折彎機將沖頭壓入模具或將板材沿夾緊邊緣折疊,將扁平金屬板折彎成角度型材。在生產中,折彎是切割-折彎工作流程的第二部分:首先由雷射或等離子切割機切割出精確的扁平坯料,然後由折彎機將其折彎成成品零件。

桌腳車床是一種專用於家具腿生產的數控木工車床:它能根據繪製的輪廓,將方形硬木坯料車削成形狀統一的錐形、異形或雕刻桌腿,每隔幾分鐘就能生產出一條,且每條桌腿都完全相同。普通的錐形桌腳可在單軸機床上加工,異形桌腳可在單軸或雙軸機床上加工,而帶有凹槽或繩紋的桌腳則需要配備雕刻主軸的四軸機床。
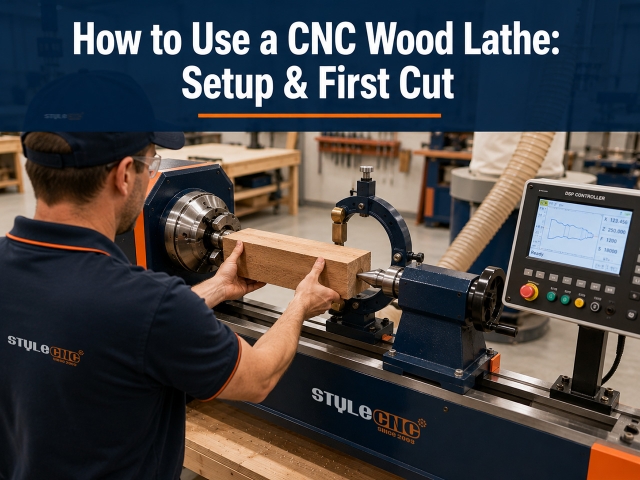
使用數控木工車床:準備一塊比工件稍長的直方坯料,將其夾在驅動卡盤和尾座中心之間,將中心架放置在細長部分下方,在控制器中加載或繪製半輪廓,進行粗加工以使坯料圓潤,然後沿編程曲線進行精加工。大多數問題都源於坯料品質、支撐或刀片狀況,而不是程序本身。
氣輔功能將一股氣流透過雷射噴嘴推向切割點。它可以清除煙霧和熔融碎屑,保護鏡頭,抑制火焰,並提高切割邊緣的品質。典型起始壓力:雕刻為 0.2 至 1 巴,其他用途為 1 至 3 巴。 CO2 切割,纖維金屬切割氣體壓力為 6 至 16 巴。
數控折彎機透過電腦控制,將上沖頭壓入下模具,從而折彎金屬板材。液壓式折彎機適用於厚板和高噸位加工,而伺服電動式折彎機在薄板加工方面精度更高,能耗降低 50% 至 70%。應根據材料厚度、零件公差和日折彎量選擇合適的驅動方式。
數控木工車床可自動將方形或圓形木料加工成成品型材,無需使用手持鑿子或實體模板,只需根據 CAD 圖紙進行加工即可。軸數決定了加工能力:單軸和雙軸工具機可快速加工圓形主軸,而配備雕刻主軸的四軸機床則可在同一加工週期內完成凹槽、螺旋紋和表面雕刻。
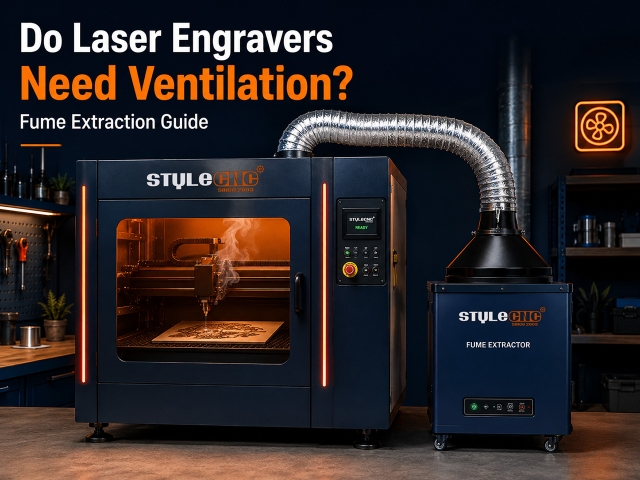
是的。每次雷射作業都會釋放細懸浮微粒和氣體,因此通風是強制性的,而非可選項。您可以將機櫃內的廢氣透過密封管排出室外,或使用帶有高效能空氣微粒過濾器 (HEPA) 和活性碳過濾器的循環式排煙器進行循環。根據機櫃容積確定風量:桌上型電腦大約需要 150 CFM,機櫃大約需要 300 至 500 CFM。 CO2 機器。
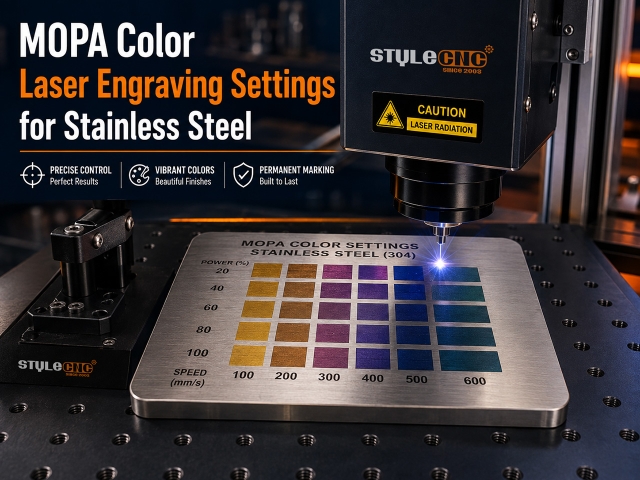
MOPA光纖雷射器透過生長一層薄氧化膜來為不銹鋼著色,這層氧化膜的厚度會使光線彎曲成所需的色調。 20W 金色源在 230 kHz 頻率下,短脈衝時速度接近 550 毫米/秒;深藍色源在 80 kHz 頻率下,長脈衝時速度接近 250 毫米/秒。具體數值取決於機器,因此請先執行顏色測試矩陣。
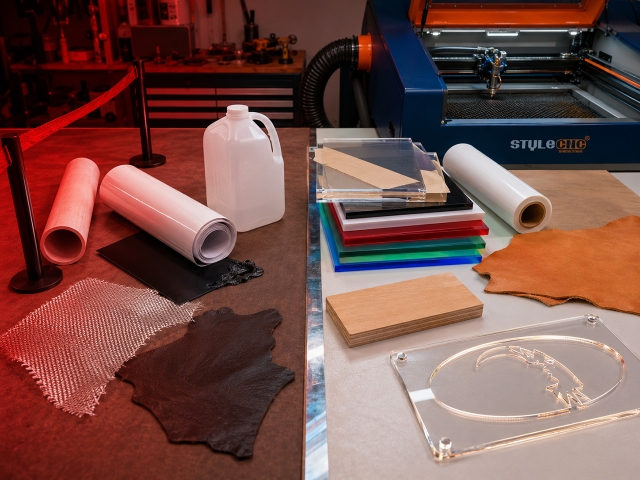
切勿使用雷射切割以下材料:PVC 和乙烯基(會釋放氯氣,氯氣會轉化為鹽酸)、ABS(會釋放氰化氫)、HDPE(易燃熔化)、厚聚碳酸酯(會變色和燃燒)、PTFE/特氟龍(會產生有毒的氟化合物)、玻璃纖維和環氧樹脂的複合材料(會產生有毒的樹脂煙霧)、會產生有毒的氟化合物)、玻璃纖維和環氧樹脂的複合材料(會產生有毒的樹脂。所有這些材料都有安全的替代品,例如澆鑄丙烯酸和植物鞣革。
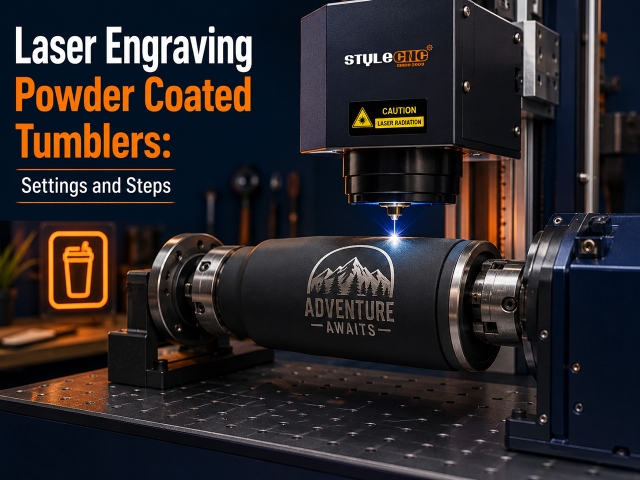
粉末塗層玻璃杯透過燒蝕塗層露出下方光亮的不銹鋼來雕刻。起點:a 30W 光纖傳輸速度為 600 至 900 毫米/秒,傳輸效率為 50% 至 70%。 60W CO2 以 20% 至 35% 的傾角運行,速度為 300 至 400 毫米/秒,始終沿旋轉軸運行,焦點設置在曲線的頂點。
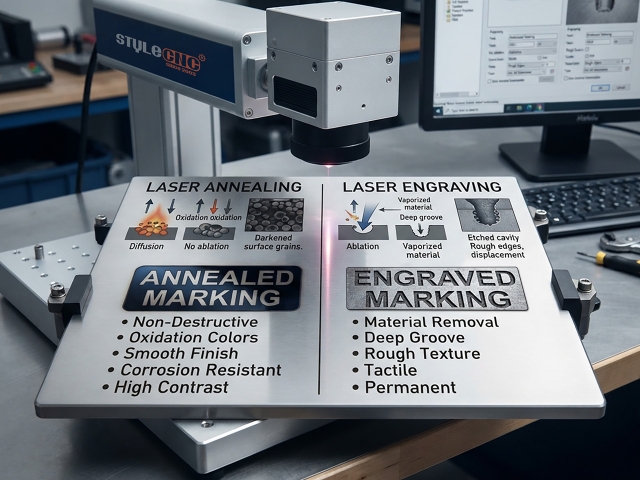
雷射退火將不銹鋼加熱至形成光滑的深色氧化層,不去除任何材料,並保持其耐腐蝕性;雕刻則切割出可測量的深度;蝕刻則介於兩者之間。 30W 光纖光源,退火速度接近 150 毫米/秒,功率為 50% 至 70%,頻率為 40 至 60 千赫茲,光束離焦 1 至 3 毫米。
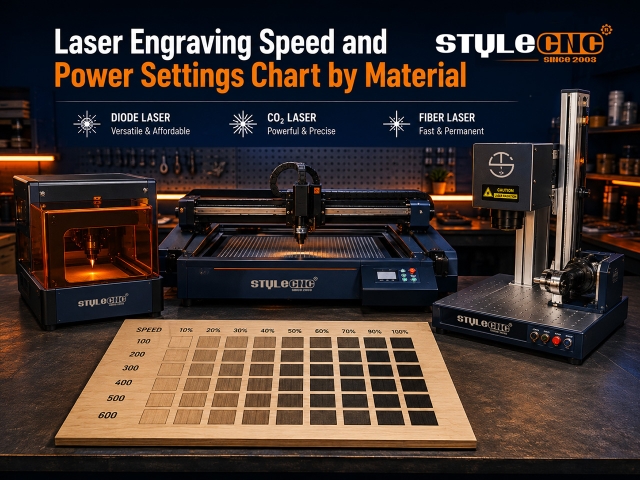
雷射雕刻設定取決於雷射類型、額定功率和材料。典型起始設定:二極體雷射以 3000 至 6000 毫米/分鐘的速度和 40% 至 70% 的功率雕刻木材。 CO2 雷射器運轉速度為 300 至 500 毫米/秒,精度為 12% 至 25%;光纖雷射在金屬上標記的速度為 300 至 900 毫米/秒。生產前務必使用小型測試網格來驗證這些數值。
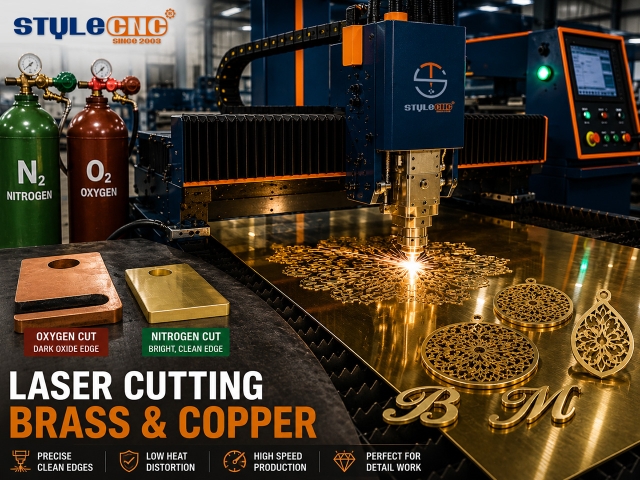
黃銅和銅在所有最容易受到雷射損傷的金屬清單中都名列前茅。純銅會反射約95%的光纖雷射光束,黃銅也緊跟在後,這兩種金屬都曾在雷射光源手冊中被列入警告。然而,珠寶工作室每天都在切割黃銅板,母線工廠也以噸為單位切割銅。本指南將解釋這種變化的原因、真正的風險所在、每種金屬適用的最低功率,以及一種反直覺的氣體策略如何區分這兩種金屬。

中密度纖維板和合板是兩種常見的板材。 CO2 雷射切割機用戶紛紛選擇前者,論壇上也充斥著關於哪種切割床更適合自己的爭論。兩者在適當的設定下都能很好地切割,但各自也存在對方所沒有的缺陷:中密度纖維板(MDF)會燒焦變黑並冒出濃煙,而膠合板則會隱藏膠線和空隙,這是任何參數文件都無法預測的。本指南將根據具體項目,分析燒焦、膠合、煙霧以及設定方面的差異,從而做出最終選擇。