輔助氣體是光纖雷射器運作中最大的成本支出之一,對許多加工車間來說,它的花費甚至超過了驅動光束的電力成本。因此,人們關注的焦點已經從空氣切割是否可行地轉移到如何正確設定空氣切割。本指南將重點放在空氣輔助切割:空氣輔助在切割縫隙中的表現、壓縮空氣的規格和處理方法、它對切割邊緣品質的影響,以及每小時的實際成本。

空氣輔助在切口中的工作原理
每台光纖雷射切割機都需要氣體噴射。雷射光束熔化金屬板,形成一條狹窄的通道,而從噴嘴噴出的同軸氣流會在熔融金屬重新凝固之前將其從切口底部吹走。如果沒有這股氣流,光束後方的切口就會被填滿。
空氣大約由78%的氮氣和21%的氧氣組成,因此它的行為類似於這兩種經典氣體的混合物。氮氣承受了大部分的機械噴射工作,而少量的氧氣則提供了一些放熱能量,並在切割面上留下一層薄薄的氧化層。在低碳鋼和鍍鋅板上,這層氧化層通常不影響美觀,可以直接塗漆;在不銹鋼上,它則呈現出淡淡的色調。
兩件事使得氣動切割在生產規模上變得實用。一是高功率電源能將足夠的能量輸送到切縫,從而使用反應性較低的氣體實現快速切割;二是加工企業發現,他們安裝的壓縮機是一次性購買,而不是每月都要支付費用。那些改用氣動切割的加工商… 高功率光纖雷射金屬切割機 通常情況下,瓦斯節省效果最為顯著,因為功率越高,切割速度越快,每米瓦斯用量越少。
哪些材質適合用氣刀切割?
⦿ 低碳鋼,厚度約 1 至 6 毫米:常見的空氣窗口,通常從 8 至 12 巴開始,並調整到能保持邊緣的最低壓力。
⦿ 鍍鋅板:可用空氣乾淨俐落地切割,是 HVAC 和外殼工程中最堅固的用途之一。
⦿ 薄鋁:空氣通常與氮氣一樣有效,一些商店報告稱,換用空氣後,鋁邊緣更乾淨。
⦿ 不鏽鋼:用氣切割速度快,但可能會出現氧化色澤;適用於隱藏或塗漆的部件,不適用於可見的拉絲表面。
操作人員通常會直接問:我的 3 毫米鍍鋅板在空氣中焊接後是否能像在氮氣中焊接後一樣乾淨?對於大多數外殼和管道部件來說,答案是肯定的。只有那些客戶會看到、無需預處理即可焊接或在強光下檢查的零件,才更適合使用氮氣焊接。不同功率的典型厚度和焊接速度範圍已在圖中列出。 光纖雷射切割金屬厚度、速度和功率指南這有助於在調整空氣參數之前設定合理的預期。
壓縮機選用:壓力、流量與乾燥
壓縮機組的性能決定了空氣切割能否成功。一台標準車間壓縮機的工作壓力為 7 到 8 巴,它是為工具設計的,而不是為切割噴嘴而設計的。如果系統功率不足,在人們懷疑氣源之前,就會出現熔渣和切割邊緣不平整等問題。
| 需求 | 典型目標 | 為什麼重要 | 測量 |
|---|---|---|---|
| 輸送壓力 | 機器端壓力最高可達 16 巴,噴嘴處薄層低碳鋼常用壓力 8 至 12 巴。 | 壓力可將熔融金屬從切割中清除;液滴會導致熔渣。 | 噴嘴全噴射過程中切割頭處的表壓 |
| 免費空運 | 與噴嘴和功率相符;中等功率運轉時的耗氣量約為 0.5 立方米/分鐘 | 流量不足會導致長切口和大噴嘴供水不足。 | 在工作壓力下,測得的消耗量與額定輸送量之比 |
| 乾燥 | 壓力露點為零下40至攝氏零下60度 | 濕氣會使保護鏡片起霧並產生裂縫。 | 乾燥器下游的露點讀數 |
| 油和顆粒 | 無油或透過聚結和碳過濾去除油 | 油蒸氣會燒到光學元件上,並污染邊緣。 | 濾網壓力差和鏡頭檢查週期 |
| 緩衝存儲 | 接收槽的容量足以吸收需求高峰 | 雷射控制器不喜歡壓力波動。 | 穿刺過程中的壓力波動和輪廓的快速變化 |
壓力和流量
根據噴嘴所需壓力以及乾燥器、過濾器和管道的損耗,確定壓縮機的規格。流量取決於噴嘴直徑和光束每小時開啟的時間(分鐘)。作為參考,已發表的一項配置方案使用一台 16 bar 的壓縮機,輸入功率為 13.4 kW,可輸出約 1.27 m³/min 的氣流,實際切割消耗量接近 0.5 m³/min,這為穿孔和使用更大尺寸的噴嘴留出了餘量。
乾燥和過濾
這是很多店家會忽略,之後又會後悔的步驟。壓縮空氣會攜帶水分和油蒸氣,最終都會附著在切割頭的保護透鏡上。起霧或被污染的透鏡會散射光束,降低切割強度,並且在高溫下可能會開裂。空氣處理供應商通常會指定壓力露點在攝氏零下40到攝氏零下60度之間,這意味著壓縮機後需要配備乾燥劑或高性能乾燥器,之後還要連接聚結過濾器和活性碳過濾器。關於保護透鏡在切割頭中的位置,請參閱相關指南。 光纖雷射切割機主要零件這就清楚地說明了為什麼空氣品質能夠保護系統中價格最高的消耗品。
管道、佈置和維護
將壓縮機放置在靠近雷射的位置,以縮短高壓管道的長度,並使用額定工作壓力的管道,而不是普通的車間管道。每個彎頭、快速接頭和長軟管都會降低噴嘴處的壓力,因此許多安裝方案會為切割頭配備一條獨立的高壓管道,同時透過調壓器向車間其他部分輸送低壓空氣。
將空氣處理系統視為雷射的一部分,而不是建築設備。每天排空接收器並檢查自動排水裝置,每週記錄露點,並根據壓力差更換濾芯,而不是憑感覺。一次疏通排水裝置導致的潮濕早晨,更換防護鏡片的成本可能比一年更換濾芯的成本還要高。
邊緣品質權衡
氣割並非一種簡單的替代方案;它是在氣體成本和切割邊緣外觀之間權衡取捨的結果。產業案例報告顯示,在許多零件上,氣割邊緣的品質接近氧氣或氮氣切割,但仍有的差異是可以預見的:
⦿ 低碳鋼:切面上有輕微氧化層,經過正常預處理後通常適合噴漆和粉末塗裝。
⦿ 不鏽鋼:表面略帶黃色至灰色,光澤度不如氮化物;焊接或拋光前可能需要清潔。
⦿ 鋁:在薄板上通常與氮氣相當或更好,當壓力調整到位時,熔渣少。
⦿ 較厚部分:隨著厚度增加,浮渣風險也會增加,因為氮氣或氧氣通常會在此時回到程序中。
穿孔工序值得另外說明。許多氣動裝置在穿孔時使用較低壓力,然後在切割時提高壓力,因為穿孔時使用全壓噴射可能會將熔融金屬濺回噴嘴。應該讓控制器來管理壓力切換,而不是在整個切割過程中使用固定的壓力值。
實用的原則是按照客戶能看到的內容對訂單進行排序。隱藏式支架、噴漆面板和 鋼結構件 待塗層處理的部件是理想的空氣填充物。建築級不銹鋼和食品級部件通常使用氮氣,並將兩種氣體都輸送到… 雷射切割機 讓切割程序根據具體作業進行選擇。
切換通常意味著重新調校,而不僅僅是更換氣管。需要根據每種材料和厚度調整噴嘴尺寸、聚焦位置和壓力,然後將這些空氣參數儲存為切割庫。大多數加工廠會在正式作業前,先用廢料進行一週的測試,而這一週的測試結果往往比任何規格表都能更好地反映切割邊緣的品質。
與氮氣相比,每小時成本
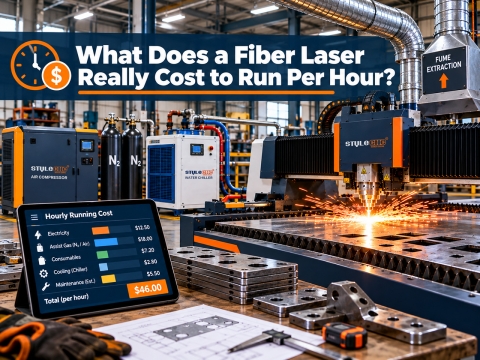
氣體成本與光束開啟時間、噴嘴尺寸和壓力成正比,氮氣成本則隨著壓力每增加一個巴而急劇上升。空氣改變了計費結構:車間不再按輸送的立方公尺付費,而是一次性支付壓縮機費用,然後主要支付運行壓縮機的電力費用。在兩班製作業中,這種成本差異會迅速累積。
| 因子 | 壓縮空氣 | 氮 | 測量 |
|---|---|---|---|
| 每切割分鐘的燃氣成本 | 大約 0.01 至 0.03 美元,主要成分是電費 | 約0.20至0.40美元,高壓時更高 | 瓦斯消耗量除以光束開啟時間 |
| 每立方米成本 | Baseline | 至少是空氣的3倍,某些地區甚至超過10倍 | 每立方米到貨價包含租賃費和運費 |
| 供應鏈物流 | 現場按需生成 | 瓶子、杜瓦瓶或散裝罐的蒸發損失 | 等待瓦斯輸送的停機時間 |
| 前期投資 | 高壓壓縮機、乾燥器、過濾器、接收器 | 儲罐租賃或發電機,以及持續的燃氣供應 | 返還月份的空中套餐 |
| 不銹鋼邊緣處理 | 邊緣略帶氧化色 | 明亮、無氧化物的邊緣 | 零件是否需要切割後清潔 |
個案研究讓數字變得具體:
⦿ 澳洲一家製造商每月花費超過 9,000 美元購買瓶裝氮氣,安裝了一套 22 kW、16 bar 的壓縮機組,並報告每年節省約 96,000 美元,即使扣除運行和服務成本。
⦿ 一家托盤製造商報告稱,每年可節省約 42,000 美元,壓縮空氣系統在一年內即可收回成本。
⦿ 一家美國合約製造商將光纖雷射的運作成本降低到每小時 4 美元以下,比其氮氣基準成本便宜約 90%,同時將其大部分不銹鋼加工工作改為使用車間壓縮空氣。
您自己的投資回收期計算需要三個數字:當前每月氮氣支出、每月光束運行小時數以及安裝一台尺寸合適的壓縮機和處理設備的安裝價格。從氮氣支出中減去壓縮機的電力和維護成本,剩餘的數字即可告訴您設備需要多少個月才能收回成本。主要切割塗層低碳鋼的車間 鋁零件 由於氧化物交易對他們來說沒有任何成本,因此往往能獲得最快的回報。

切換前檢查清單
✔ 提取十二個月的氮氣發票,包括儲罐租賃費和運費。
✔ 將零件混合物依可見不銹鋼、塗層鋼、鍍鋅鋼和鋁進行分類,並估算空氣流通量。
✔ 根據噴嘴壓力和管路損失指定壓縮機,流量與最大噴嘴相符。
✔ 將乾燥器、聚結過濾器、碳過濾器和儲存槽作為套餐的一部分納入預算,而不是作為額外項目。
✔ 保持氮氣供應,以便切割可見的不銹鋼和厚截面,並讓切割程序根據作業選擇氣體。
配置光纖雷射進行空氣切割
比較全系列產品的功率等級和工作台尺寸 光纖雷射切割機並索取包含與您的材料相符的高壓壓縮機和空氣處理方案的免費報價。