搜尋「不銹鋼上的黑色痕跡」會發現結果相互矛盾,因為三種不同的工藝都能產生黑色痕跡。本指南將退火、蝕刻和雕刻分開講解,並詳細介紹企業宣傳資料中忽略的光纖設定。
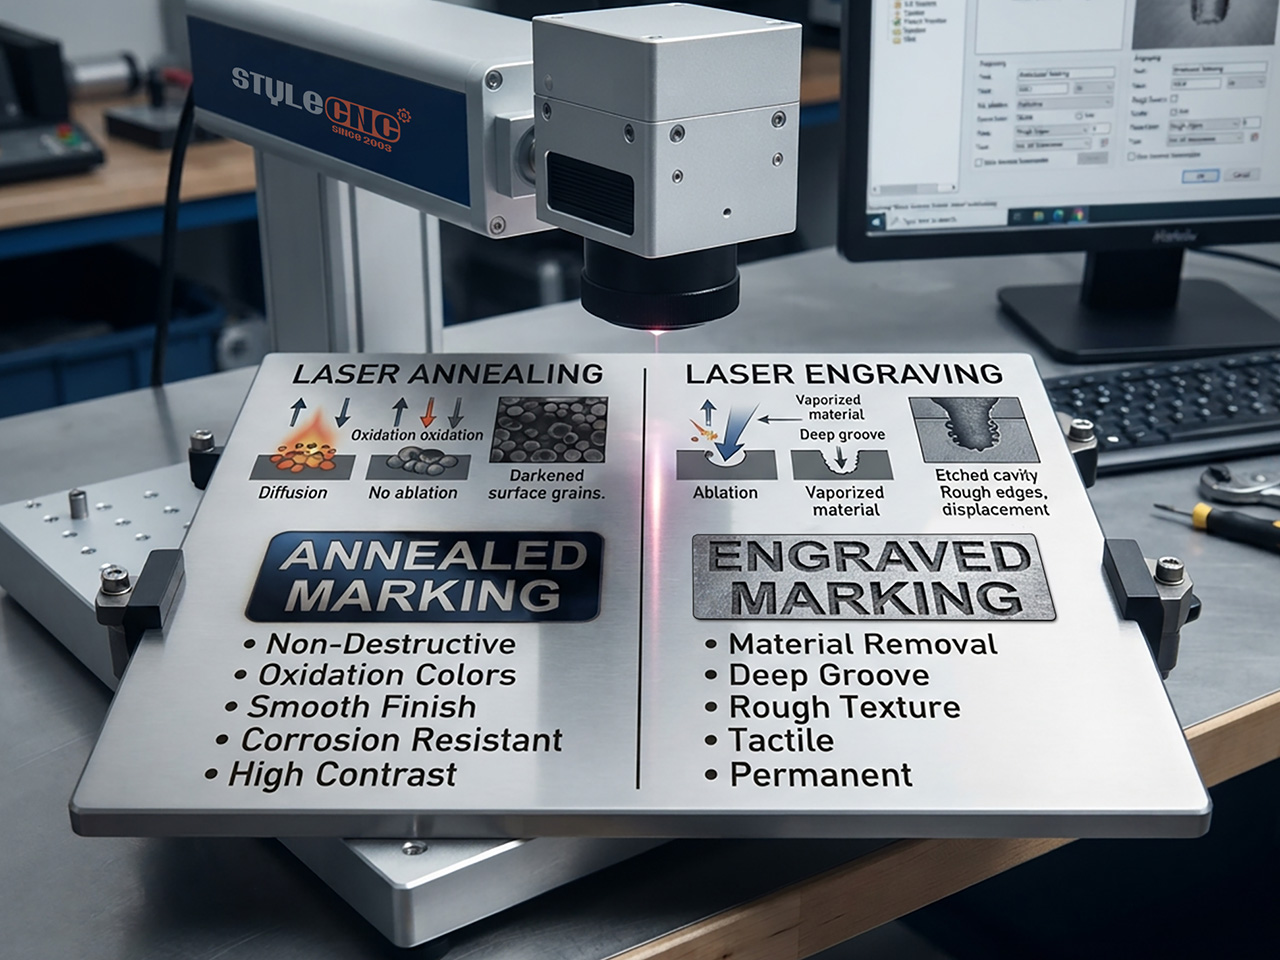
3個標記,3個深度
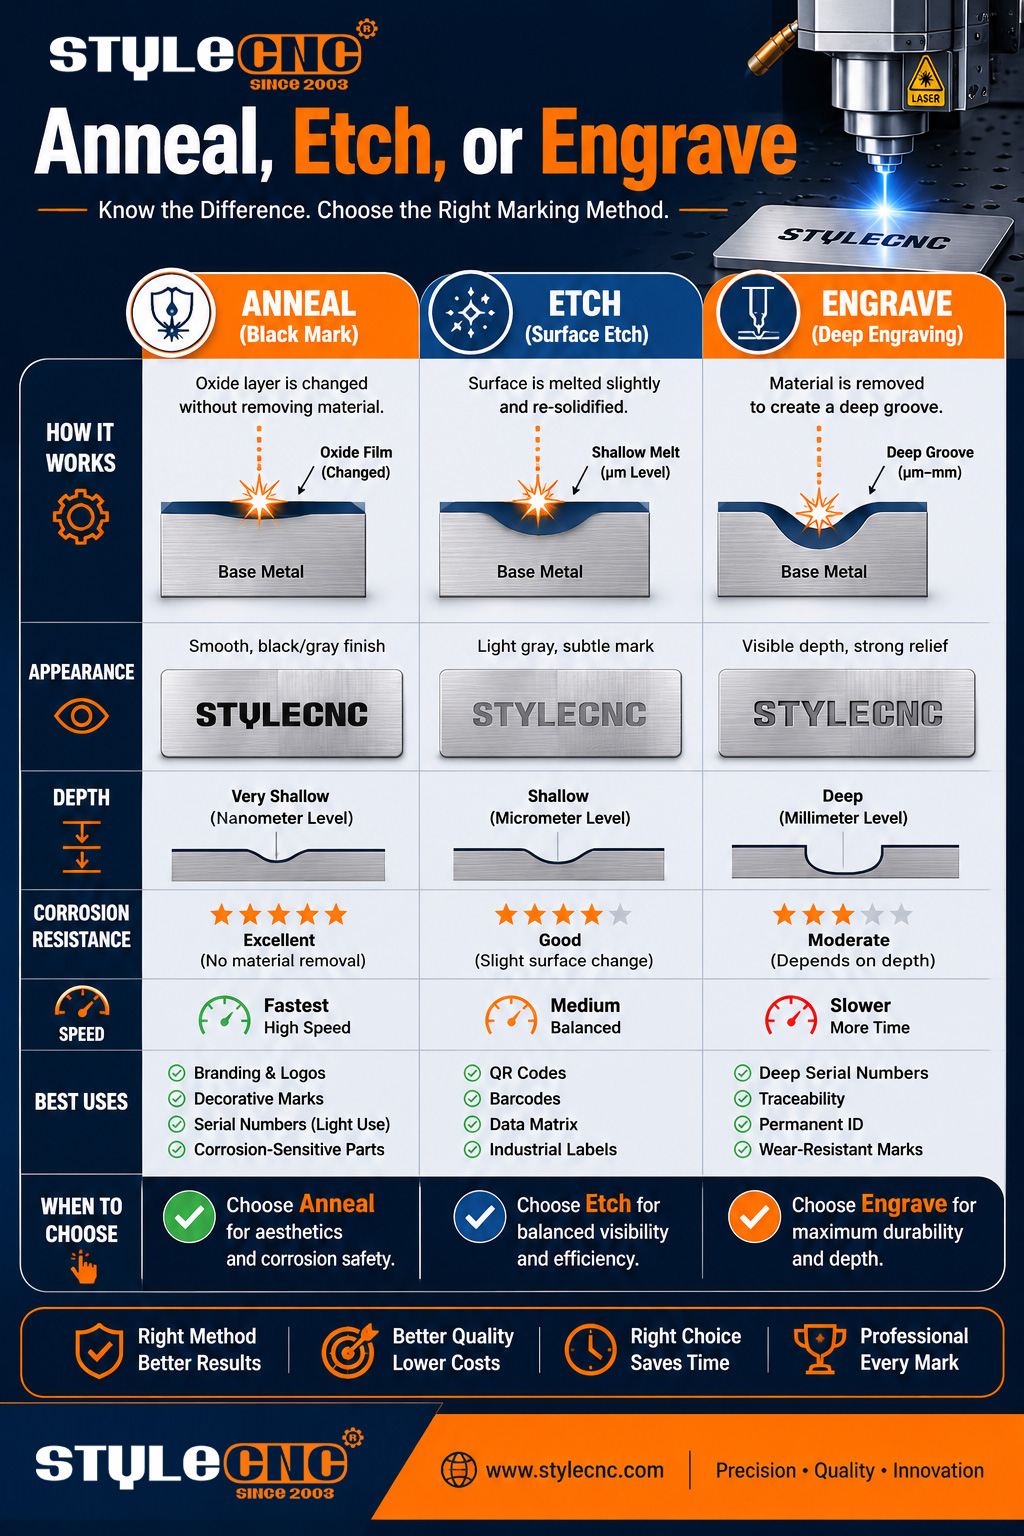
退火過程完全依靠熱能。電子束加熱表面,直到內部形成可控的氧化層,氧化層顏色發生變化,但不會去除任何微米的材料,因此表面保持光滑。
蝕刻製程熔化一層極薄的金屬層,使其重新凝固並帶有輕微的紋理,以犧牲表面細微變化為代價換取極快的速度。雕刻過程則更進一步,能夠蝕刻出可測量的深度,這是獲得符合監管標準的序號(例如美國菸酒槍砲及爆炸物管理局 (ATF) 為槍支指定的序號)的唯一途徑。
這三者都運行在相同的平台上。 雷射打標機 硬體不變,改變的只是配方。所以,購買前先進行比較才重要,購買後比較就沒意義了。
腐蝕問題
不鏽鋼之所以能防鏽,是因為其表面有一層具有自修復功能的氧化鉻保護層。雕刻會直接穿透這層保護層,在潮濕或高鹽環境下,除非依照A級標準等重新鈍化處理,否則新刻出的凹槽會先發生腐蝕。STM 國際。
退火過程與皮膚的相互作用是順應而非對抗。新生成的氧化層與保護層相連,因此即使經過高壓滅菌、洗滌劑和戶外環境的侵蝕,痕跡仍然完好無損。
這項特性促使醫療和食品業採用退火標識符,包括根據 FDA 醫療器材規則追蹤的設備代碼。
退火、蝕刻和雕刻工藝概覽
| 屬性 | 退火 | 刻蝕 | 雕刻 |
| 測量 | 氧化膜,厚度為數十奈米 | 熔融層厚度小於25微米 | 去除深度,10 至 500 微米 |
| 標記後的表面 | 光滑,質地不變 | 略微凸起的紋理 | 凹陷的凹槽和凸脊 |
| 鈍化鉻層 | 罐頭 | 大部分保存良好 | 去除標記內部 |
| 腐蝕行為 | 與賤金屬相同 | 接近原版 | 潮濕環境使用前需重新鈍化 |
| 相對速度 | 最慢的 | 最快 | 緩慢,但隨著深度的增加而倍增。 |
| 典型用途 | 醫療器材、食品用具、黑色裝飾品 | 標誌、程式碼、卷號 | 序號、模具、磨料服務 |
速度比較的前提是同一平台上的藝術作品完全相同。 30W 光纖源。蝕刻紋理隨頻率變化,在高設定下可接近退火後的光滑度。
各標記的實用光纖設置
下面的窗戶適合 30W 在 304 板上找到纖維源,並將理論轉換為首次運行數據。 光纖雷射打標機 該權力等級中的個體一旦集中註意力,行為就會變得相似。
| 目標結果 | 速度 | 電力 | 頻率 | 專注於 | 通過 |
| 測量 | 毫米/秒 | 額定輸出百分比 | 千赫 | 偏離清晰焦點 | 數 |
| 暗退火 | 100-250 | 50-70 | 40-60 | 加 1 至 3 毫米 | 1 |
| 對比蝕刻 | 500-800 | 35-50 | 30-50 | 尖銳 | 1 |
| 深雕 | 400-600 | 80-100 | 20-30 | 鋒利,逐層遞減 | 10-40 |
數值假設鏡面或霧面 304。噴砂、拉絲和 316 表面每扇窗戶都會發生偏移,因此在生產前對每種飾面進行斜坡測試。
散焦是大多數規格表都會忽略的退火機制。將頭部抬高至清晰焦點上方 1 至 3 毫米,可分散光斑,降低強度至燒蝕閾值以下,並使熱量充分吸收;脈衝控制, MOPA和Q開關電源的區別決定每次脈衝落下的力道。
深度工作顛覆了所有優先順序:高度集中註意力、最大功率、低頻率和耐心。專用平台,例如… 50W 用於金屬的纖維深雕刻機 隨著空腔增大,逐漸降低焦平面。
值得記住的關鍵數字
• 退火氧化膜的厚度為數十奈米;雕刻去除的厚度為 10 到 500 微米。
• 1到3毫米的離焦足以移動大多數物體。 20W 至 50W 從燒蝕到純加熱的來源。
• 蝕刻製程完成同一件藝術品的速度通常比退火過程快好幾倍。
• 深雕刻需要 10 到 40 次雕刻,因此要預留幾分鐘的時間,而蝕刻只需要幾秒鐘。
• 退火資料矩陣碼在數百次高壓滅菌循環後仍可讀,這也是醫院指定使用它們的原因。
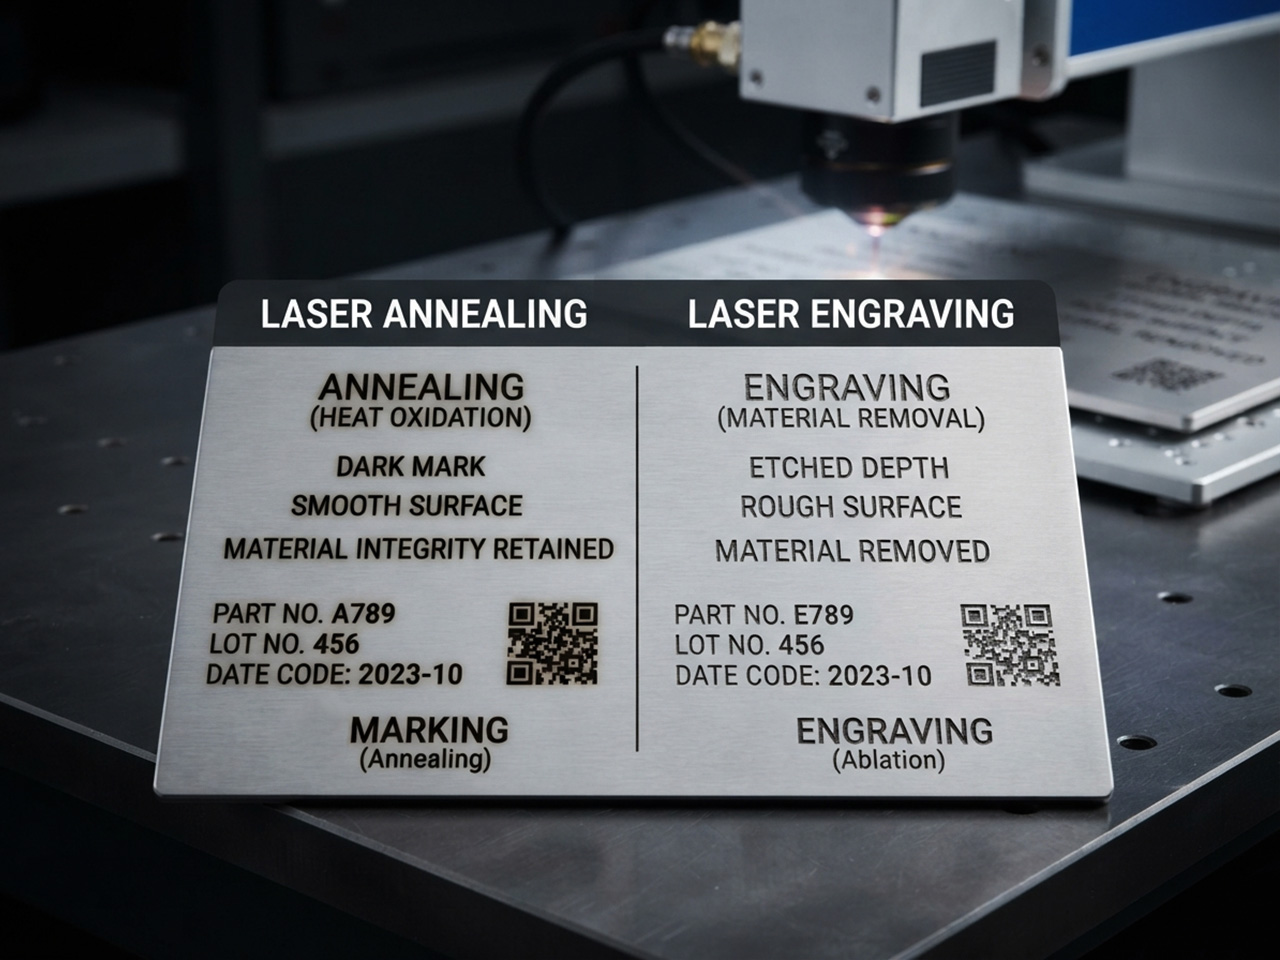
• STYLECNC的畫廊 鋼材標記結果 圖中並排展示了退火、蝕刻和雕刻的樣品。
操作員實際提出的問題
手術鉗的報價應該採用哪一種製程?
幾乎無一例外,退火處理都能確保標記完好。此標記可承受高壓滅菌循環,不留任何污染縫隙,並在儀器的使用壽命內保持標識清晰可讀。
為什麼景深渲染比對比渲染耗時更長?
雕刻每次只去除幾微米的金屬,因此0.2毫米的系列雕刻可以疊加數十次。對比度是透過熱加工實現的;深度是透過雕刻實現的。
一台機器真的能完成所有3個評分標準嗎?
是的。單一光纖光源完全透過配方在退火、蝕刻和雕刻之間切換,並且… MOPA色彩來源 同一個平台也能達到金牌和藍牌的水準。
模糊界線的常見錯誤
• 把任何黑色痕跡都稱為退火痕跡;表面紋理是判斷標準。
• 以聚焦退火和靜默燒蝕的方式進行退火。
• 更換鏡頭或光源後,跳過散焦斜坡測試。
• 對不銹鋼進行雕刻,然後直接將其運往潮濕環境使用,無需重新鈍化。
• 在拉絲或噴砂表面上重複使用鏡面拋光配方。
• 期望退火層能夠承受研磨或嚴重磨損。
• 使用同一頻率進行退火、蝕刻和雕刻。
• 在焊接或彎曲之前進行標記,而不是之後。
流程選擇清單
✓ 先確認要求:僅對比度,還是可測量的深度。
✓ 確認合金成分;退火需要鐵或鈦表面。
✓ 在廢料上進行從清晰對焦到 +3 毫米的散焦漸變測試。
✓ 在報價前,請先在實際藝術品上測試這兩個工序的耗時。
✓ 退火作業應保持單次慢速進行;避免熱量疊加。
✓ 對任何用於潮濕環境的刻字不銹鋼進行重新鈍化處理。
✓ 記錄每個作業的配方、焦點偏移和表面光潔度。
常見問題
為什麼我的黑印會在幾週後生鏽?
因為它很可能是蝕刻或輕微雕刻,而不是退火。用指甲劃一下:任何紋理都意味著材質已經脫落,鈍化層也隨之消失。真正的退火表面與周圍的鋼材觸感完全相同,並且會隨著時間推移而發生相同的變化。
退火需要多少離焦量?
從清晰焦點上方 1 毫米處開始,以 0.5 毫米的增量逐步增加到大約 3 毫米。更大的偏移量會分散能量並減緩氧化物的生長;偏移量過大則標記會褪色成灰色。在廢料上進行斜坡測試,幾分鐘內即可找到最佳偏移量。
可以 CO2 雷射退火不銹鋼?
不。裸露的金屬會反映出長久的歲月痕跡。 CO2 由於波長的原因,表面永遠無法吸收足夠的熱量來生長氧化物。 CO2 機器只能透過預先噴塗在不銹鋼表面的黏合劑來標記。退火屬於1064奈米光纖光源的範疇。
退火痕跡能經得起高壓滅菌器和洗碗機的考驗嗎?
是的。這種標記是氧化層滲入表面而非塗覆在表面,因此即使反覆蒸氣循環、清潔劑和消毒劑的侵蝕也不會對其造成影響。正是這種耐久性以及無縫隙的表面處理,使得醫療器械識別牌依賴這種工藝。
為什麼我的退火處理出來的顏色是灰色而不是黑色?
灰色表示氧化層未完全形成。將速度降低 20%,縮小一檔離焦量,或略微提高功率,每次運轉只改變一個變數。拉絲和噴砂表面在相同數值下讀數也比鏡面更淺,因此要根據實際表面處理效果來判斷。
退火會使零件變形或強度降低嗎?
加熱區域較淺且局限,因此普通厚度的箔片結構變化可以忽略不計。但薄箔片是個例外:足夠的熱量會使背面變色或產生輕微彎曲。對於厚度小於 0.5 毫米的箔片,在進行焊接前,應降低功率並提高焊接速度。
條碼和資料矩陣碼適用於哪種製程?
大多數情況下,退火處理是最佳選擇。光滑的暗場掃描清晰,不藏污納垢,也不會積聚碎屑。高通量生產線有時會為了提高速度而採用蝕刻條碼,但在任何注重衛生或使用壽命的場合,退火條碼在可讀性方面都更勝一籌。
受監管的序號必須有多深?
深度規定因行業和司法管轄區而異,表面退火無法滿足任何一項規定。例如,在美國,槍序號必須刻印到規定的最小深度,因此,在這一類別中,深刻仍然是強制性的。
退火能使材料呈現彩色而不是黑色嗎?
是的,當光源允許控制脈衝寬度時,可調脈衝可以使氧化層生長到不同的厚度,每種厚度都會呈現不同的色調,從金色、紫色到藍色。而固定脈衝光源無論採用何種配方,最終得到的大多是黑色或稻草色。