中密度纖維板還是膠合板:簡答
膠合板,特別是用PVA膠粘合的波羅的海樺木膠合板,在強度、邊緣清晰度和天然木紋外觀方面更適合雷射切割:切割更乾淨利落,炭化更少。中密度纖維板(MDF)更適合噴漆標誌、雕刻和平面原型製作:它價格更低,厚度均勻,切割效果可預測,但炭化顏色更深,重量重約15%,並且會釋放更多有害氣體。選擇板材時,應根據專案需求進行選擇,而不是盲目追求某種單一的優劣。
正面對比
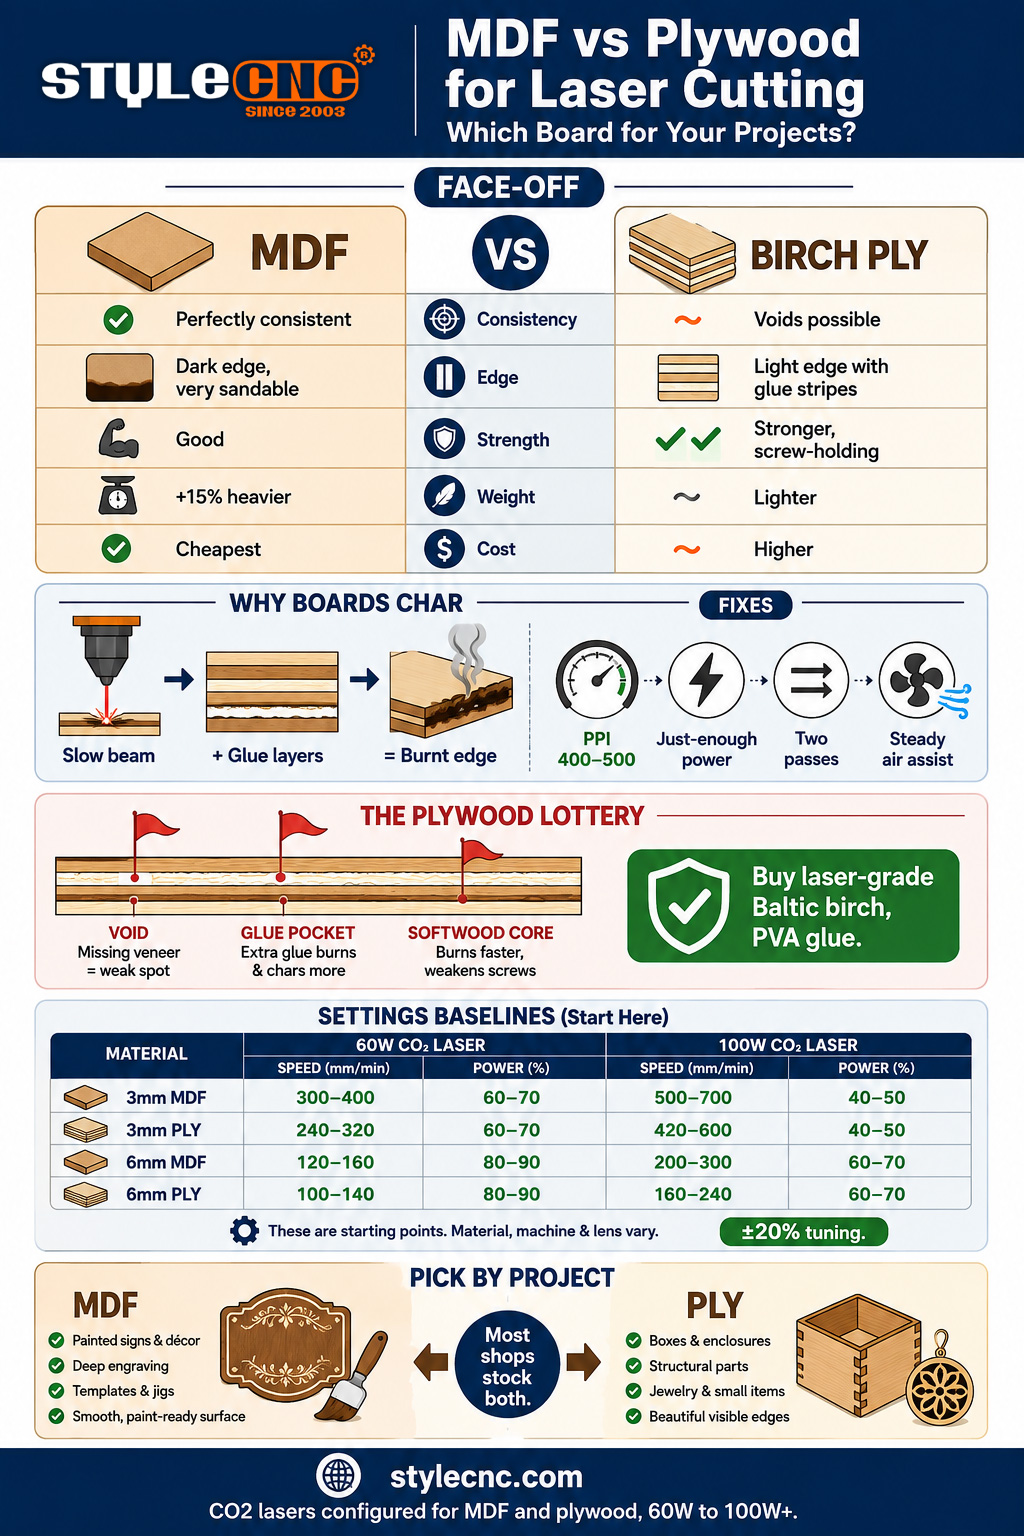
| 因子 | MDF | 合板(波羅的海樺木) |
|---|---|---|
| 測量 | 3至6毫米厚電路板,60至100瓦 CO2,空氣輔助開啟 | 同樣的基礎材料,雷射級樺木,採用PVA膠黏劑 |
| 切料一致性 | 密度完全均勻;每一刀都一樣 | 層數和膠水差異;偶爾出現空隙和爆裂 |
| 邊緣顏色 | 深棕色至黑色炭化物;易於打磨去除 | 淺棕色至中棕色;嵌有深色膠線,無法打磨去除。 |
| 炭化傾向 | 較高;樹脂黏合劑易炭化 | 樺木品質較低;建築級膠水用量較高 |
| 強度 | 強度較弱;承重時容易斷裂和下垂 | 各方面都更牢固;能固定關節和卡扣 |
| W8(3毫米) | 重量大約重15%。 | 更輕;更適合運送產品 |
| 煙霧 | 更多;含甲醛的揮發性有機化合物,需要嚴格萃取 | 較少,但依賴膠水;不乾淨的膠水會冒出大量煙霧。 |
| 價格 | 貨架上最便宜的床單 | 2 至 4 倍中密度纖維板,用於雷射級樺木 |
| 最佳項目 | 彩繪招牌、雕刻坯料、模板、原型 | 盒子、結構部件、珠寶、可見木製品 |
焦斑與邊緣顏色:論壇慘痛的教訓
炭化是指材料燃燒而非汽化。一位 Sawmill Creek 論壇的成員對膠合板、中密度纖維板和硬質纖維板進行了數百次對比測試,得出了社區的核心結論:工程板材中的膠水和樹脂比純木材更容易炭化,留下鬆散的煙灰沉積物,容易沾到手上。這些討論總結出了兩個設定建議:保持較低的頻率或 PPI(每英吋點數),大約在 400 到 500 之間,而不是預設值的幾千;並且只使用剛好能完成切割的功率,如果需要乾淨俐落的邊緣,最好分兩次切割,而不是一次過載切割。
這兩種板材的炭化方式不同,決定了最終的塗裝效果。中密度纖維板(MDF)炭化後顏色較深且均勻,但炭黑附著在均質纖維上,只需幾秒鐘即可打磨去除,因此塗漆產品製造商並不擔心它。優質樺木合板的炭化程度整體較低,但其深色條紋是膠層本身,嵌在邊緣處,無法打磨。如果邊緣要保持原木色,膠合板的條紋圖案是理想的選擇;如果邊緣需要塗漆,MDF易於打磨的炭化效果則更為便捷。
膠合板膠層抽獎
膠合板的弱點在於,切割時會暴露出工廠隱藏的缺陷。 LaserUser論壇的舊用戶根據經驗列舉了各種失效模式:芯材空隙導致切割時出現裂縫或未切割的橋接部分;膠絲和緻密的膠層會阻礙雷射光束的傳輸;以及為了節省成本而在硬木面板下使用軟木芯材。他們對普通建築膠合板的評價直言不諱:標準膠合劑在雷射切割時容易變質,而從建材超市購買的膠合板品質參差不齊,每張都存在風險。
✓ 購買雷射級波羅的海樺木每層均採用實心樺木單板,芯材空隙極小,並使用切割順暢的PVA膠水。比較表中所使用的膠合板即基於此。
✗ 避免使用酚醛樹脂和WBP類室外黏合劑。建築級和外用級板材容易嚴重炭化,導致光學元件積碳,且切割不均勻。
✗ 檢查是否含有PVC的黏合劑某些進口裝飾板材使用含氯黏合劑黏合各層,因此完全不應進行切割。無品牌、來歷不明的膠合板在安裝到樑柱之前,必須先取得供應商的規格說明。
煙霧、有害氣體和樹脂堆積
中密度纖維板(MDF)產生的煙霧更多。其脲醛黏合劑會釋放揮發性有機化合物(VOC),因此必須使用強力抽排裝置。此外,MDF燃燒產生的細小殘留物比膠合板產生的煙霧更容易附著在鏡頭和鏡子上。膠合板的煙霧量幾乎完全取決於其膠水,因此聚乙烯醇(PVA)粘合的樺木膠合板更具優勢。對於這兩種板材,實際操作流程相同:持續中等風量輔助(並非越大越好;穩定的中等風量才是最佳選擇),在作業開始前啟動抽排裝置,並根據機器加工工程板材的數量定期檢查鏡頭。
設定對比:中密度纖維板與合板基準
Baseline CO2 根據已發布的機器數據和論壇經驗,為兩塊電路板切割窗口。將這些視窗作為初始值,並根據您的膠水、氣流和鏡頭狀況進行約 20% 的調整。
| 板材及厚度 | 60W¯¯ CO2 初始點 | 100W¯¯ CO2 初始點 |
|---|---|---|
| 3毫米中密度纖維板 | 速度為 15 至 20 毫米/秒,速度為 70 至 80% 功率 | 速度為 25 至 35 毫米/秒,速度為 60 至 70% 功率 |
| 3毫米樺木合板 | 功率為 65% 至 75% 時,速度為 18 至 22 毫米/秒 | 功率為 55% 至 65% 時,速度為 28 至 38 毫米/秒 |
| 6毫米中密度纖維板 | 速度為 8 至 10 毫米/秒,效率為 85% 至 95%,或經過 2 次。 | 功率為 75% 至 85% 時,速度為 14 至 18 毫米/秒 |
| 6毫米樺木合板 | 速度為 9 至 12 毫米/秒,速度為 80 至 90% 功率 | 速度為 16 至 20 毫米/秒,速度為 70 至 80% 功率 |
表格中關於功率的要點是:更高的功率並非代表蠻力,而是速度。例如,100瓦的燈管以近乎兩倍的速度照射板材,會縮短膠水的停留時間,進而減少炭化。完整的參數方法、聚焦和木材雕刻設定詳見相關內容。 雷射雕刻和切割木材導軌和 100W CO2 木材雷射切割機 是 6 毫米電路板從兩道工序生產過渡到單道工序生產的功率等級。
哪個專案對應哪個董事會
✓ 選擇中密度纖維板:噴漆標誌和字母、雕刻空白零件和照片面板、夾具、模板、組裝檢查原型,以及任何平面產品,在這些產品中,統一性比強度更重要,邊緣需要噴漆。
✓ 選擇膠合板指接盒和外殼、結構和承重部件、雷射切割的珠寶和飾品、按重量運輸的產品,以及任何帶有可見天然木材邊緣和表面的商品。
✓ 股票兩者大多數工作室都會先用廉價的中密度纖維板製作原型,然後再用樺木切割出可供銷售的成品。同一個文件,兩種板材,各自發揮所長。
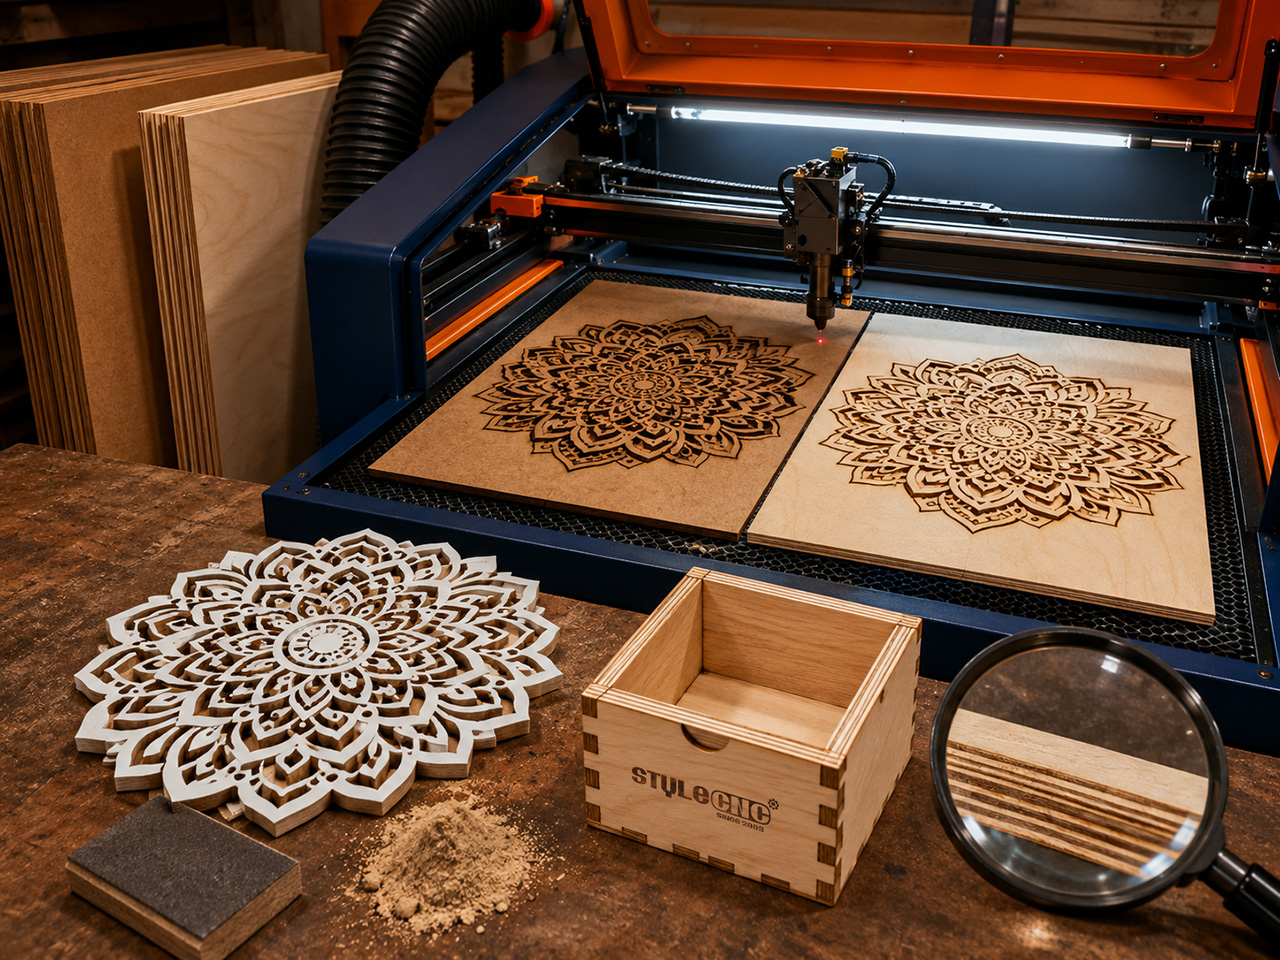
從機器角度來看,這種搭配正是… 經濟實惠的雷射切割機,適用於膠合板、中密度纖維板和塑料 類別已配置為: CO2 具備兩款主機板所需的空氣輔助、排氣和功率範圍的平台。告訴 STYLECNC 根據上面的設定表,結合你的衝浪板厚度和每日衝浪量,得出功率建議。
常見問題
中密度纖維板和膠合板哪個比較容易用雷射切割?
中密度纖維板(MDF)的切割更容易控制:它的密度非常均勻,因此只需設定好切割參數,就能確保整張板材以及之後每張板材的切割效果都完全一致。優質樺木合板的切割效果更乾淨俐落,但每張板材都存在一些風險,例如空隙、膠合坑以及隱藏的軟木芯材,這些都可能導致切割不均勻或出現未切割區域。論壇上的共識也與之類似:MDF 的優勢在於切割重複性,而雷射切割級樺木膠合板的優勢在於邊緣品質和強度。
為什麼我的中密度纖維板在雷射切割時會嚴重燒焦?
通常是指停留時間。炭化意味著板材燃燒而不是汽化,根據 Sawmill Creek 測試帖中的解決方法,應將頻率或 PPI 降低到 400 到 500 左右,以剛好足以切斷板材的功率快速切割,使用穩定的中等風量輔助,並在厚板材上進行兩次較輕的切割,而不是一次緩慢而重的切割。 MDF 的樹脂黏合劑總是會產生一定程度的炭化;好消息是,它的炭化物可以在幾秒鐘內打磨掉,不像膠合板那樣有嵌入式的膠線。
哪種膠合板最適合雷射切割?
採用PVA膠黏合的雷射級波羅的海樺木合板。其每一層都採用實心樺木單板,芯材空隙率低,且膠合劑切割效果極佳,使其成為雷射切割論壇上的標竿之選。請避免使用酚醛樹脂建築級板材、WBP膠合的室外用膠合板以及任何無法識別膠粘劑的無品牌板材,因為某些進口裝飾板材使用含氯膠粘劑,這種膠粘劑絕對不能用於雷射切割。
中密度纖維板雷射切割產生的煙霧危險嗎?
它們需要被尊重。中密度纖維板(MDF)的脲醛黏合劑在切割時會釋放含甲醛的揮發性有機化合物(VOC),因此,使用有效排氣裝置的封閉式機器是操作的必要條件,而非升級選項。只要排氣系統運作良好,這種加工方式已成為全球標準車間操作流程。與之相關的另一個重要習慣是保持光學元件的清潔,因為MDF殘留物比大多數材料更容易附著在鏡片上,而鏡片一旦被污染,就會發生炭化,並且有火災隱患。
切割中密度纖維板和膠合板需要多大的雷射功率?
對於 3 毫米厚的板材,40 至 60 瓦的功率可以輕鬆一次性切割。對於 6 毫米厚的板材,60 瓦的機器也能切割,但通常需要切割兩次才能獲得乾淨的邊緣;而 100 瓦的機器一次就能切割 6 毫米厚的板材,速度幾乎是 2 瓦機器的兩倍,而且還能縮短停留時間,減少燒焦。生產車間每天都要加工 6 毫米厚的板材,正是出於速度快、切割乾淨的考慮,他們才會選擇 100 瓦的機器。
底線
沒有絕對的贏家,只有清晰的分工。中密度纖維板(MDF)是一種規格統一、價格低廉、可直接噴漆的板材,適用於標牌、雕刻和原型製作,價格適中,適合實驗用途,其深色的可打磨炭層也情有可原。波羅的海樺木膠合板則是一種堅固、輕巧、美觀的板材,適用於製作盒子、結構件以及豎立銷售的產品,如果膠水是聚乙烯醇(PVA)膠,且供應商可靠,那麼它的價格以及每張板材的品質差異都是值得的。保持低頻次、穩定的轉速和持續的抽吸,兩種板材都能很好地發揮作用。
STYLECNC 涵蓋了從以下方面進行的配對: 經濟實惠的膠合板和中密度纖維板雷射切割機 透過課程 100W 木材切割機 適用於單程 6 毫米生產。請提供您的電路板清單和產量,以便我們為您搭配合適的配置。