什麼是人工智慧驅動的CNC加工?
快速回答
人工智慧驅動的CNC加工利用人工智慧和機器學習技術,使CNC工具機能夠自我優化。感測器即時傳輸振動、主軸負載、溫度和刀具磨損等數據,並將這些數據輸入演算法,演算法會即時調整進給量、轉速和刀具路徑,預測故障發生前的徵兆,並利用電腦視覺技術檢測零件。
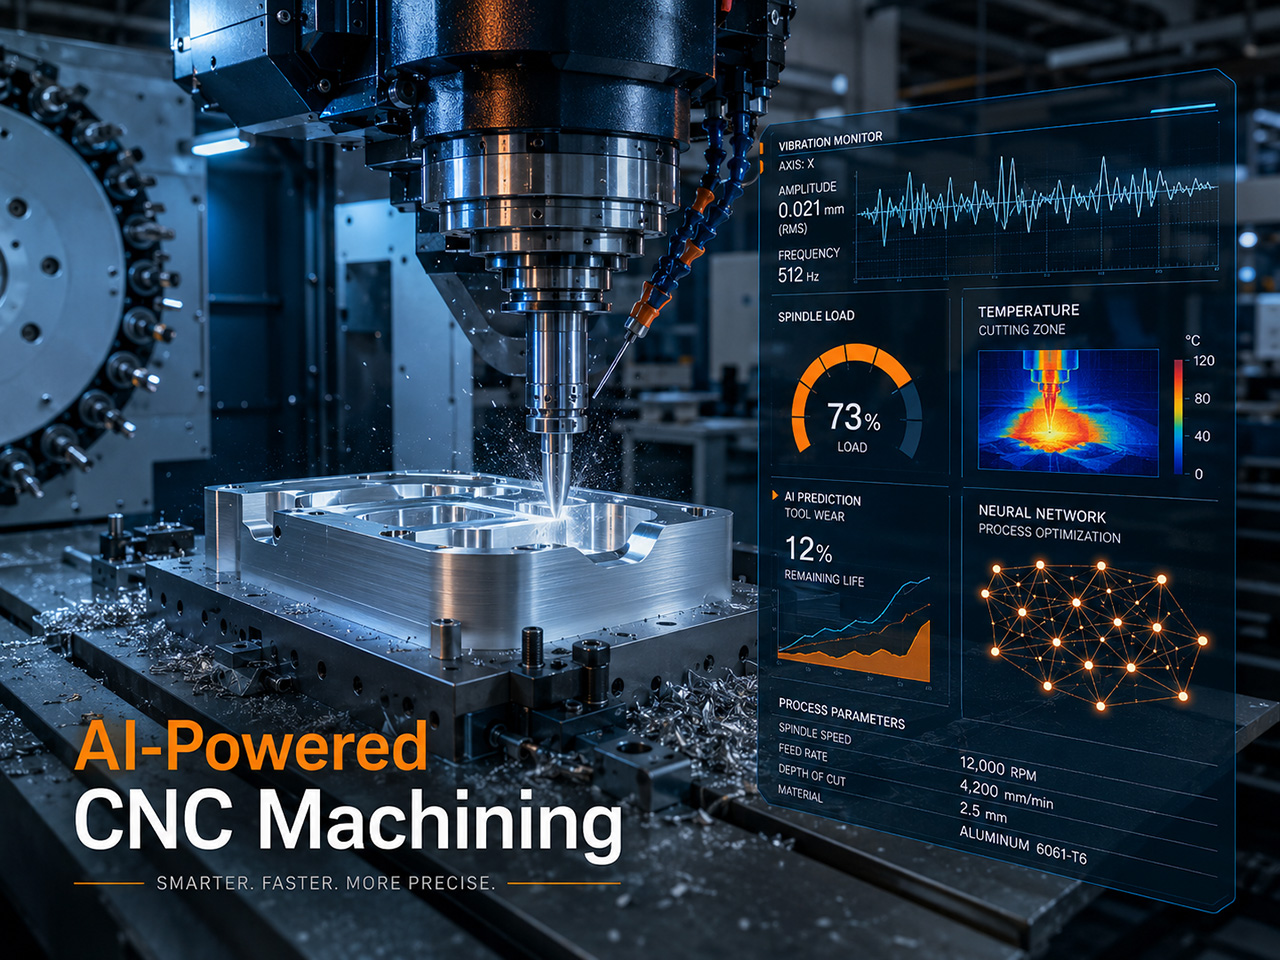
傳統 數控加工 數控加工是確定性的。 G代碼決定了每一個動作,機器照做。而人工智慧驅動的數控加工則在此基礎上增加了一個回饋層。感測器持續測量切削刃的動態,機器學習模型將讀數與歷史模式進行比較,控制系統微調,使切削始終保持在最佳範圍內。這融合了三個原本獨立的技術類別:即時製程控制、電腦輔助製造和品質檢測。最終,機器的行為不再像機器人,而更像一位經驗豐富的技工,永不疲倦,始終保持專注,並從每一次工作中學習。
這項技術已經足夠成熟,在工業數控加工車間不再是新鮮事。人工智慧輔助功能已應用於Autodesk Fusion 360和Mastercam等CAM軟體、西門子、發那科以及亞洲主要製造商的控制器,以及旨在用於報價和程式設計工作流程的獨立自動化平台。對大多數車間而言,問題不在於是否考慮人工智慧,而在於首先將其應用於哪些領域。
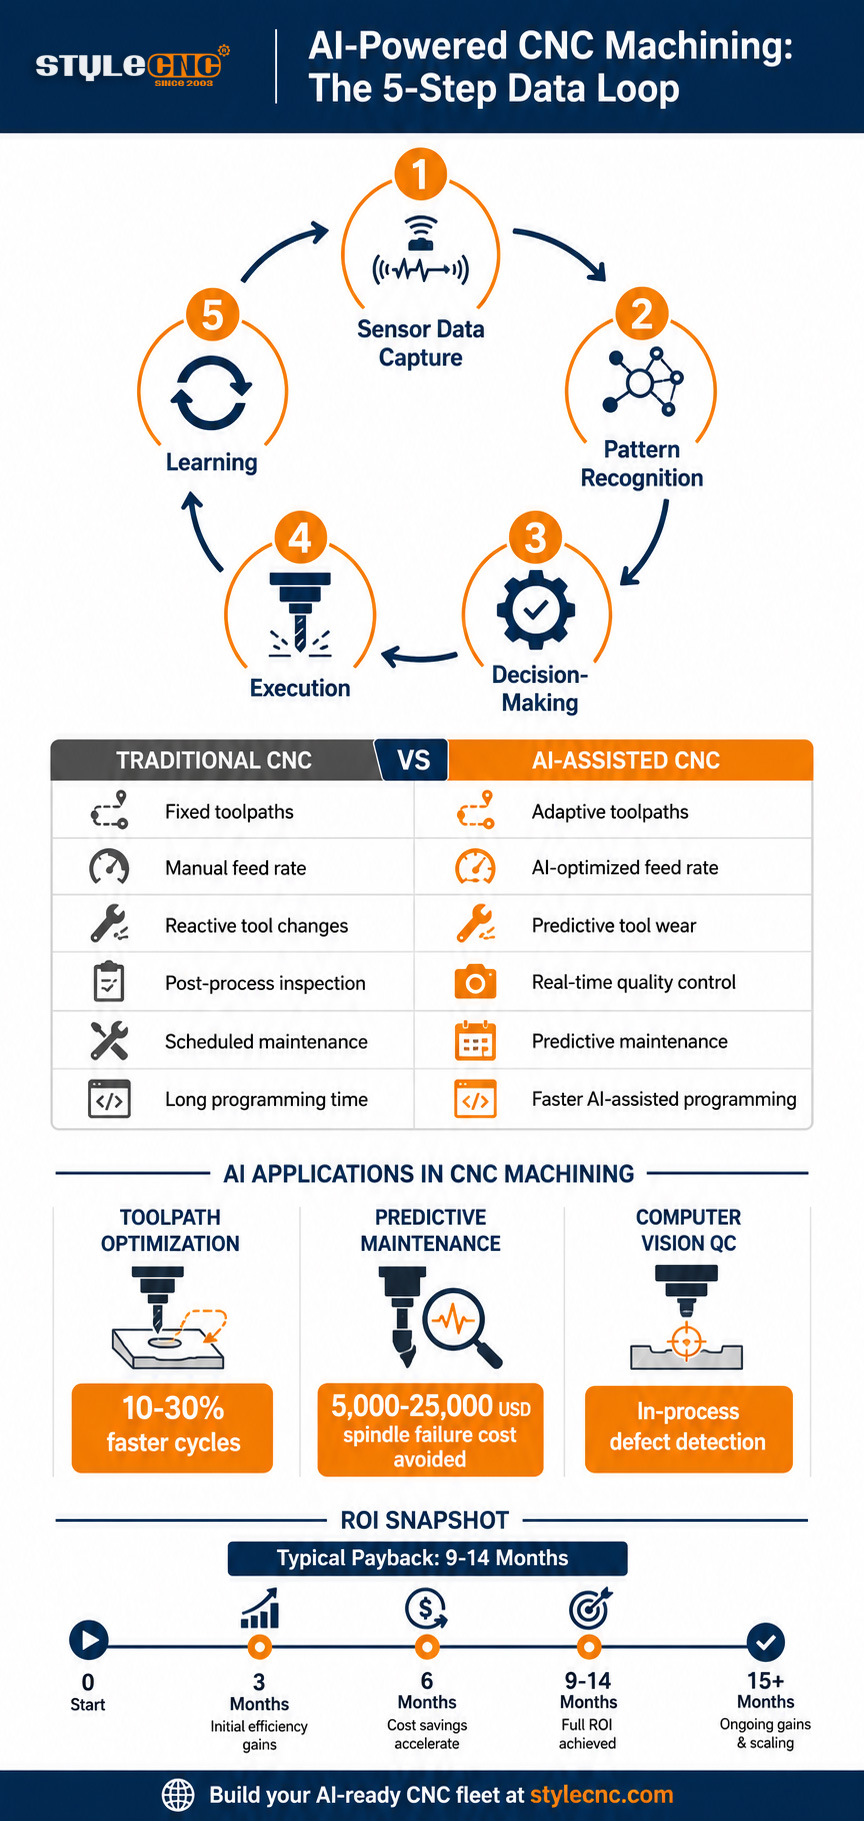
人工智慧如何在數控加工中發揮作用:五步驟資料循環
AI驅動的CNC加工遵循閉環流程,在切割過程中每秒重複數千次:
1. 感測器數據採集。振動感測器、主軸電流監測器、聲發射探頭、熱像儀和高解析度光學相機將來自機器的原始資料傳輸到邊緣處理器。
2. 模式識別。機器學習模型將即時訊號與先前循環的模式進行比較。主軸電流緩慢上升並伴隨振動峰值可能表示立銑刀變鈍;特定的頻率特徵則指向顫振。
3. 決策制定。人工智慧層將模式識別轉化為實際行動。例如,它可以將進給速度降低 18% 以減少切削力,提高主軸轉速以斷屑,或暫停程序進行刀具檢測。
4. 執行。數控控制器在幾毫秒內應用新參數,通常是透過工業控制器上已有的標準機器超控通道。
5. 學習。每一次切割、每一次調整、每一個零件的加工結果都會回饋到模型中。經過數千次作業,系統能夠更準確地預測下一步該做什麼。
這個循環正是人工智慧加工與傳統自動化的差別。一個標準 數控機床 執行的是固定程序。而人工智慧系統則會執行、觀察、調整、學習。這種差異在加工鈦、硬化工具鋼和特殊合金等複雜材料時最為明顯,因為在進給速度和切削速度保持不變的情況下,即使是坯料硬度或冷卻液流量的微小變化也可能導致零件損壞或刀具斷裂。
傳統CNC工具機與人工智慧輔助CNC工具機:並排比較
從傳統數控加工轉變為人工智慧輔助數控加工的轉變很少是非此即彼的。大多數加工車間都會分層引入人工智慧。下表展示了兩種方法在加工流程上的差異。
| 因子 | 傳統CNC加工 | 人工智慧輔助CNC加工 |
|---|---|---|
| 刀具路徑生成 | 手動CAM需要大量的程式時間 | 利用機器學習技術,根據原料幾何形狀和材質進行自動化優化 |
| 進料速率控制 | 程式從頭到尾都已修復 | 自適應,即時調整主軸負載 |
| 刀具磨損檢測 | 操作員循環間檢查 | 透過主軸電流和振動進行連續監測 |
| 品質管制 | 後處理三坐標測量機或目視檢查 | 過程電腦視覺與統計過程控制 |
| 保養方法 | 按計劃間隔或故障後被動應對 | 基於感測器模式識別的預測 |
| 程式設計時間 | 每個複雜部件所需工時 | 整個工作流程平均減少了 30% 到 40%。 |
| 操作員技能要求 | 豐富的程式設計經驗 | 轉向監督、調整和異常處理 |
| 最合適 | 高混合低產量手動工作流程 | 生產運作、複雜幾何形狀、無人值守單元 |
大多數車間首先在現有機器上安裝自適應進給速度控制系統,然後逐步增加 CAD/CAM軟件 在投資建造全閉環品質控制系統之前,他們會採用諸如自動特徵識別之類的功能。這種分階段的方法至關重要,因為機器越老舊,加裝感測器就越困難。中端和新型工業設備 數控雕刻機 以及 雷射切割機 通常情況下,設備會配備感測器組件、網路連接和處理器餘裕,以支援人工智慧軟體,這也是車隊年齡成為未來 5 年規劃中的商店老闆們需要關注的策略問題的原因。
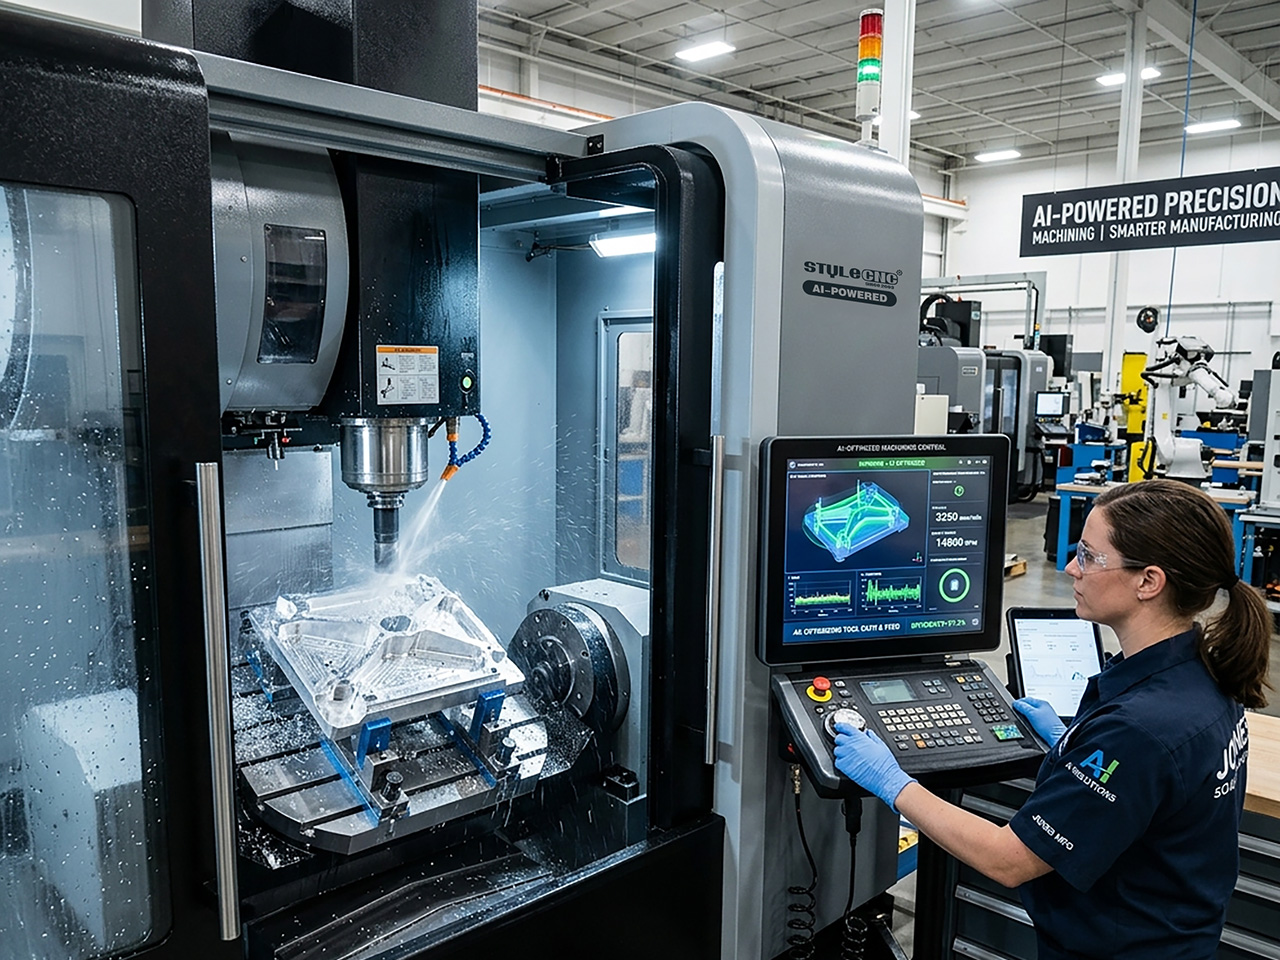
AI刀具路徑優化:自適應進給、速度和G程式碼
刀具路徑優化是CNC加工中最成熟的人工智慧應用案例,也是大多數操作人員最早接觸到的技術。這項技術最初應用於CAM軟體包中的自適應清刀和擺線銑削刀具路徑,其演算法能夠保持恆定的刀具嚙合角度,而不是強迫刀具切入角落。人工智慧在此基礎上增加了第二層學習:軟體不再採用固定的嚙合目標,而是透過訓練相同材料和工具機組合的歷史切削數據,推薦先前能夠加工出乾淨零件的參數集。
實際上,由現代人工智慧驅動的CAM平台可以:
✓ 透過消除不必要的刀具回退和空切,平均可將循環時間縮短 10% 至 30%。
✓ 透過恆定的切屑負荷和降低峰值切削力,延長刀具壽命高達 40%。
✓ 只需極少的程式輸入,即可從 CAD 模型產生完整的刀具路徑序列。
✓ 根據切削過程中主軸的即時負載動態調整進給速度。
✓ 選擇與零件幾何形狀相符的切削策略,包括自適應清根和餘料加工。
在《實用機械師》雜誌關於人工智慧CAM軟體的討論貼文中,一些機械師指出,目前最有用的人工智慧功能包括自動特徵識別、學習使用者習慣並據此建議後續步驟,以及預測車間已使用過的刀具和材料的參數。該討論帖也提出了一個合理的警告:人工智慧無法取代豐富的實踐經驗,盲目信任自適應系統的操作人員可能會錯過軟體正在彌補實際設定問題的時刻。
這就是為什麼大多數人工智慧輔助的CAM工作流程仍然需要程式設計師審核刀具路徑、簽署確認,並將G程式碼傳送到工具機的原因。角色從手動生成刀具路徑轉變為驗證,後者速度更快,但仍需要一定的技術。 CNCZone論壇上關於Biesse Rovers等工具機刀具路徑優化的討論帖一致指出,自動生成路徑對於大多數作業都能取得良好的效果,但在復雜的嵌套佈局中,由於演算法可能會在鑽孔組之間不必要地跳轉,因此人工審核仍然十分必要。
預測性維護和電腦視覺品質控制
第二個主要的 AI 應用是圍繞切割過程發生的一切:保持機器健康並檢查從機器上切割下來的零件。
預測性維護使用與自適應控制相同的感測器組。主軸振動頻譜、馬達電流曲線和溫度趨勢會與以往故障發生前的模式進行比較。當模型偵測到類似的模式出現時,它會在機器實際發生故障前數天或數週發出警報。對於經常遇到故障的工廠來說,預測性維護尤其重要。 CNC雕刻機故障和停機時間這往往是節省成本最顯著的地方,因為工業工具機主軸意外故障的維修費用可能高達 5,000 至 25,000 美元,還會導致生產時間損失。軸承、滾珠螺桿、直線導軌和主軸在災難性故障之前都會出現一些可預測的特徵訊號。
電腦視覺品質控制系統將高解析度攝影機對準工件或切削區域,並透過訓練好的神經網路處理影像流。該系統能夠在工件仍在機床上時檢測表面缺陷、尺寸偏差、遺漏特徵和刀痕。偵測到缺陷後,控制器可以暫停程序、重新切削該特徵,或直接報廢該工件並重新開始,從而避免材料浪費。 MoldMaking Technology 已記錄了閉環工作流程,其中來自三坐標測量機 (CMM) 的檢測數據會自動反饋到下一個加工循環中,從而支持業內所謂的「左移品質控制」。
對於板材家俱生產線和自動換刀切割單元等零件嵌套式大批量切割應用,線上視覺檢測具有良好的可擴展性,因為攝影機可以永久安裝,並且只需針對車間特定產品進行一次訓練即可。初始設定完成後,每個零件的邊際檢測成本接近零,這正是人工智慧經濟效益的優勢。
人工智慧輔助CAM軟體:現況概述
CAM軟體市場圍繞人工智慧的重組速度超出了大多數數控用戶預期。目前市場分為三大類。
具有人工智慧功能的通用CAM平台 包括 Autodesk Fusion 360、Mastercam、HyperMill MAXX、Siemens NX CAM 和 ESPRIT。這些工具將機器學習嵌入到自適應粗加工、碰撞避免和特徵識別等特定操作中,同時保持程式設計師熟悉的傳統 CAM 工作流程。
人工智慧原生自動化平台 Toolpath 和 CloudNC 等平台專注於實現從詢價到產生 G 程式碼的整個流程自動化。這些平台旨在將報價、以製造為導向的設計審核和 CAM 程式整合到一個由人工智慧建議驅動的單一工作流程中。模具製造車間率先採用了這些技術,因為複雜的模具設計最能受益於自動化特徵識別。
控制器中的嵌入式人工智慧 這是最新的類別。西門子 Sinumerik One、發那科 iHMI 以及桌上型CNC工具機製造商推出的新興韌體更新,都將機器學習直接整合到控制器中,因此即使 CAM 軟體不支援自適應控制,它也能正常運作。對於仍然使用 Mach3CNC控制器軟體 對於較舊的 Weihong Ncstudio 安裝,實際操作方法通常是先升級 CAM,然後再升級控制器。
評估的一個有用起點是 CNC編程軟體列表這份報告按功能和應用場景概述了CAM工具的概況。在此基礎上,購買問題變得更加具體:人工智慧模型已經識別出哪些材料,預測試了多少後處理器,5年訂閱費用是多少,以及車間的程式設計師需要接受多少再培訓。
就成本而言,《實用機械師》和《業餘機械師》雜誌CAM軟體定價論壇上公佈的實際數據顯示,基礎套餐的價格約為每年600美元,而主流AI增強型CAM平台的價格則為每用戶每年3,000至12,000美元,業餘愛好者和教育用戶可享折扣。投資回報率的計算通常圍繞著節省的程式時間。例如,一家加工車間如果按編程人員每小時75美元收費,每週透過AI輔助節省6小時,那麼大約7週就能收回3,000美元的訂閱費用。
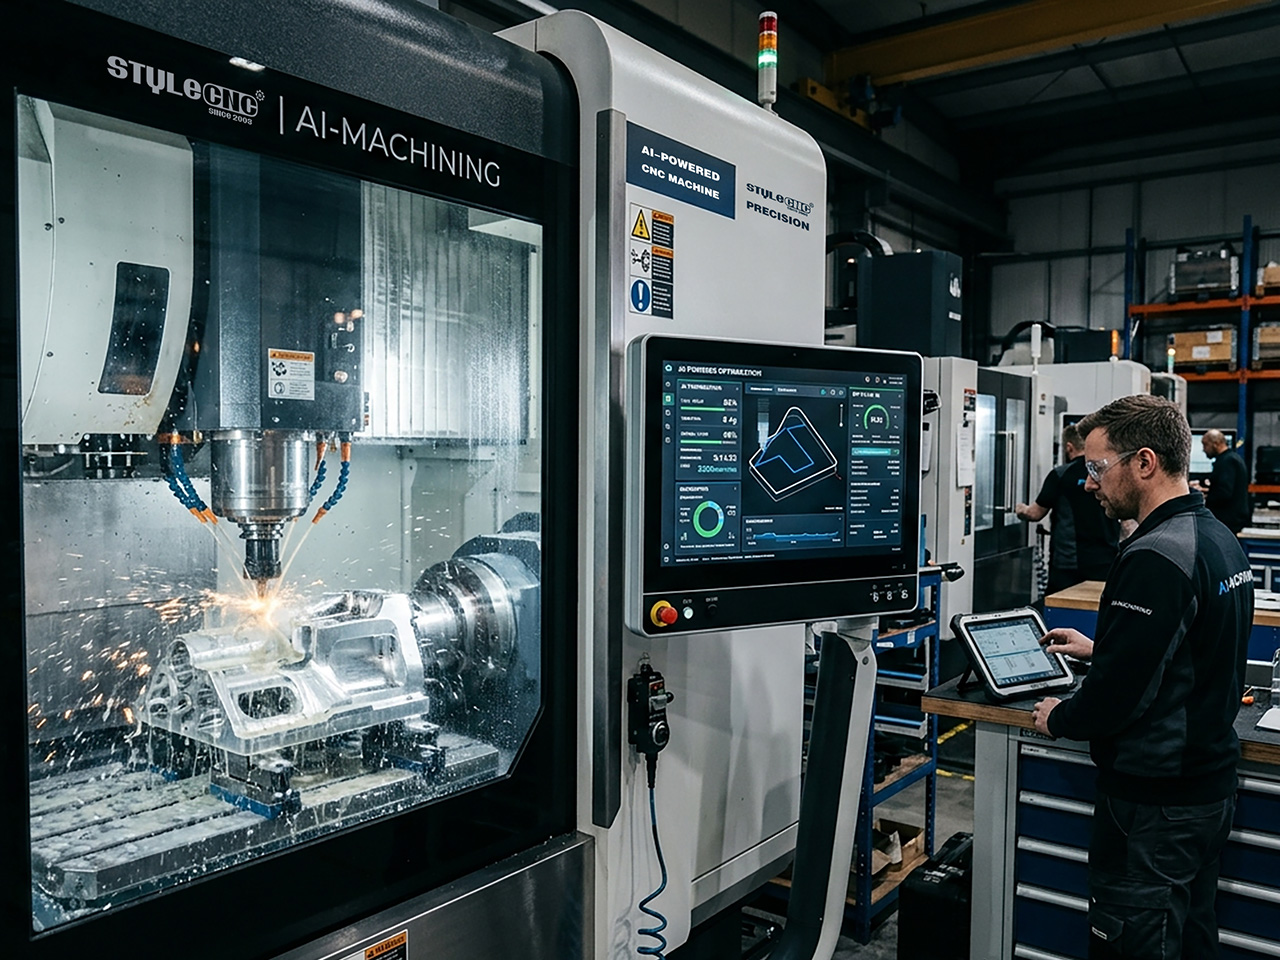
商業案例:CNC加工車間的投資報酬率、成本和普及率
店主最常問的問題是:人工智慧是否值得應用在他們的店鋪?答案取決於業務量、商品種類和機器的使用年限。
在以下三種情況下,人工智慧驅動的CNC加工可產生最高的投資報酬率:
✓ 大量生產,短週期時間帶來的效益會在數千個零件上累積。
✓ 在昂貴材料上加工複雜幾何形狀,刀具損壞或報廢成本高。
✓ 無人值守或接近無人值守的操作,機器在無人看管的情況下運行,需要自行做出決策。
對於小批量客製化工作,由於每個專案都各不相同,人工智慧的優勢就會減弱。模型需要數據進行學習,而一次性原型提供的資訊有限。這在一定程度上解釋了為什麼許多加工車間首先在CAM軟體中採用人工智慧來縮短程式設計時間,之後才將其應用於控制器中以輔助執行。
CAM供應商和模具廠報告的投資回收期通常約為9至14個月。投資包括軟體許可、必要的感測器改造、程式設計師和操作員的培訓時間以及持續的訂閱費用。相較之下,工廠通常會考慮節省的編程時間、減少廢品、延長刀具壽命以及減少非計劃性停機次數。
經常被忽略的成本是員工適應性。有些程式設計師,例如那些花了二十年時間手工編寫刀具路徑的程式設計師,有時會出於職業自尊心,或是因為人工智慧在第一次任務中出錯而抵制人工智慧的建議。那些成功運用人工智慧的企業,往往會讓最優秀的程式設計師參與系統調優,而不是強迫他們使用,這樣可以將經驗轉化為訓練數據,而不是棄之不用。
STYLECNC 硬體:ATC雕刻机和麵板家具系列作為AI就緒平台
在人工智慧驅動的數控加工中,硬體方面的重要性遠超軟體供應商通常的認知。人工智慧軟體無法調整機器無法執行的進給速度,沒有感測器就無法讀取振動數據,沒有自動換刀裝置也無法實現無人值守運作。機器必須能夠做出人工智慧想要實現的回應。
STYLECNC 該公司在建立其工業產品線時,充分考慮了這種分層能力。 ATC CNC雕刻機類別 涵蓋木工、鋁加工等領域的線性及轉盤式自動換刀裝置3D銑削配置。自動換刀裝置是任何人工智慧調度邏輯的基礎,它需要在無需操作員幹預的情況下規劃跨多個工序的刀具順序。如果沒有它,人工智慧優化將僅限於單一刀具所能完成的任務。
这 智慧板式家俱生產線 展示了完全整合的AI就緒型生產單元在實際應用中的樣子。此生產線包括自動上料、排料CAM、自動換模佈線、封邊和貼標,感測器和條碼可追蹤工作流程中每個面板的運作情況。一旦資料管道就位,在其上疊加AI驅動的調度或預測性維護功能就只是軟體升級,而非硬體改造。
對於制定多年人工智慧發展路線圖的商店來說,實際操作中通常先部署硬件,再部署軟體。購買一台配備感測器介面、網路連接和自動交通控制(ATC)功能的機器,以便日後支援人工智慧,比事後改造舊機器便宜得多。 常見的CNC雕刻機主軸故障 在購買候選機器之前,先對機器的感測器覆蓋範圍進行盡職調查,這種調查在 3 年後人工智慧預測性維護成為預算項目時,就能帶來回報。
術語表:人工智慧驅動的CNC加工中的關鍵實體
在評估 AI CAM 平台或 AI 就緒型 CNC 硬體時,可使用此詞彙表作為快速參考。
| 術語 | 定義 |
|---|---|
| 自適應控制 | 加工過程中,根據感測器回授即時調整進給速度、主軸轉速或切削深度。 |
| 刀具路徑優化 | 透過演算法優化刀具運動,最大限度地減少循環時間、刀具磨損和表面缺陷。 |
| 預測性維護 | 在故障發生之前,基於感測器模式識別預測機器部件故障。 |
| 電腦視覺品質控制 | 利用神經網路對零件進行基於攝影機的偵測,以偵測缺陷、尺寸和表面光潔度。 |
| 機器學習模型 | 該演算法基於歷史加工資料進行訓練,隨著時間的推移不斷改進其預測能力。 |
| 數字孿生 | 實體機器的虛擬副本,用於在實際運行之前模擬、測試和最佳化循環。 |
| 邊緣計算 | 無需依賴雲端連接,即可在本地運行 AI 推理的機載處理器。 |
| 閉環加工 | 工作流程中,偵測結果會自動回饋到加工參數。 |
| 特徵識別 | CAM軟體具備識別CAD模型中的幾何特徵並分配相應操作的功能。 |
| 自適應清算 | 維持刀具持續嚙合的粗加工刀具路徑策略,通常由人工智慧增強。 |
常見問題
人工智慧會取代CNC工具機操作員和CAM程式設計人員嗎?
不。 《實用機械師》雜誌「AI CAM現狀」主題貼文中的討論以及更廣泛的行業共識都表明,AI的作用在於增強而非取代熟練的操作人員。 CAM程式設計師的工作重心逐漸轉移到檢視AI產生的刀具路徑和調整系統。而機械師仍負責夾具安裝、設定、異常處理以及AI僅憑感測器資料無法做出的判斷。這種轉變體現在技能組合的調整,而非人員數量的增加。那些讓經驗豐富的程式設計師參與AI部署的工廠,其過渡過程最為平穩。
對於小型加工車間來說,採用人工智慧驅動的CAM軟體的典型投資報酬率是多少?
《業餘機械師》和《實用機械師》雜誌上關於CAM軟體定價的討論帖顯示,實際訂閱費用在每年600美元(基礎套餐)到3,000至12,000美元(每個用戶每年)之間,而AI增強型平台則需支付這筆費用。通常情況下,加工車間可以透過減少編程時間、降低廢品率和延長刀具壽命,在8到14個月內收回成本。對於大量生產或加工複雜幾何形狀的車間來說,這種方案最為划算,因為即使是單一零件的微小收益也能累積成可觀的成本。
AI自適應進給速度會損壞我的CNC工具機嗎?
《實用機械師》雜誌的自適應進給率討論帖直接探討了這個問題。自適應控制會讀取主軸負載、振動和電流,並在預設範圍內調整進給。如果配置得當,它可以在工況惡劣時降低進給力,從而保護機床。但風險在於,人工智慧可能會掩蓋真正的問題,例如刀具鈍化或夾具不良。經驗豐富的操作員強調,應該對系統的運作進行合理性檢查,而不是盲目信任它。
與傳統CAM相比,AI如何改善刀具路徑優化?
CNCZone 的刀具路徑優化討論帖和 CAM 廠商的文檔中描述了幾項改進:去除不必要的刀具回退和鋸齒形切削模式,選擇與零件幾何形狀相匹配的切削策略,在粗加工過程中保持刀具持續嚙合,以及選擇合適的刀具順序以最大限度地減少換刀次數。據報道,這些改進可使加工週期平均縮短 10% 至 30%,刀具壽命平均延長 40%,在複雜零件上效果最為顯著。3D零件和嵌套生產運作。
要在現有的CNC工具機上添加人工智慧功能,需要哪些感測器?
《實用機械師》雜誌的撰稿人和CAM軟體供應商一致認為,最基本的感測器組合包括主軸電流監測、主軸箱上的振動加速度計以及主馬達和軸承上的溫度探頭。為了實現電腦視覺品質控制,可以在工作區域加裝高解析度攝影機。許多新型工具機出廠時都已預先安裝了這些感測器。老舊機床通常也可以進行改裝,但校準需要時間,而且資料必須連接到能夠運行AI推理的控制器或邊緣處理器。
人工智慧對模具加工有用嗎?
《模具製造技術》雜誌曾多次報告人工智慧在模具車間的應用,包括西門子Sinumerik One數位孿生整合以及Atomic Industries等可實現模具設計和CAM程式自動化的平台。模具加工尤其受益,因為複雜的型腔、昂貴的模具鋼以及嚴格的公差要求,使得每一次縮短加工週期和避免刀具破損至關重要。目前,全球模具車間已普遍採用閉環檢測工作流程,將三坐標測量機(CMM)數據回饋到加工流程。
STYLECNC 工業數控雕刻機、板材家俱生產線和自動換刀加工中心均被設計為可搭載人工智慧的硬體平台。請聯絡我們。 STYLECNC 團隊將評估哪種配置最符合您的生產量、材料組合和人工智慧路線圖,或進行審查 CAD/CAM軟體目錄 以及 CNC編程軟體列表 在進行下一次設備投資之前,先將您的軟體堆疊與支援人工智慧的硬體進行配對。