光纖雷射可以切割黃銅和紫銅嗎?
是的。現代 光纖雷射器 由於其 1064 奈米波長的光比其他波長的光更容易與黃銅和銅耦合,因此通常會使用這種光來切割這些金屬。 CO2 雷射的光束直徑為10.6微米,目前市售的雷射器均附有背反射保護裝置。每毫米銅的加工功率約為1千瓦,銅加工需使用高壓氧氣,黃銅加工需使用氮氣,而要實現可靠的生產作業,則需要2千瓦或更高的功率。
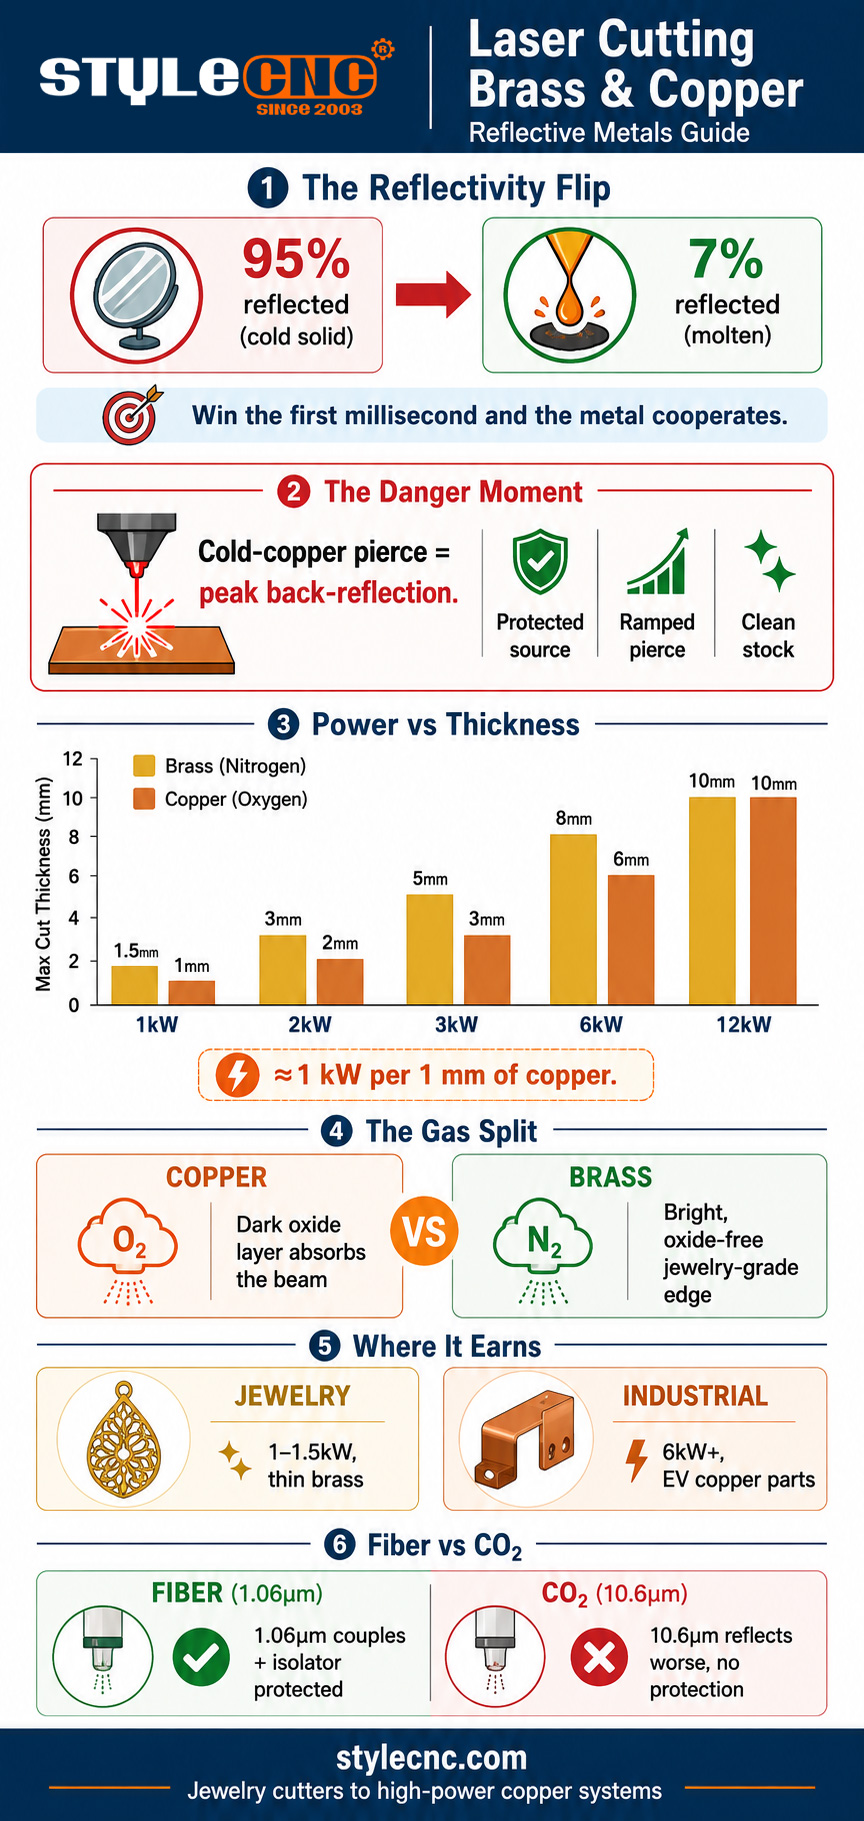
實現這一目標的物理原理在於溫度變化。銅在低溫固態下的反射率約為95%,但一旦融化,反射率就會驟降至約7%。光纖雷射的優點在於能夠強行加速此轉變:在極小的區域內施加最大功率密度,可在幾毫秒內熔化表面,金屬幾乎完全吸收光束,切割過程隨即正常進行。所有與反射性金屬相關的挑戰都被壓縮到了熔池形成之前的瞬間。
回顧反思:真正的風險所在
熔化前的瞬間就是穿孔,這是整個切割過程中風險最高的環節。全功率連續穿孔到冰冷、光亮如鏡的銅上,會在最初幾分之一秒內將最大可能的反射能量直接沿光束路徑反射回去。對於老舊、未加防護的雷射器,這種反射光可能會損壞傳輸光纖或雷射模組本身,這就是雷射與銅之間種種危險傳說的由來。
有三件事終結了那些老生常談。現代光纖光源配備了背反射隔離裝置和感測器,在雷射器損壞前發出故障警報,通常還輔以反射監測關斷邏輯。穿孔程序也發生了變化:採用斜坡或脈衝穿孔,將鏡面相位控制在毫秒級,而不是像以前那樣以全功率照射在冷金屬上。表面處理也成為標準流程,因為油、氧化膜和水分都會增加反射率。
購買時需要注意的一點很簡單:對於黃銅和紫銅加工,請務必以書面形式確認光源、切割頭和防護系統是否適用於您所需厚度的反光金屬。零件外觀可能完好無損,但未經認證的機器會悄無聲息地吸收有害的反射光。
為什麼膳食纖維勝過其他纖維? CO2 關於反射金屬
波長差決定了這一點,其他任何規格都無關緊要。銅和黃銅會反射… CO2 雷射的10.6微米光束比光纖雷射的1.06微米光束強度更高,因此 CO2 機器一開始就面臨能量耦合少好幾倍、反向反射問題更嚴重的困境,而且沒有保護隔離器技術來彌補。 CO2 纖維增強系統在非金屬和一些厚板細分市場中仍然佔有一席之地,但對於黃銅和銅來說,業界的結論是:要麼用纖維,要麼什麼都不用。
同波長優勢是整個光纖類別的基礎,這在下文中有深入探討。 光纖雷射技術指南對於反射金屬,它可以直接轉化為更低的最小功率、更快的穿透速度和更安全的光路。
最小功率和厚度限制
銅的典型經驗法則是每毫米厚度大約承受1,000瓦的功率,黃銅由於含鋅量高,吸收能力更強,因此適用範圍略寬。下表將其轉換為實際的窗戶尺寸。
| 雷射功率 | 銅管樂器(製作) | 銅(生產) | 典型工作 |
|---|---|---|---|
| 1千瓦 | 最高1.5 mm | 最高1 mm | 珠寶、標籤、薄片 |
| 2千瓦 | 2至3 mm | 1.5至2 mm | 標誌、裝飾面板 |
| 3千瓦 | 4至5 mm | 3 mm | 一般製造 |
| 6千瓦 | 6至8 mm | 5至6 mm | 母線,電氣部件 |
| 12千瓦以上 | 10 毫米以上 | 8至10毫米+ | 生產銅/黃銅板 |
兩個參數習慣可確保切割始終在安全範圍內。首先,使用光源允許的最高峰值功率,因為功率密度會縮短反射階段;然後,將進給速度降低10%到15%,以增加製程裕量。其次,在沖孔和切割過程中,始終保持焦點在材料表面或非常接近表面;反射性金屬比鋼材更容易受到離焦的影響。
區分黃銅和銅的天然氣策略
這裡存在著一個反直覺的地方:這兩種金屬需要不同的氣體,而銅的答案打破了通常的簡單規則。
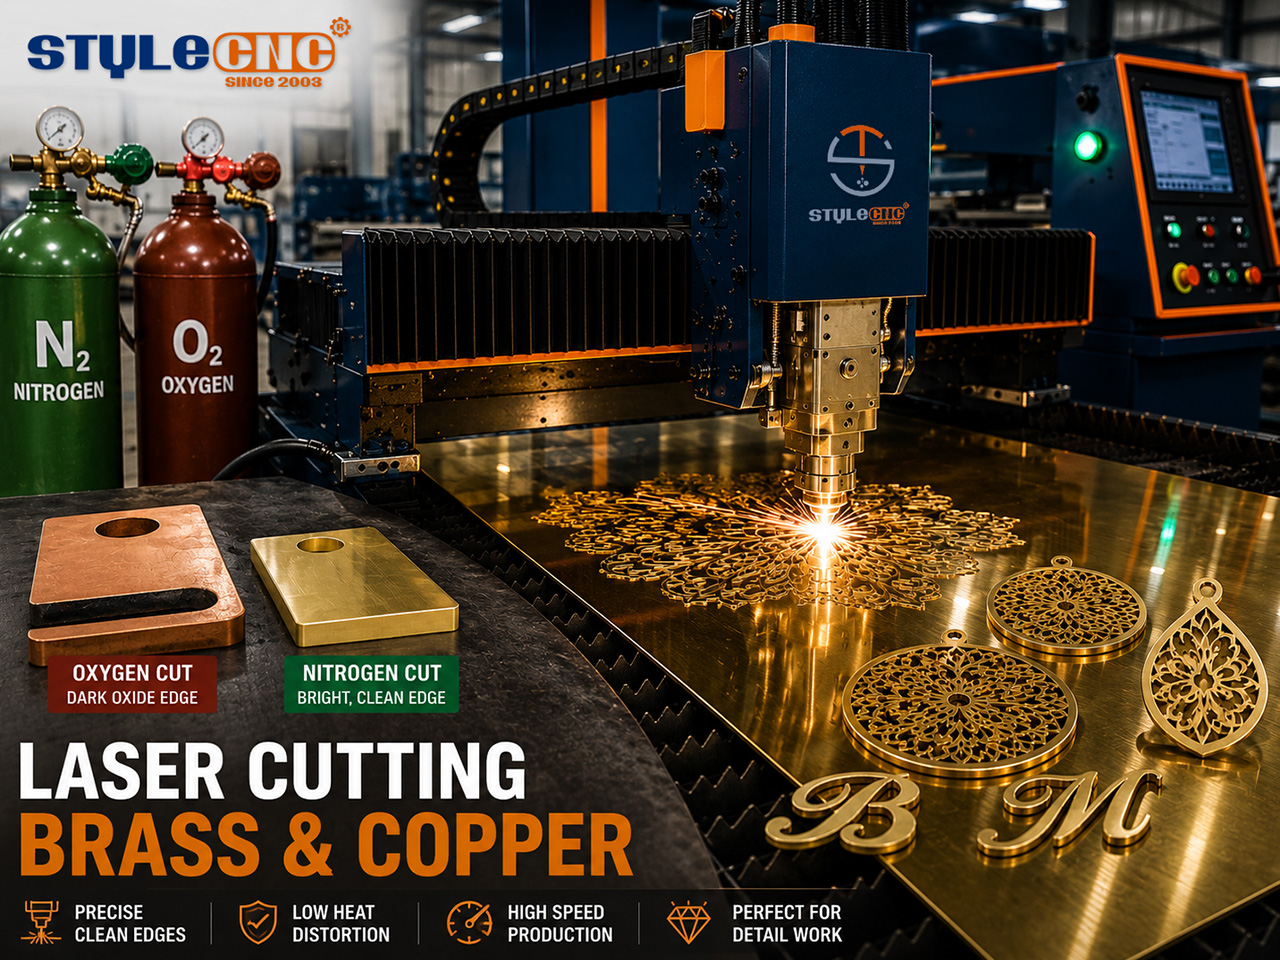
✓ 銅:高壓氧氣。氧氣與銅表面反應形成一層深色氧化層,而這層氧化層正是關鍵所在:氧化銅吸收光束的效果遠優於光亮銅反射光束的效果。從大約 2 毫米以上的深度開始,僅使用氮氣切割銅會停止,此時必須使用氧氣才能實現可靠的穿孔和切割。
✓ 黃銅:含氮。由於鋅的含量,黃銅的性能更接近傳統金屬,因此含氮處理能確保其一致的性能:無氧化、光亮、潔淨的邊緣,非常適合直接用於裝飾和珠寶製作。合金成分的變化會影響其性能,因此請對每種新的黃銅牌號進行參數測試。
✓ 兩者都需要:先清潔材料。油漬、氧化膜、塗層和水分都會增加表面反射。切割前擦拭材料是目前最經濟實惠的防止背部反射的方法。
黃銅和紫銅切割能賺錢嗎?
珠寶和小件裝飾品是天然的切入點:厚度小於 1.5 毫米的黃銅薄片可以在功率為 1 至 1.5 千瓦的緊湊型機器上乾淨利落地切割出來,而且 雷射金屬珠寶切割機 這台機器專為這類工件而設計,能夠滿足吊墜、耳環坯料和金銀絲細工等精細工件所需的精度要求。標誌製作也是其理想的應用場景:黃銅字母、標誌牌和建築裝飾條都採用光亮的氮氣切割邊緣,無需任何後續加工即可進行拋光或做舊處理。
在工業領域,銅母線、變壓器零件和電氣連接器都是批量雷射加工產品,而電動車電池的生產更是倍增了對雷射加工的需求。這指的是6千瓦以上的功率範圍,在這個範圍內… 高功率光纖雷射金屬切割機 此系列產品具備生產用銅所需的功率密度和氣體輸送能力。以下是中階產品的效能證明: STYLECNC's 2000瓦光纖雷射切割銅演示 展示了在真實材料上運行的工藝流程。
常見問題
切割銅會損壞我的光纖雷射嗎?
在配置合理的現代化機器上不會出現這種情況。風險窗口在於刺穿冷銅層,此時反射率接近 95%,反射光達到高峰。目前的電源供應器都配備了背部反射隔離和故障監控功能,可以安全地處理此類故障,而斜坡式刺穿技術則能將鏡面反射相位控制在毫秒級。需要注意的是:務必取得書面確認,確認您的電源和焊頭適用於您所需厚度的銅層。
為什麼銅用氧氣製造,黃銅用氮氣製造?
銅的問題在於反射,而氧氣可以透過化學方法解決這個問題:它形成的氧化層顏色較深,對光束的吸收效果遠勝於光亮的銅。在約1毫米以下,氮氣可以發揮作用;從大約2毫米開始,氧氣就必不可少了。黃銅由於含有鋅,吸收效果也足夠好,因此氮氣通常的優勢得以發揮:形成光亮、無氧化物的邊緣,便於拋光,這正是裝飾和珠寶製作所需要的。
切割黃銅板需要多大的功率?
對於厚度不超過 1.5 毫米的珠寶和薄裝飾黃銅,1 千瓦的功率就足夠了,切割效果也很乾淨利落。標誌用黃銅(厚度 2 至 3 毫米)需要 2 千瓦的功率。一般加工用黃銅(厚度 4 至 5 毫米)需要 3 千瓦的功率,而厚黃銅板則需要 6 千瓦甚至更高的功率。由於黃銅對光纖波長的吸收性能較好,因此在所有功率等級下,黃銅的厚度都略大於銅。
可以 CO2 雷射切割黃銅還是紫銅?
實際上不行,而且不應該在沒有反光金屬保護的機器上嘗試這樣做。這兩種金屬都會反射 10.6 微米的光線。 CO2 由於波長比光纖波長更強,耦合更差,背反射風險更高,且光路中沒有隔離器技術。這是金屬切割領域最典型的例子之一,光纖雷射不僅性能更優,而且絕對是最佳選擇。
為什麼我的黃銅切割件在不同批次的材料之間會有差異?
黃銅是一系列銅鋅合金,並非單一材料,不同牌號的鋅含量各不相同,鋅含量越高,吸收率也越高。鋅含量高的合金較容易切削;無鉛加工黃銅的性能又有所不同。表面狀況是第二個影響因素,因為氧化和薄膜會改變反射率。解決方法與鋁合金相同:針對每個牌號設定參數,並在新一批黃銅到貨時進行小批量試切。
底線
自從光纖光源具備了背反射保護功能,操作人員也學會了重視穿孔過程之後,黃銅和銅就不再是禁忌金屬了。其製程基本上相同:使用最大功率密度穿透反射層,聚焦於表面,銅材使用氧氣,黃銅材使用氮氣,使用潔淨的材料,並以每毫米銅材約一千瓦的功率作為尺寸標準。
STYLECNC 配置此範圍內的光纖雷射器,從 珠寶級金屬切割機 用於薄黃銅製品 高功率系統 用於生產銅。傳送 STYLECNC 根據您的金屬種類、厚度和體積,選擇反射金屬等級配置和氣體推薦。