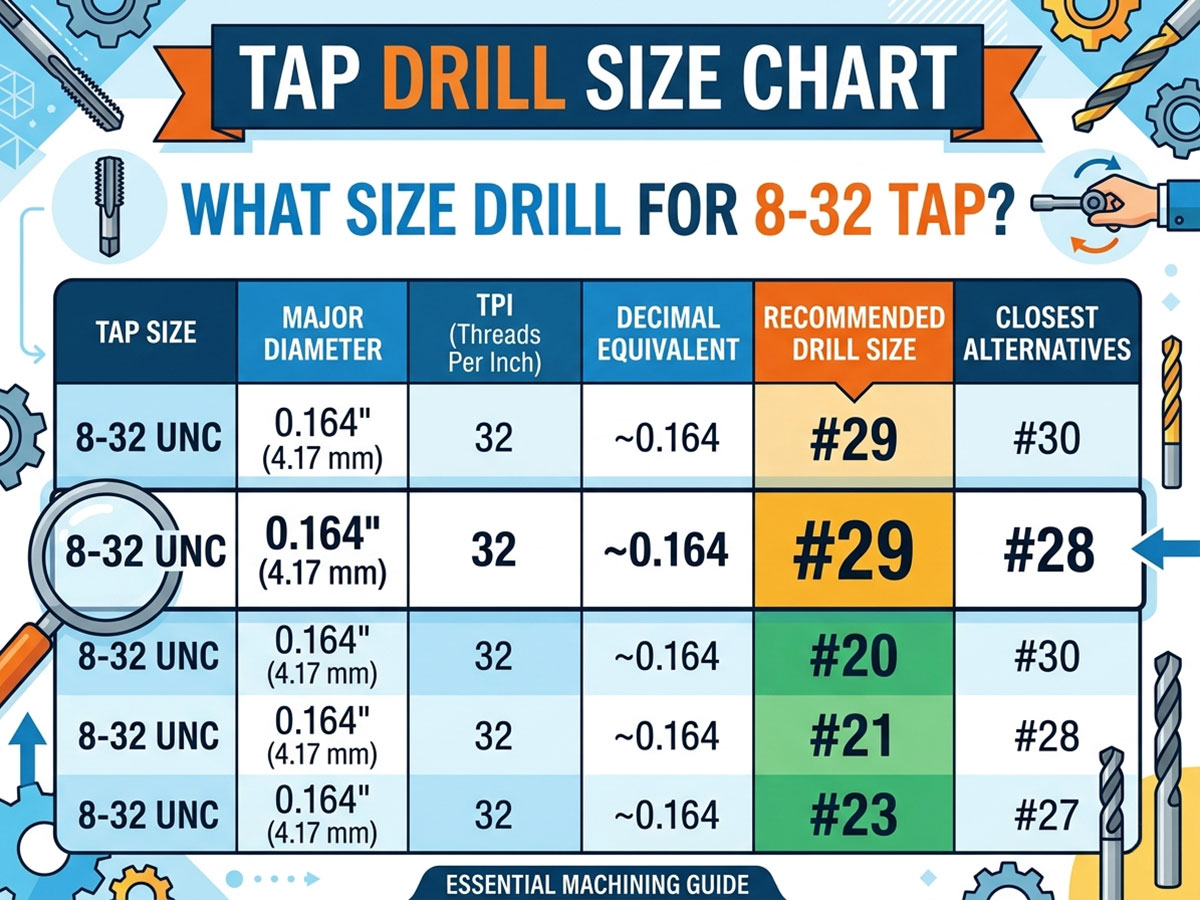
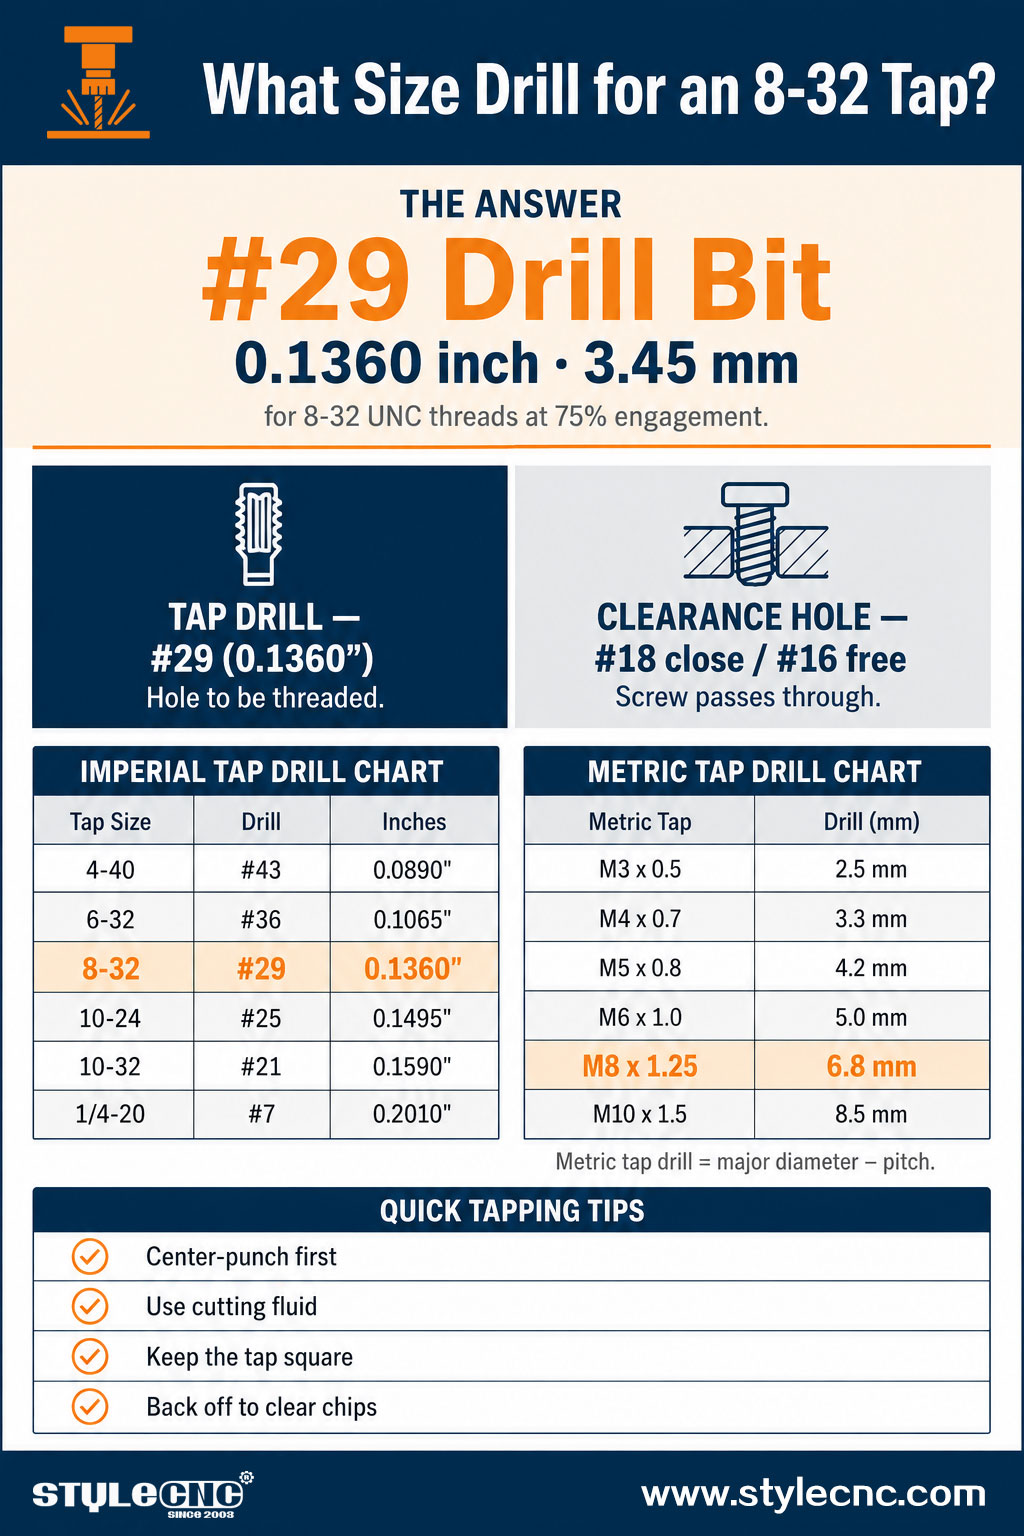
快速解答:8-32 絲錐鑽頭尺寸
| 測量 | 攻絲鑽(螺紋加工) | 間隙孔 |
| 鑽頭編號 | #29 | #18(關閉)/ #16(免費) |
| 直徑(英寸) | 0.1360“ | 0.1695英寸/0.1770英寸 |
| 直徑(mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| 目的 | 待攻絲的孔 | 螺絲穿過的孔 |
如果您手邊沒有 29 號鑽頭,可以使用 9/64 英吋(0.1406 英吋)的鑽頭代替,但鑽出的螺紋會略淺。為了在軟金屬上獲得最佳強度,建議使用 29 號鑽頭。
「8-32」到底是什麼意思?
了解編號有助於您自信地閱讀任何攻牙鑽孔圖表。
• 「8」是螺旋測微器(a #8 機螺絲的大徑約為 0.164 英吋)。
• 「32」表示每英吋的線數(TPI)。
• 8-32 共同描述了一個 #8 螺紋規格為 UNC(粗牙)螺紋,每英吋 32 牙。
絲錐鑽頭必須略大於螺絲的小徑,但小於其大徑。這樣才能確保絲錐能夠順利攻絲而不卡住。
攻牙鑽孔與通孔:了解它們的差異
攻牙時最常見的錯誤是選錯孔型。有兩種完全不同的孔:
| 孔類型 | 目的 | 8-32鑽頭尺寸 |
| 攻絲鑽 | 鑽孔尺寸縮小,以便絲錐能夠在牆上攻牙。 | #29(0.1360" / 3.45 毫米) |
| 間隙孔 | 鑽孔尺寸加大,以便螺絲能夠自由穿過而無需擰出螺紋。 | 18號緊身款,16號寬鬆款 |
經驗法則:先攻牙較小的孔,再將螺絲穿過較大的孔。通孔組件在上部零件上使用通孔,在下部零件上使用螺紋孔。
為什麼貼文互動率很重要
您可能會注意到攻牙圖表中會提到螺紋百分比,通常為 75%。這指的是螺紋咬入孔壁的深度,它直接影響攻絲的強度和難易度。
較高的螺紋百分比聽起來更強,但實際上增加的夾持力卻微乎其微,反而會顯著增加轉動絲錐所需的力道。從 75% 到 100% 螺紋可以使攻牙扭力增加一倍以上,這就是為什麼幾乎所有車間都以螺紋為目標的原因。 60% 達到75%的範圍。
• 50 - 60% 緒最容易攻絲,絲錐斷裂風險最低,仍能維持大部分強度。適用於硬質材料。
• 75% 線(標準):大多數圖表中使用的最佳點,包括 8-32 的 #29 鑽孔。螺紋牢固,扭力可控。
• 100% 緒很少需要。扭力非常大,而且增加的力道很小,卻很容易把絲錐弄斷。
這就是為什麼建議使用 29 號鑽頭(0.1360 英吋)而不是更小的鑽頭來攻絲 8-32 螺紋的原因。它能鑽出乾淨俐落的 75% 螺紋,同時也能讓絲錐輕鬆轉動,即使是用手也能輕鬆操作。
鑽頭尺寸和您的材料
29 號攻絲鑽適用於大多數材料,但鑽孔和攻牙的方式應根據工件而改變。
• 鋁和黃銅:手感柔和,容錯率高。 29號鑽頭可鑽出乾淨的螺紋;使用少量切削液可防止絲錐卡住。
• 軟鋼:使用切削油,並經常鬆開絲錐以清除切屑,避免過熱。
• 不銹鋼容易發生加工硬化。考慮使用稍大一些的鑽頭(朝向)。 60% 用螺紋)並塗抹大量潤滑劑,使用鋒利的絲錐。
• 塑膠和複合材料:29 號鑽頭很好用;降低轉速以避免融化,並使用緩慢、穩定的敲擊動作。
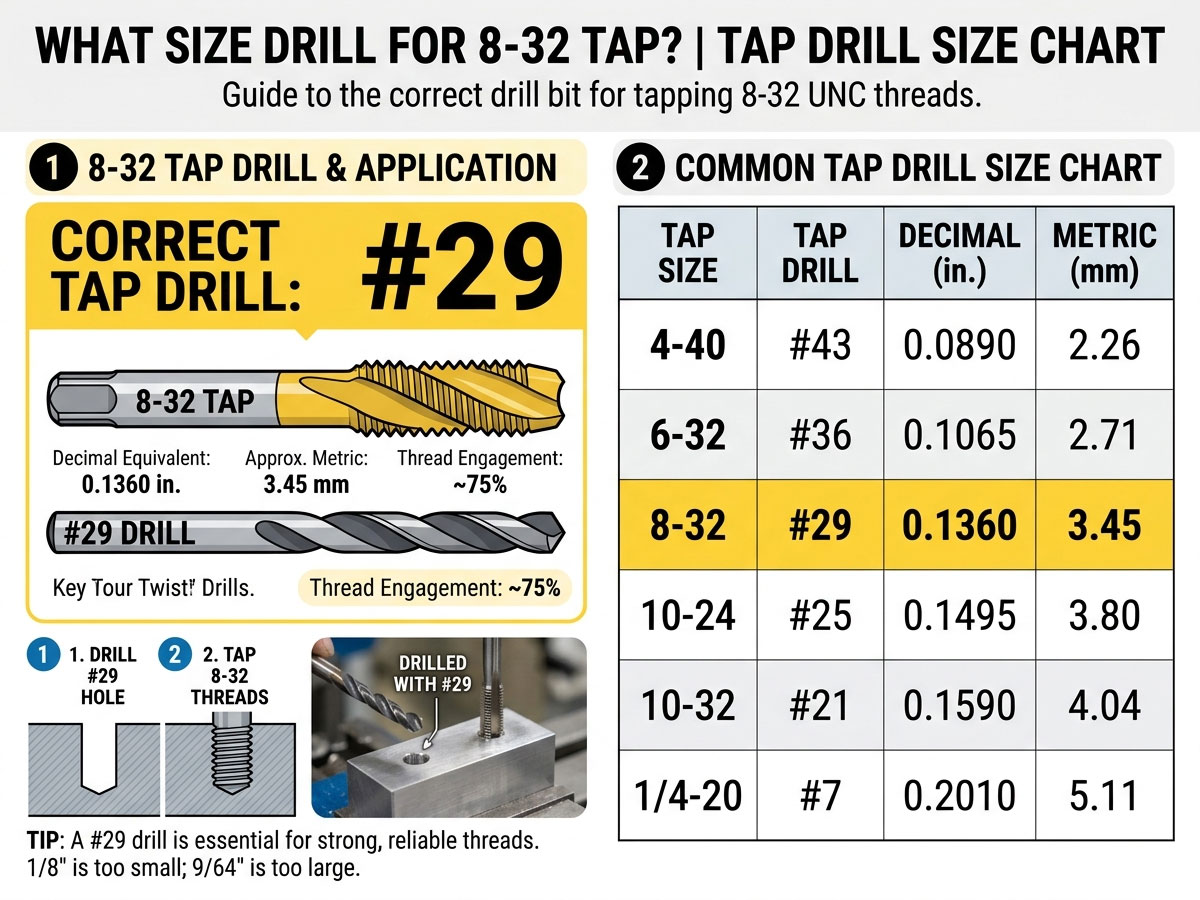
英製絲錐鑽頭尺寸表(常用尺寸)
以下是常用英制機螺絲在螺紋嚙合75%時的標準絲錐鑽頭尺寸。請將此表放在工作台附近。
| 絲錐尺寸 | 攻絲鑽 | 英寸 | mm |
| 4-40 北卡羅來納州 | #43 | 0.0890“ | 2.26 mm |
| 6-32 北卡羅來納州 | #36 | 0.1065“ | 2.70 mm |
| 8-32 北卡羅來納州 | #29 | 0.1360“ | 3.45 mm |
| 10-24 北卡羅來納州 | #25 | 0.1495“ | 3.80 mm |
| 10-32聯合國基金會 | #21 | 0.1590“ | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010“ | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130“ | 5.41 mm |
| 3 / 8-16 UNC | 5機構/ 16“ | 0.3125“ | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320“ | 8.43 mm |
公製絲錐鑽頭尺寸表(毫米)
對於公製絲錐,絲錐鑽頭尺寸的計算方法是:大徑減去螺距。以下是一些常用值,包括經常搜尋的 M8 x 1.25。
| 公制水龍頭 | 攻絲鑽頭(毫米) | 攻絲鑽(英吋當量) |
| M3 x 0.5 | 2.5 mm | 〜0.0984英寸 |
| M4 x 0.7 | 3.3 mm | 〜0.1299英寸 |
| M5 x 0.8 | 4.2 mm | 〜0.1654英寸 |
| M6 x 1.0 | 5.0 mm | 〜0.1969英寸 |
| M8 x 1.25 | 6.8 mm | 〜0.2677英寸 |
| M10 x 1.5 | 8.5 mm | 〜0.3346英寸 |
| M12 x 1.75 | 10.2 mm | 〜0.4016英寸 |
常用的 8 毫米 x 1.25 絲錐(M8 x 1.25)使用 6.8 毫米鑽頭。這是大多數通用緊固件上常見的標準粗牙 M8 尺寸。
切削絲錐與成型(滾壓)絲錐
大多數尺寸表列出的是標準切削絲錐的尺寸,這種絲錐用於去除材料。成型絲錐(也稱為滾壓絲錐)則用於置換材料,因此需要更大的鑽頭。
• 切割絲錐(8-32)使用 29 號鑽頭(0.1360 英吋)。這是大多數店舖的標準選擇。
• 成型/滾壓攻牙(8-32):使用稍大一些的鑽頭,大約 0.1405–0.1440”,因為不會切削任何材料。
• 為何重要使用切削絲錐鑽頭尺寸的絲錐進行成型絲錐加工會產生過大的扭矩,並可能導致絲錐斷裂。
成型絲錐最適合鋁和低碳鋼等延展性良好的金屬,可加工出強度較高且無切屑的螺紋。使用滾壓絲錐時,請務必查看絲錐製造商建議的鑽頭尺寸。
如何鑽孔攻牙 8-32 孔
無論你是手工操作還是使用CNC工具機,步驟都是一樣的:
• 標記並打中心衝,確定孔的位置,防止鑽頭偏移。
• 使用 29 號鑽頭(0.1360 英吋)以適合您材料的正確速度進行鑽孔。
• 添加切削液可減少摩擦並延長絲錐壽命,尤其是在鋼材加工。
• 將 8-32 絲錐筆直地插入孔中,向前旋轉半圈,然後向後旋轉四分之一圈以清除切屑。
• 以 8-32 螺絲進行清潔和測試,以確認其配合順暢。
在CNC機床上,鑽孔和攻牙都是預先編程的操作。對於金屬零件上的精密螺紋孔, 數控銑床 or CNC加工中心 一次裝夾即可完成鑽孔和攻絲,且精度可重複。
應避免的常見攻牙錯誤
• 使用間隙鑽頭攻牙:孔徑過大會導致螺紋無法牢固固定。攻8-32螺紋時,請務必使用29號絲錐鑽頭,切勿使用間隙鑽頭。
• 不加切削液:在金屬上進行乾攻牙會很快使絲錐變鈍,並有斷裂的風險。
• 斜角攻牙:歪斜的絲錐會導致螺紋強度不足且錯位。務必保持絲錐與表面垂直。
• 未清除切屑:用力敲擊而不鬆開,會導致切屑堆積並折斷工具。
• 鑽頭與材料厚度不匹配:鑽孔和攻牙速度應與材料相匹配,以避免燒焦或加工硬化。
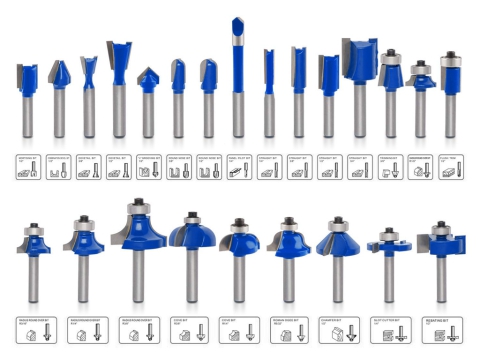
選擇合適的鑽頭和工具也很重要。 STYLECNC 引導 CNC雕刻機刀頭與銑刀 解釋如何選擇合適的切削刀具,以便在鋁、鋼和複合材料上加工出乾淨的孔。
常見問題
攻8-32絲錐要用多大的鑽頭?
使用 29 號鑽頭,其尺寸為 0.1360 英吋(3.45 毫米)。這是 8-32 UNC 螺紋的標準絲錐鑽頭尺寸,螺紋嚙合深度約為 75%。
8-32螺絲的通孔尺寸是多少?
使用 18 號鑽頭(0.1695 英吋)可實現緊密配合,使用 16 號鑽頭(0.1770 英吋)可實現寬鬆配合。預留的間隙孔允許螺絲穿過而無需擰出螺紋。
我可以用公制鑽頭代替 29 號鑽頭鑽 8-32 的螺紋嗎?
是的。 3.5 毫米(0.1378 英吋)的鑽頭非常接近 29 號鑽頭,適用於大多數材料的 8-32 螺紋,可產生略低於 75% 的螺紋。
M8 x 1.25 絲錐需要多大的鑽頭?
對於標準的 M8 x 1.25 粗牙絲錐,請使用 6.8 毫米鑽頭。這相當於常見的 8 毫米 x 1.25 絲錐鑽頭尺寸。
如何計算任意公製絲錐鑽頭尺寸?
從大徑減去螺距。例如,M8 x 1.25 = 8 - 1.25 = 6.75 毫米,四捨五入到標準的 6.8 毫米鑽頭。
8-32 絲錐鑽頭和 8-36 絲錐鑽頭一樣嗎?
是的。 8-32 和 8-36 絲錐通常都使用 29 號鑽頭(0.1360 英吋),因為它們共用相同的鑽頭。 #8 螺旋測徑規及類似小徑規。
精密孔加工始於合適的機器
為了在多個零件上實現一致、可重複的鑽孔和攻絲,CNC工具機可以消除猜測。了解更多 STYLECNC 金屬CNC工具機 並學習 如何使用CNC銑床 大規模地在金屬、鋁和複合材料上生產精確的螺紋孔。