應該使用哪種輔助氣體?
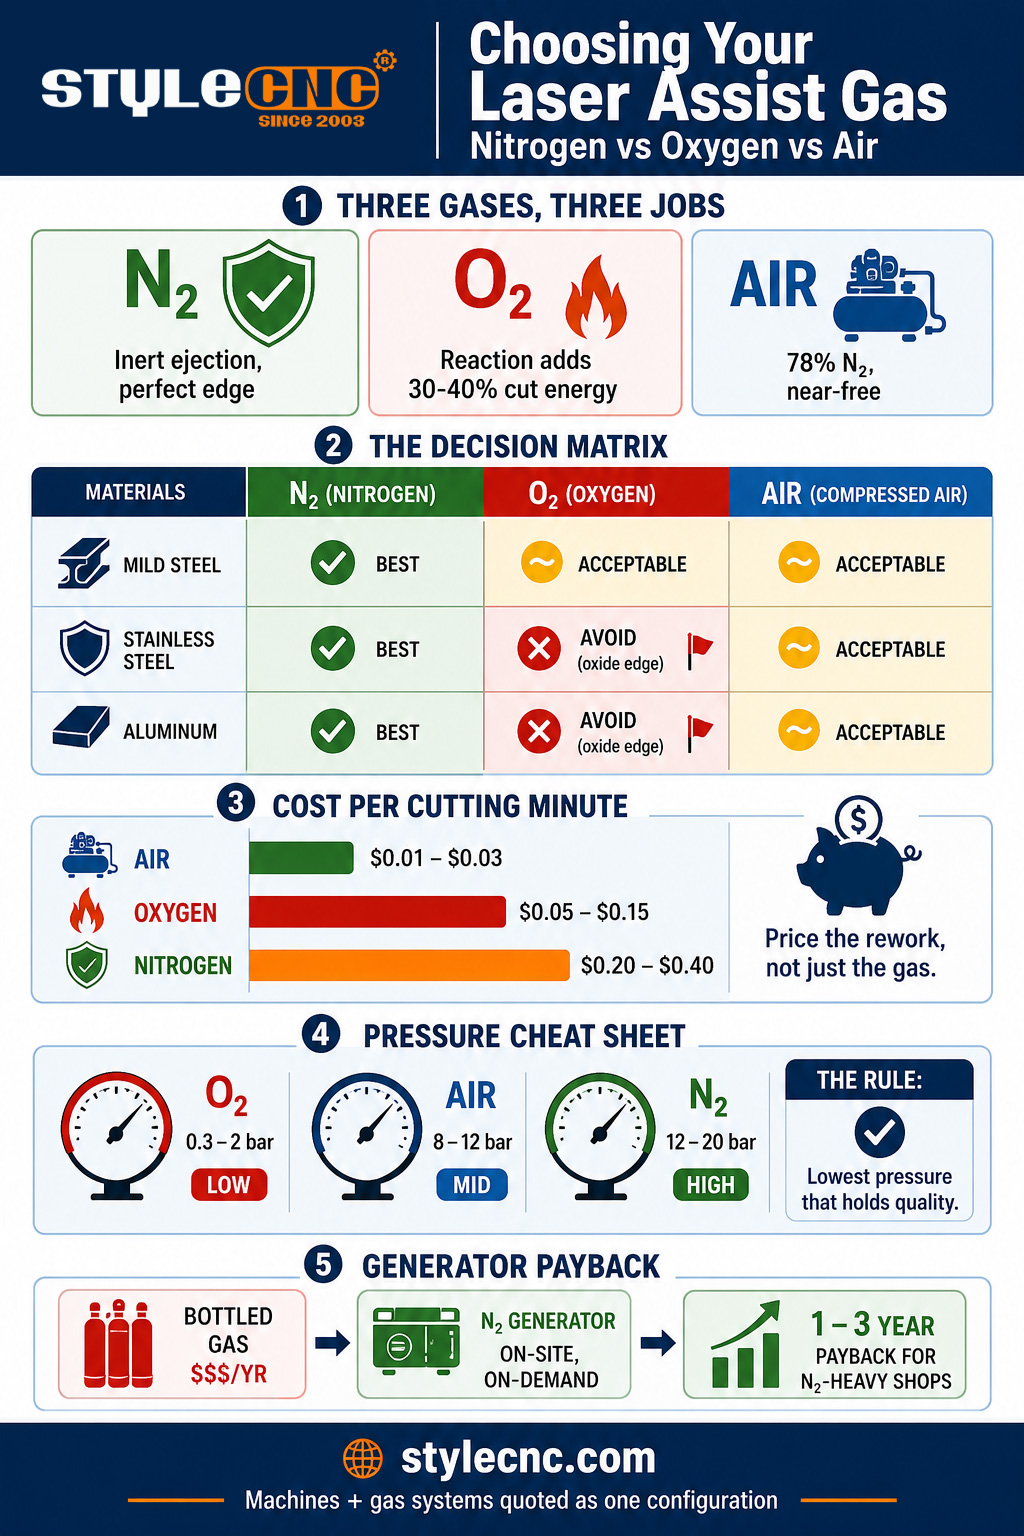
對於厚度超過 6 毫米的碳鋼,應使用氧氣,其放熱反應可在低壓和低成本下提供額外的切削能量。對於不銹鋼、鋁以及任何需要無氧化且可焊接的邊緣,應使用氮氣,壓力為 12 至 20 巴。對於薄至中等厚度的低碳鋼以及非外觀加工,應使用乾燥、無油的壓縮空氣,其近乎零成本的優勢遠勝於其輕微氧化的邊緣。
輔助氣體發揮雙重作用。從機械角度來看,它能將熔融金屬從切縫中吹出,防止其重新凝固,而切邊質量主要取決於此。從化學角度來看,它既能為切割提供動力,也能起到保護作用:氧氣與高溫鐵發生反應,在碳鋼切割時貢獻約 30% 至 40% 的總切割能量;而氮氣則保持惰性,使切割面與切割光束的原始狀態完全一致。空氣由 78% 的氮氣和 21% 的氧氣組成,它同時起到這兩種作用,只是效果略有不同。每一次選擇都是在這些化學特性及其截然不同的成本之間進行權衡。
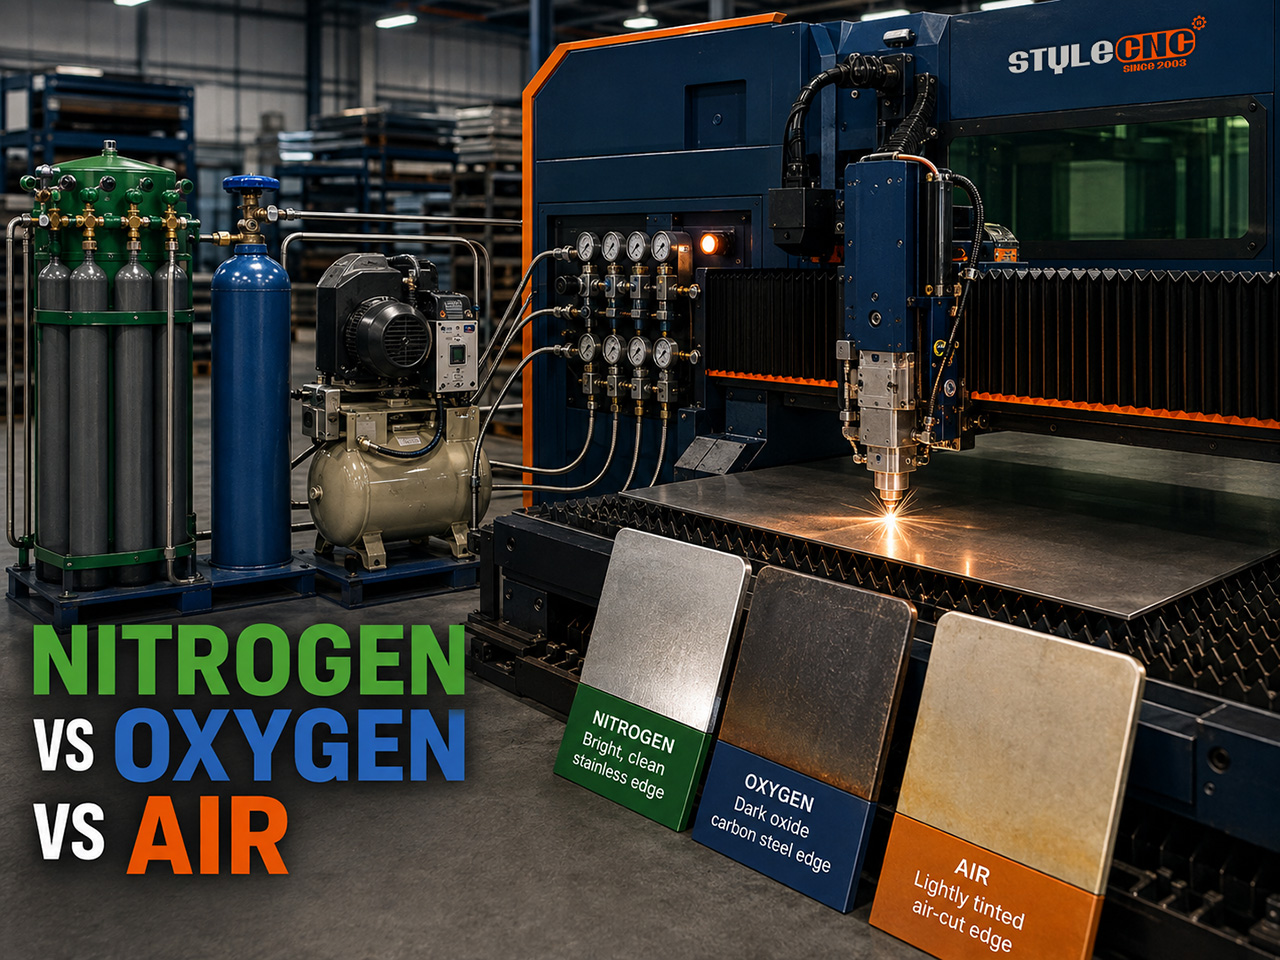
比較分析:刃口質量、速度、壓力和成本
下表從影響實際採購和報價的各個因素對三種氣體進行了比較。 「測量」一欄說明了測量依據,因此數據具有可比性,而非宣傳冊上那種模糊不清的資訊。
| 因子 | 氮 | 氧 | 壓縮空氣 |
|---|---|---|---|
| 測量 | 典型 1 至 6 kW 光纖,1 至 12 mm 片層,生產設置 | 同樣的基礎,碳鋼重點 | 同樣的基礎,無油乾燥空氣 |
| 切割機構 | 僅惰性熔體噴射 | 放熱反應增加了 30 40% 削減能量 | 稀釋後的氮氣和氧氣(78% N2,21% O2) |
| 工作壓力 | 12到20吧 | 0.3到2吧 | 8 至 12 巴(提升至約 17 巴) |
| 氣體流量 | 300 至 500+ 公升/分鐘 | 20 至 60 升/分鐘 | 壓縮機供氣,大容量 |
| 每切割分鐘成本 | 美元 0.20 至 0.40(高壓時 0.60 以上) | $0.05到0.15 | 0.01 至 0.03 美元(電力) |
| 低碳鋼邊緣 | 光亮、無氧化物、可焊接 | 快速切削,深色氧化層 | 淺氧化物色調,物有所值 |
| 不銹鋼邊緣 | 光亮,可直接噴漆和焊接(標準配置) | 受污染的氧化鉻邊緣;避免 | 輕微泛黃;可接受的非外觀問題 |
| 鋁邊 | 清潔,可進行陽極處理(標準) | 硬氧化物,邊緣粗糙;避免 | 可接受的薄片,略帶灰色色調 |
| 速度型角色 | 在薄片上速度最快,在厚片上功率受限。 | 在厚碳鋼上速度最快 | 薄規格上的近氮氣 |
| 最適合 | 不銹鋼、鋁、美容和焊接準備工作 | 碳鋼,6毫米以上 | 薄至中等厚度的低碳鋼,大批量預算工程 |
不銹鋼板材需要特別注意。在切割溫度下,即使是微量的氧也會與不銹鋼中的鉻發生反應,留下氧化層,這不僅會影響塗漆,還會影響焊接品質。因此,氮氣並非不銹鋼板材的首選,而是行業標準;也正因如此,客觀的成本比較中才會包含返工:昂貴的氮氣處理成本遠低於加工商打磨去除上千個支架氧化層的成本。
零件成本計算
以具體零件為例進行計算:以 2 毫米厚的板材切割一個支架,切割時間為 60 秒,報價為 1,000 個。
✓ 氧切割氣體每分鐘成本為 0.05 至 0.15 美元,因此每個零件的成本增加約 0.05 至 0.15 美元,整個加工過程的成本增加約 50 至 150 美元。切割邊緣會形成一層氧化層,必須在焊接或粉末塗裝前進行清潔。
✓ 氮:每分鐘成本為 0.20 至 0.40 美元,使用氣體切割每個零件將增加 0.20 至 0.40 美元的成本,每次加工成本為 200 至 400 美元。切割邊緣無需去毛邊和脫脂步驟,即可直接進行焊接或塗層處理。即使去除氧化物需要每個零件額外花費 20 秒的人工,氮氣切割儘管成本更高,但總體而言仍然更划算。
✓ 壓縮空氣壓縮機每分鐘耗電成本為 0.01 至 0.03 美元,而使用燃氣則每個零件增加 0.01 至 0.03 美元的成本,每次運行增加 10 至 30 美元的成本。此外,還需要一次性投資 5,000 至 20,000 美元購買一套無油壓縮機、乾燥機和過濾系統。對於無論如何都需要噴漆的低碳鋼零件而言,這已是該行業的最低成本。
規模再次改變了答案。一個兩班倒、大量使用氮氣的作業單位,每年在瓶裝或散裝氮氣上的花費可能高達六位數,這正是購買現場製氮機的經典理由;按此消耗量計算,投資回收期通常為1到3年。同時,也要避免純度陷阱:用於低碳鋼加工的輔助氣體無需達到實驗室等級的59.99純度,為此支付的費用最終都會白白浪費掉。
透過厚度輔助氣體壓力
壓力設定隨材料和氣體而變化,氮氣壓力隨厚度增加而升高,氧氣壓力隨厚度降低。光纖雷射加工的起始窗口:
| 材質及厚度 | 煤氣 | 啟動壓力 |
|---|---|---|
| 低碳鋼 1 至 6 毫米 | 空氣或氮氣 | 8 至 12 巴(空氣)/ 10 至 14 巴(氮) |
| 低碳鋼 6 至 20 毫米 | 氧 | 壓力為0.5至2巴,隨厚度增加而降低。 |
| 不鏽鋼 1 至 6 毫米 | 氮 | 10到16吧 |
| 不鏽鋼 6 至 12 毫米 | 氮 | 16至20巴,較大噴嘴 |
| 鋁 1 至 6 毫米 | 氮氣(或稀薄的空氣) | 12到16吧 |
| 鋁 6 至 12 毫米 | 氮 | 16至20巴,負焦 |
兩種節約成本的習慣。首先,使用能保證切割邊緣品質的最低壓力,因為流量和成本會隨著壓力和噴嘴直徑的增加而急劇上升。其次,保持噴嘴居中並與工件厚度相符:噴嘴錯位或過大會導致每小時損失數十美元,而切割品質卻絲毫不會提高。
天然氣是決定最終切割品質的幾個投入因素之一; 光纖雷射性能因素指南 涵蓋了壓力如何與聚焦、噴嘴間距和速度相互作用,以及 CO2 雷射切割參數參考 包含設定等級的詳細信息 CO2 平台,同樣適用這三種氣體。
將氣體系統與機器匹配
氣體策略是一項配置決策,而非事後考慮。含氮量高的不鏽鋼加工需要高壓氣體迴路、比例閥和噴嘴庫。 不銹鋼雷射切割機 配置是圍繞著空氣動力設備展開的。氣動設備商店需要壓縮機、乾燥器和過濾器與機器搭配使用,而不是後製加裝。告訴 STYLECNC 結合您的材料組合和每月切割時間,我們將給出氣體系統、發電機與瓶裝氣體推薦以及機器配置的匹配報價。
常見問題
雷射切割中氮氣和氧氣有什麼不同?
氧氣參與切割過程:它與高溫鐵發生放熱反應,在碳鋼切割中貢獻30%至40%的切割能量,因此只需0.3至2巴的壓力即可快速切割厚碳鋼。但代價是在切割邊緣形成一層深色氧化層。氮氣性質穩定,其作用原理是在12至20巴的壓力下噴射熔融物,從而形成光亮、無氧化、可直接焊接的刃口,但氣體成本是氧氣的數倍。氧氣切割碳鋼的速度更快;氮氣則能確保各種材料切割邊緣的品質。
可以用壓縮空氣進行雷射切割嗎?
是的,而且現代加工車間越來越多地採用這種方法。乾燥、無油的壓縮空氣,壓力為 8 至 12 巴(通常會增壓至 17 巴),切割薄至中等厚度的低碳鋼、鍍鋅鋼和薄鋁材,電費約為每切割分鐘 0.01 至 0.03 美元,而氮氣切割的成本則為每切割分鐘 0.20 至 0.40 美元。由於空氣中含有 21% 的氧氣,切割後表面會留下淡淡的氧化層,因此更適合用於噴漆和非外觀件,而不是用於焊接前的不銹鋼加工。要實現這一點,需要一套配置合適的壓縮機、乾燥機和過濾系統,通常價格在 5,000 至 20,000 美元之間。
為什麼不銹鋼需要氮氣?
因為氧氣會造成切割刃口的化學污染。在切割溫度下,即使是微量的氧氣也會與不銹鋼中的鉻發生反應,形成氧化層,導致油漆無法附著,焊接強度降低,最終每個零件都需要打磨。氮氣則能保持切割面的惰性和光亮,達到原有的切割效果。更高的氣體保護成本幾乎總是低於它所節省的返工成本,因此氮氣是不銹鋼加工的行業標準,而不是高級選項。
我該使用多大的輔助氣體壓力?
根據材料和氣體的不同:碳鋼上氧氣壓力較低,為 0.3 至 2 巴,隨著厚度增加而降低,因為反應完成大部分工作。氮氣壓力較高,並隨著厚度增加而升高,薄不銹鋼和鋁材上的壓力約為 10 至 16 巴,使用 6 毫米以上較大噴嘴時可達 16 至 20 巴。輕質低碳鋼的空氣壓力為 8 至 12 巴。應從上述壓力範圍開始,然後調整到能夠保持邊緣質量的最低壓力,因為每增加一個壓力,消耗量和成本都會急劇上升。
氮氣發生器何時才能回收成本?
當氮氣消耗量穩定且高時,瓶裝和散裝氮氣的成本包括單位體積成本、儲罐租賃費、運輸費和蒸發損耗;兩班制高強度氮氣消耗,僅氣體成本每年就可能超過六位數。而現場膜分離或變壓吸附式製氮機雖然需要購置設備並支付電力,但通常情況下,以氮氣為主要氣體的車間投資回收期為1至3年。單班製或以氧氣為主要氣體的車間通常仍使用外送氮氣。
底線
輔助氣體的選擇可以簡化為三句話。氧氣適用於厚碳鋼,因為其反應具有良好的切削力,且氧化邊緣可以接受。氮氣適用於需要對切削邊緣進行精細加工的情況,例如不銹鋼、鋁、焊接前準備和表面處理。空氣適用於零件允許輕微氧化痕跡,且用量較大,因此可以使用車間裡最便宜的氣體。考慮返工成本,而不僅僅是氣體成本,通常正確的答案就藏在零件清單裡。
STYLECNC 配置 光纖雷射切割機 根據工作需求選擇合適的瓦斯迴路,從氣動式裁紙機到高壓氮氣裁紙機。 不銹鋼切割系統發送您的物料混合比例和用量,以便根據上述計算結果為您推薦合適的機器和氣體。