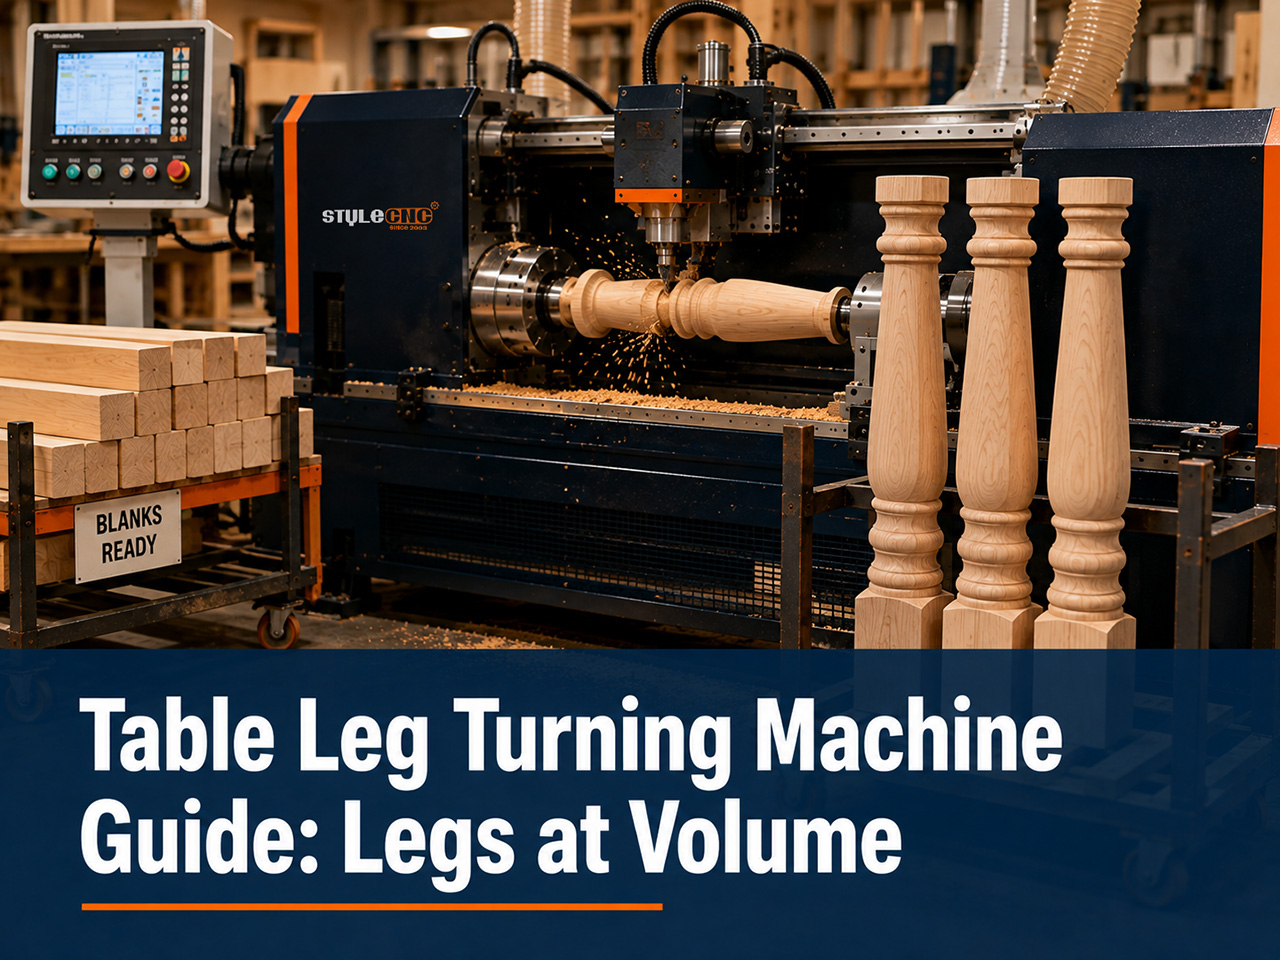
在所有木工車床應用領域中,桌腳的銷量最高,因為它完美地結合了車床的所有優勢:重複加工相同的零件、手工車削速度慢到無法批量生產的輪廓,以及對質量的高要求——哪怕一條不匹配的桌腿都會毀掉一張桌子。本指南將各種桌腿樣式與其對應的車床類型對應起來,用數據論證了一致性的重要性,並涵蓋了毛坯加工、經濟效益以及同一台車床能夠加工的其他零件。
腿部樣式與機器性能的匹配
家具腳分為 5 個生產類別,每個類別都有一個能夠高效生產該類別家具腿的最低機器等級:
| 腿型 | 機器類 | 循環特徵 | 測量 |
|---|---|---|---|
| 直腿和錐形腿 | 單軸自動 | 簡單的連續輪廓,機器上最快的循環速度。 | 每小時腿部訓練量(以你的錐形長度為準) |
| 轉變傳統風格 | 單軸或雙軸 | 由相同輪廓繪製而成的珠子、凹槽和花瓶 | 最深輪廓細節的循環時間 |
| 鞍形腿,方形至圓形 | 雙軸帶索引 | 木工區保留的方形木塊,向下翻轉 | 鞍肩處的過渡脆性 |
| 帶凹槽和蘆葦的腿 | 帶有雕刻主軸的四軸機床 | 一次夾緊即可完成旋轉走刀和分度雕刻走刀。 | 腿部周圍的笛聲數量和深度一致性 |
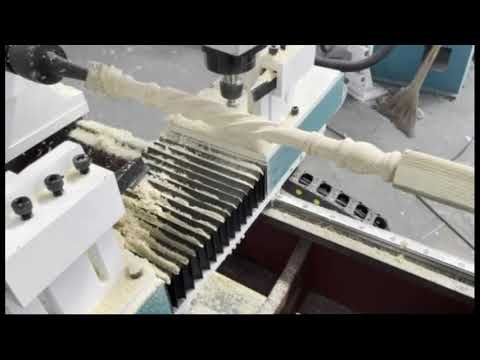
| 繩索扭曲和雕刻腿 | 帶有雕刻主軸的四軸機床 | 沿旋轉坯料的螺旋刀具路徑 | 扭轉音調匹配,適用於四腿組 |
這種映射關係是單向的:四軸工具機可以輕鬆加工出簡單的錐度,但單軸機床無法加工出槽紋。購買時,應選擇目錄中實際銷售的最複雜款式,而不是你所欣賞的最複雜款式,並參考配置階梯圖。 如何選購合適的CNC木工車床 顯示每個級別對應的型號。
批次一致性:反對手工翻轉
一張餐桌需要四條相符的桌腳,而餐廳訂單則需要四十條。手工車削依靠技巧和夾具來盡量做到匹配;而機器加工則無需任何額外工序,因為每條桌腿都使用相同的銼刀。數控工具機批量加工的實際公差可以控制在毫米級以內,比任何組裝過程所能達到的精度都要高。
家具製造商們對這種痛苦的描述不謀而合:第四條腿的加工時間竟然和前三條腿加起來的時間一樣長;或者客戶注意到,在午後的陽光下,兩條前腿的凸起程度有所不同。這些都是一致性問題,而非速度問題,而一致性正是這台機器的固有優勢。速度則是一種額外的收穫:一個經驗豐富的車工需要十分鐘才能完成的輪廓,在單軸機床上只需兩到四分鐘,而在雙軸機床上則大約只需一半的時間。
成品桌腳套裝,無論是錐形、傳統形或雕刻形,最容易評判。 CNC木工車床專案展示匹配情況以規格表無法顯示的方式呈現。
第二個持續性收益會在幾個月後顯現:複購。一位客戶去年春天購買了6把椅子,今年又訂購了2把,機器會根據儲存的文件重新製作一對幾乎一模一樣的椅子。手工製作只能勉強接近原件,而文件則能完全複製,這使得匹配替換件從一項技術挑戰變成了日常工作。
腿部工作用坯料和硬木
桌腿坯料最初是方形的:餐桌和邊桌腿通常為 45 至 80 毫米見方,而重型農舍桌腿和工作台腿則可達 100 毫米甚至更大,並在成品長度的基礎上預留幾厘米的夾緊短柱。木紋沿著整個長度方向筆直並非出於美觀考慮;如果木紋在細長的腳踝處向外傾斜,則容易導致桌腿在使用過程中斷裂。
山毛櫸、楓木、樺木、橡木和橡膠木是生產用桌腳的主要木材,因為它們切割乾淨俐落,能保持輪廓細節,整套桌腳都能均勻著色。所有這些木材的特性都遵循著相同的規律。 生產木材加工應用 車床加工也遵循同樣的原則:紋理筆直、質地緻密的木料適合車床,而紋理複雜或節疤較多的木料則會給車床帶來更大的壓力。紋理鮮明的木料適合用於製作桌面,而桌腳則應選用紋理清晰的木料。
每百腿週期經濟性
大量採購的邏輯最清楚:
✔ 手工車削,每條普通腿需要 10 分鐘:一百條腿大約需要 17 個車工小時,這還不包括任何雕刻細節。
✔ 單軸機器每腳加工時間為 2 至 4 分鐘:同樣的一百條腿,4 至 7 個機器小時即可完成,操作員在裝載間隙可以自由活動。
✔ 雙軸:百條腿在 2 到 4 小時內落地,只需一個上午的時間。
✔ 四軸雕刻腿:隨著雕刻密度的增加,循環時間會延長,但另一種選擇不是降低生產速度,而是減少訂單。
與熟練工人的工資相比,百腿批量生產每次都能節省至少一個工作日,因此,生產大量腿部產品的店鋪通常能在第一年就收回機器成本。但反過來也一樣:每週只賣十條腿的店鋪實際上是在購買閒置產能,小批量生產的機器更適合它們。
除了腿部之外:同一台機器還能做什麼
用於車削桌腳的工具機並非只能加工單一產品。樓梯欄桿和立柱其實就是桌腳的另一種說法,它們更長更細,但加工中心距相同。棒球棒是細長的錐形棒身,帶有一個要求很高的握把,正是這種應用使得雙軸支撐技術聲名鵲起。床架、燈柱、立柱和椅子的軸桿都遵循相同的圖面輪廓加工流程。
這種廣度在商業上至關重要,因為家具腿的訂單是分批到來的,而機器則全年都能從相鄰的目錄中獲利。一家今天報價家具腿,下個季度報價樓梯組件的商店,只需一台機器、一套工作流程和一套操作人員技能即可滿足兩種需求。為樓梯立柱採購的床身長度也能確保未來一段時間內都能滿足家具腿的需求,這實際上是在為提前一個目錄的訂單量來規劃產能的一個有力論據。
腿部生產中常見的錯誤
✔ 為暢銷產品均為帶有槽花紋的產品目錄購買單軸加工能力。
✔ 腿部跑步姿勢不正確,導致腳踝處撕裂,造成整批貨物遺失。
✔ 省略了細長款式的穩定支撐,並手工打磨了四十條腿上的顫紋。
✔ 將毛坯切割成成品長度,不留卡盤夾緊短截。
✔ 根據普通腿部循環時間引用雕刻腿部工作。
腿部訓練器選購清單
✔ 列出您最暢銷的 5 種腿部款式,並標示出需求量最大的款式;此款式決定機器的等級。
✔ 依照您產品目錄中最重的支撐腳,確認最大空白長度和方形斷面。
✔ 將週期時間與您最大的重複訂單相匹配,而不是與您平均每週的訂單相匹配。
✔ 若產品目錄中包含方形頂部榫卯腿,請確認其柄頭和定位功能。
✔ 將雙軸階梯的價格與您的車床工時以批量生產計算。
常見問題
一台機器能否既生產錐形現代腿又生產車削傳統腿?
是的。兩者都是根據繪製的輪廓線連續加工而成的,任何單軸加工機床都能加工這兩種輪廓線。樣式的改變只需要更改文件,而這正是混合目錄商店成為其天然買家的原因。
製作波紋腿或繩紋腿需要什麼機器?
這是一台帶有雕刻主軸的四軸機床。旋轉軸負責分度或旋轉工件,而銑刀則負責切割凹槽或螺旋紋,這是普通車刀無法完成的。低於這個等級的工具機只能加工圓形輪廓。
CNC車床一天實際能生產多少條腿?
單軸機床以每條腿2到4分鐘的加工時間,在穩定負荷下,一個班次可以生產100到200條腿;雙軸機床的產量大約是其兩倍。雕刻樣式會隨著雕刻密度的增加而縮小,因此請根據您自己的輪廓進行報價。
它能車削頂部保持方形的柄腿,用於榫接嗎?
是的,在有定位功能的機床上,方形截面保持不動,刀柄在肩部以下旋轉。報價時務必明確確認刀柄尾端加工能力,因為清晰的方形到圓形過渡是規格要求,而非理所當然。
一般餐桌桌腳需要多大的坯料尺寸?
大多數餐椅腿的規格為60至80毫米見方,長度約750毫米,外加夾緊短管;邊桌腿較短,農舍桌腿和長凳腿較長。請根據您所選產品目錄中最重的桌腳來確定機器的加工能力。
一組四條腿的配件真的都能完全搭配嗎?
由於每件產品都使用相同的程序在相同的坯料上切割,因此精度可達毫米級以下。肉眼可見的差異源自於原料的差異和染色,因此配套產品均採用一致、透明的材料切割而成。
同一台機器能否加工像麵包腳和沙發腿這樣的小零件?
一般來說,中心距帶餘量時是可以的,但加工非常短的厚料是這台機器最不擅長的加工形式。若產品目錄中以圓錐形壓腳為主,購買前請務必確認最小零件長度及夾持方式。
桌腳車床和棒球棒車床有什麼不同?
同一系列的工具機,重點不同。雙軸車床的優點在於其纖細的手柄支撐,而雙軸車床的優點在於其強大的加工能力和靈活的分度功能。一台雙軸生產型車床就能滿足這兩方面的需求,這也是為什麼許多加工車間都選擇使用這類工具機的原因。
將您的腿部產品目錄與配置進行匹配
從單軸錐加工中心到四軸雕刻機,比較全系列產品 用於車削和雕刻的數控木工車床 並根據您的腿部樣式、坯料尺寸和批量大小獲取免費報價。