什麼是CNC等離子切割機及其工作原理?
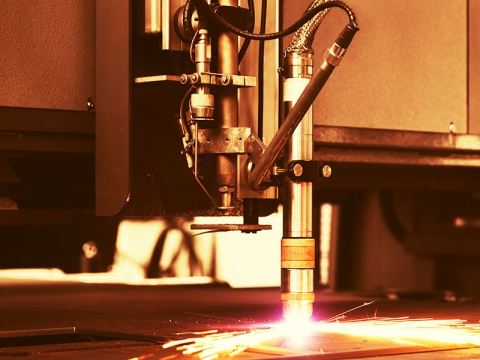
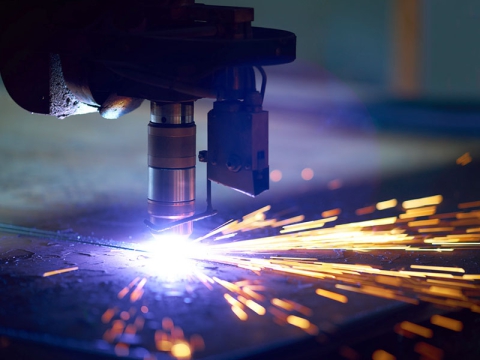
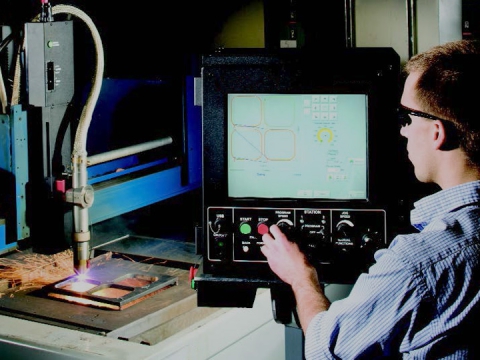
的組合 等離子切割機 CNC控制器稱為CNC等離子切割機。數控等離子切割機結合了簡單易用的數控系統,在高溫下將噴嘴噴出的高速氣流電離,形成電導體。當電流通過時,導體形成高溫等離子電弧,電弧的熱量使工件切口處的金屬局部熔化(並蒸發),透過高功率將熔融金屬去除。環形氣流技術形成的細長且穩定的等離子弧確保對任何導電金屬進行平穩且經濟的切割。
問題與解決方案
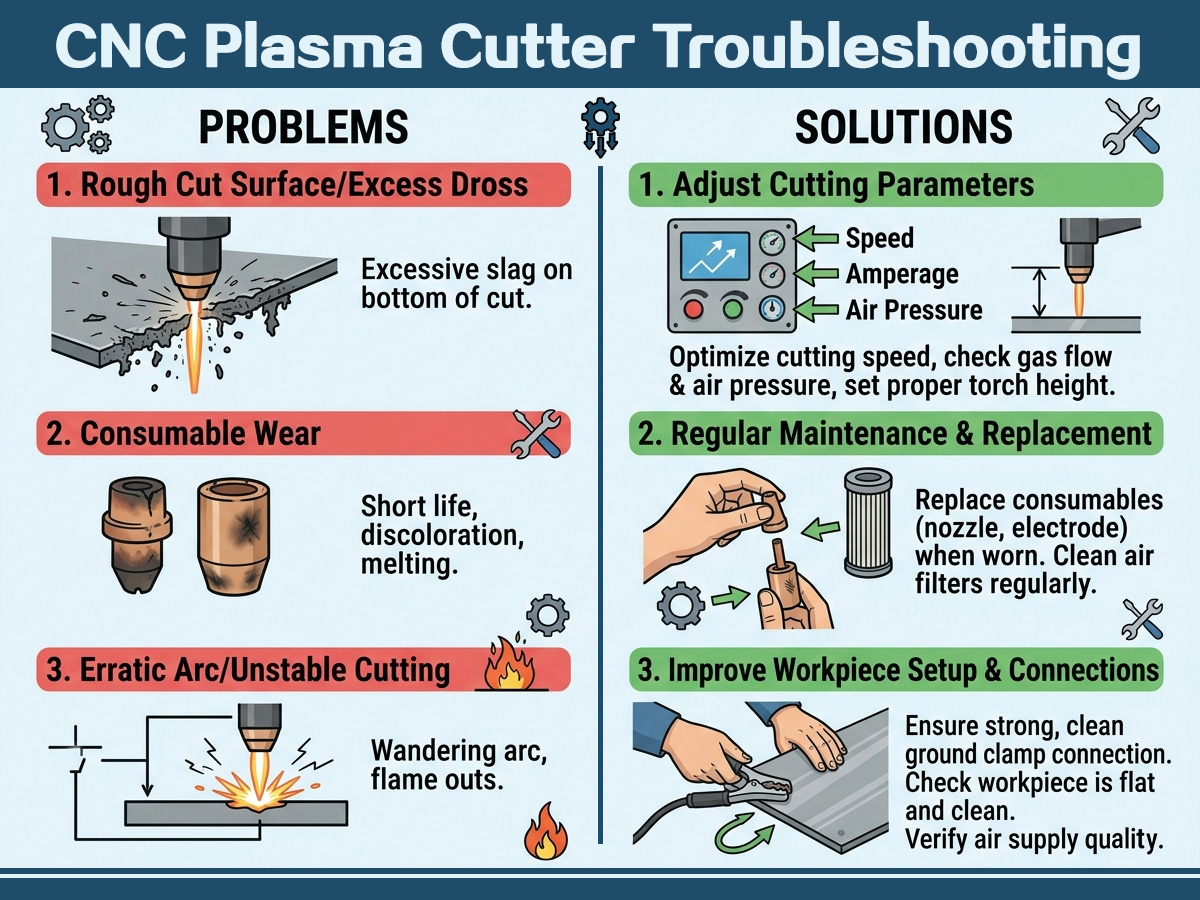
在操作數控等離子切割機的過程中,您會遇到各種故障。面對問題,操作人員首先要保持冷靜,結合故障的症狀分析故障的原因,並尋找排除故障的方法。
工作氣壓太低。
等離子切割機工作時,如果工作氣壓遠低於說明書所要求的氣壓,則表示等離子弧的噴射速度減弱,輸入空氣流量小於要求值。此時,無法形成高能量、高速的等離子弧。導致切口品質差、切口未穿透、切口堆積。氣壓不足的原因有:空壓機輸入空氣不足。切刀空氣調節閥壓力調節過低,電磁閥內有油污,氣路不良。因此,有必要從這些方面進行一一排查,發現問題及時改進。
工作氣壓過高。
如果輸入氣壓過高,等離子弧形成後,過多的氣流會吹走集中的弧柱,分散弧柱的能量,減弱等離子弧的切割強度。主要原因有:輸入空氣調整不當、空氣濾清器減壓閥調整過大或空氣濾網減壓閥失效。
電極噴嘴等易損件安裝不當。
電極噴嘴有螺紋,需要旋緊到位。噴嘴安裝不當,如螺紋未鎖緊、渦流環安裝不當等,都會造成切割不穩定,過快損壞易損零件。
輸入交流電壓過低。
在調試和使用前,應檢查等離子切割機所連接的電網是否有足夠的承載能力,電源線的規格是否符合要求。等離子切割機的安裝位置應遠離大型電氣設備和電氣幹擾頻繁的地方。
地線與工件接觸不良。
接地是切割前必備的準備工作。若不使用專用接地工具,工件表面有絕緣,長期使用老化嚴重的接地線,會導致接地線與工件接觸不良。
切割速度和割炬手把垂直度。
切割速度宜快或慢,根據不同的材料和厚度,電流大小要一致。太快或太慢都會造成切割面不平整和上下邊緣夾渣。另外,割炬沒有垂直握持,噴射的等離子弧也是傾斜噴射的,也會造成切割面有坡度。
故障排除
| 問題 | 問題原因 | 解決方案 |
| 打開主機“電源開關”,電源燈不亮 | 1.“電源指示燈”燈壞 | 更換 |
| 2、2A保險絲壞 | 更換 | |
| 3.無輸入三相3V電壓 | 翻修 | |
| 4.輸入380V三相電壓缺相。 「缺相指示器」燈 | 用萬用電表測量三相電壓應符合要求 | |
| 5.電源等 | 更換 | |
| 6.控制面板或主機不良 | 翻修 | |
| 接通輸入三相電源後,風扇不轉,但「電源指示燈」亮 | 1.輸入三相電源缺相 | 建築材料做法同表1.4 |
| 2.風扇葉片被異物卡住 | 去除異物 | |
| 3.風扇電源插頭鬆動 | 重新插入 | |
| 4. 風扇引出 | 翻修 | |
| 5.風扇損壞 | 更換或檢修 | |
| 開啟3相輸入電源,電源指示燈亮,風扇轉動正常,但開啟「試驗氣」開關,割炬噴嘴無氣流 | 1.無輸入壓縮空氣 | 供氣及燃氣管道的維護 |
| 2.主機後部「空氣過濾器壓力調節器」不平衡,壓力表指示為零。 「欠壓」亮紅燈 | 重新調整壓力。方法:順時針轉動「空氣過濾器減壓器」手輪則增大,反之則減少。 | |
| 3.「試氣」燈壞 | 更換 | |
| 4.主機電磁閥不良 | 檢修或更換 | |
| 5.瓦斯管道洩漏或短路 | 翻修 | |
| 打開「試氣」開關,噴嘴有氣流,當關閉「割」燈時,關閉割炬開關,但空氣噴射和主機程序均不動作 | 1.割炬開關壞或開關線斷 | 更換或檢修 |
| 2.“切”開關壞 | 更換 | |
| 3.主機控制電路板損壞 | 翻修 | |
| 4.主機控制變壓器或相關線路或元件損壞 | 翻修 | |
| 5.主機因缺壓超溫等原因保護停機 | 直至氣壓恢復正常或主機溫度恢復正常後恢復正常 | |
| 6.配備水冷系統的水冷割炬工作不正常,或水箱缺水,造成壓力不足,使主機處於保護狀態 | 檢查並解決,若係自來水供水壓力不足,應增加水壓 | |
| 打開割炬開關,噴嘴中有氣流,但既不“向上”切割也不“向上”切割 | 1.輸入三相電源缺相 | 翻修 |
| 2.氣壓小於0.45Mpa | 依表3.2所述方法調整至正常 | |
| 3.輸入風量太小 | 增加輸入空氣流量300L/min | |
| 4.「割地」卡盤與工件導電不良或「割地線」導線斷裂 | 再次夾緊或維修導體 | |
| 5.割炬噴嘴電極或其他零件損壞 | 更換新零件 | |
| 6.切割方法不正確 | 打開割炬開關前應將割炬噴嘴置於工件切割起點 | |
| 7.割炬電纜斷路 | 以萬用電表R*10檔測量主機「輸出介面」導電部分與割炬電極之間的路徑,否則表層電纜斷線 | |
| 8.主機“FD”火花隙過大或短路 | 重新調整鎢棒間隙約 0.5mm-0。8mm,若係鎢棒結構,則2個間隙總和等於 0.5mm-0。8mm | |
| 9.主機部分線路或元件損壞,如壓力控制器 | 翻修 | |
| 10.主機控制板失調或損壞 | 檢修或更換 | |
| 11.割炬損壞 | 用萬用電表R*10K檔割炬焊鉗與外螺紋M32或M35的電阻值應接近∽至數百K,若電阻太小(如幾Ka幾Ω)則表示損壞或受潮,應在洗滌和乾燥後測量,確認損壞後應更換 | |
| 接觸式可以切割,非接觸式不能切割,實驗無轉移弧無火花噴嘴 | 1.15A 保險絲 保險絲 斷路 | 更換 |
| 2.「空氣過濾器減壓器」指示值太高 | 依表3.2所示方法調整 | |
| 3.焊槍電極噴嘴或其他零件損壞 | 更換 | |
| 4.割炬受潮,壓縮空氣含水量過大 | 割炬經乾燥後壓縮空氣經乾燥後進入機內 | |
| 5.「引弧介面」切斷割炬之間的電線 | 用萬用電表R*10檔測量「引弧介面」端子,金屬炬割炬應透過 | |
| 6.割炬損壞 | 檢查方法同表5.11 | |
| 切割厚度選擇開關置於一個檔可以切割,但另一個檔位不起作用 | 1.開關剪粗或線材選擇不良 | 更換 |
| 2.主機交流接觸器CJ1或CJ2之一壞 | 更換或修理 | |
| 3.整流主變壓器B1不良或相關導線開路 | 服務 | |
| 工作時電弧不穩定 | 1.壓力過低或過高 | 重新調整,方法見表3.2 |
| 2.割炬噴嘴或電極燒壞 | 更換 | |
| 3.輸入交流電壓過低 | 調節輸入交流電壓 | |
| 4.「割地」與導電間工作不良 | 連接正確 | |
| 5. 切割移動緩慢 | 調整移動速度 | |
| 6.火花發生器不能自動斷弧 | 正常情況下,打開割炬開關火花產生器放電時間應為0.5-1S,然後自動停止,否則,表示控制電路板故障;控制電路或元件故障,應檢修 | |
| 7.主機內相關部件工作不正常 | 翻修 | |
| 等離子切割厚度達到額定指標 | 1.輸入三相電壓最高可達3V | 調整輸入電壓 |
| 2.輸入功率容量太小切割壓降太大 | 應增加輸入容量 | |
| 3.輸入壓縮空氣壓力過低或過高 | 調整至0.4Mpa,方法見表3.2 | |
| 4.輸入壓縮空氣流量太小,工作壓力表顯示數值由正常下降到0.3Mpa左右,停止工作關閉電源開關,壓力立即恢復正常 | 加輸入壓縮空氣流量至300L/min;若係統依據管孔太小,應大於φ8mm 管道鑽孔 | |
| 5.「切割厚度選擇」開關檔位選擇不合適 | 換“高檔” | |
| 6.切割速度太快 | 減慢切割速度 | |
| 7.工作材質與表2不符 | 調整參數 | |
| 8.噴嘴孔已燒壞 | 調整新噴嘴 | |
| 9.電極已燒毀 | 更換 | |
| 10.噴嘴型號錯誤 | 調整正確類型的噴嘴 | |
| 11.空氣系統或割炬電纜損壞漏電,則噴嘴孔口流量明顯減少 | 維修或更換 | |
| 切割材料偏差 | 1.噴嘴電極損壞 | 更換 |
| 2.噴嘴電極安裝位置不同軸 | 重新安裝正確 | |
| 3.切割速度過快 | 適當放慢速度 | |
| 4.噴嘴軸線與工件平面不垂直 | 調整解決 | |
| 切割過寬,切口品質差 | 1.切割速度太慢 | 調整速度 |
| 2.噴嘴、電極已燒毀 | 更新 | |
| 3.工作材質、厚度與「切厚選擇」開關位置不符 | 調整位置 | |
| 4.噴嘴型號不正確、孔徑過大 | 更換正確類型的噴嘴 | |
| 等離子割炬燒壞 | 1.金屬壓帽未受壓 | 平時更換電極噴嘴應及時壓緊 |
| 2.割炬導電接頭鬆脫、電纜氣管斷裂、水冷式割炬接口漏電 | 及時檢查解決 | |
| 3.割炬接頭絕緣不良 | 應保證連接處絕緣良好 | |
| 4.割炬陶瓷防護罩損壞,但未及時更換 | 應及時更換 | |
| 5.壓縮空氣中過量的水 | 及時排出「空氣過濾減壓器」中的水分,如果壓縮空氣含水量 | |
| 6.開機切割、割炬型號錯誤 | 平行切割應選擇水冷割炬,風冷割炬承載能力太小,不能使用 | |
| 7.電極燒毀後不更換 | 電極燒傷應及時更新 | |
| 8.水冷割炬工作水系統不正常或環境溫度過低,介面漏水 | 檢查解決,不能在冰凍溫度環境下工作 | |
| 整流二極體D1-D6經常燒壞 | 1.新二極體反向電壓太低 | 應選用反向耐壓>1200V的二極體 |
| 2. C101-C103; C104; C106或R101; R102中的一處或幾處損壞 | 更換 | |
| 3.整流變壓器B1損壞 | 更換或修理 | |
| 4、等離子割炬損壞 | 將割炬從主機上拆下,用萬用電表R*10K檔測量電極和割炬外螺紋M32或M35。電阻值應接近∽,若低於幾十K,已損壞 |
注意事項
使用數控等離子切割機時,切割品質不穩定,易損件更換頻繁。在操作過程中發現使用者的操作不夠規範,同時對某些細節關注不夠。總結了一些CNC等離子切割機日常使用的小技巧,希望能帶給您方便:
切割應從邊緣開始。
如果可能,請從邊緣開始切割,而不是在切口上穿孔。以邊緣為起點將延長易損件的使用壽命,正確的方法是在啟動等離子弧之前將噴嘴直接對準工件的邊緣。
減少不必要的「拉弧(或引導)」時間。
啟動電弧時噴嘴和電極都很快消耗,因此啟動前割炬應放置在切割金屬的步行距離內。
請勿使噴嘴超載。
噴嘴過載(即超過噴嘴的工作電流)會導致噴嘴快速失效。電流強度應為噴嘴工作電流的95%。例如:100A噴嘴的安培數應設定為95A。
使用合理的切割距離。
根據使用說明書的要求,採用合理的切割距離。切割距離是切割噴嘴與工件表面之間的距離。穿孔時盡量使用正常切割距離的兩倍或等離子弧能夠傳輸的最大h8的距離。
穿孔的厚度應在機器系統允許的範圍內。
切割機無法穿透超過加工厚度的鋼板。通常的穿孔厚度是 1/2 正常切割厚度。盡量保持割炬和消耗品清潔。割炬和消耗品上的任何污垢都會極大地影響系統的等離子功能。更換耗材時,要將其放在乾淨的絨布上,請經常檢查割炬的連接筋,並用過氧化氫類清潔劑清潔電極接觸面和噴嘴。
CNC等離子切割機常見問題及解決方案:10個常見問題解答
1. 為什麼我的CNC等離子切割機底部邊緣會產生過多的熔渣?
底部熔渣是由於切削速度不當造成的。切削速度慢會產生軟熔渣;切削速度快會產生硬熔渣,需要研磨。調整切削速度。 10% 從您的增量開始 等離子切割機指南 切割圖。
2. 我的等離子切割機為何切割過程突然失去電弧?
電弧損失通常是由氣壓不足、接地不良或板面污染引起的。請確保夾具觸點清潔,裸露金屬表面乾淨,並驗證氣壓供應是否穩定。 CNC等離子切割工作台.
3. 如何防止薄金屬板在等離子切割過程中變形?
使用能實現完全穿透的最低電流,最大限度地提高切割速度,並按順序切割,以便在相鄰路徑之間進行冷卻。 等離子水錶 顯著減少16號線徑以下材料的變形。
4. 為什麼我的等離子切割孔是錐形的,而且不是圓形的?
將 THC 鎖定在建議的切割 h8 值,適用於小於一英吋的孔,並降低切割速度。 60% 週長速度。這使得弧線的後緣能夠趕上,從而產生更多圓柱形孔。
5. 我應該多久更換血漿耗材?
當您發現噴嘴孔徑增加、電極出現凹坑、電弧漂移或熔渣增多時,請更換噴嘴和電極。更換新的耗材比任何其他更換方式都能更有效地解決切割問題。請遵循以下步驟: 等離子切割機維修計劃 追蹤磨損情況。
6. 什麼原因會導致等離子切割邊緣的斜角不一致?
損壞或磨損的噴嘴孔口會破壞弧度對稱性,造成角度不均勻。保持切割高度 h8 在 ±0.010 英吋以內,並檢查旋流環和屏蔽帽是否正確安裝,以確保一致性。 等離子切割精度.
7. 壓縮空氣中的水分會影響等離子切割品質嗎?
是的。水分會擾亂焊炬內部的電離過程,導致電弧不穩定,並加速耗材磨損。請在切割器上游安裝冷凍式空氣乾燥器和聚結過濾器。
8. 為什麼我的 THC 在轉角處會將焊炬扎入工件?
當機器在轉彎處減速時,電弧電壓會發生變化,導致 THC 誤讀隔離距離。請根據您的設定配置控制器,使其在減速期間停用 THC。 數控等離子切割機操作手冊 用於防俯衝設定。
9. 我可以在我的CNC等離子切割工作台上使用手持式等離子切割槍嗎?
手持式焊炬的噴嘴帶有缺口,在機械操作過程中容易阻塞。對於CNC工具機(CNC)加工而言,配備平面噴嘴的機用焊炬是必不可少的。對比 手持式等離子切割機與CNC等離子切割機 安裝之前。
10. 小型車間購買一台CNC等離子切割系統需要多少錢?
業餘級 4×4 工作台的價格從 5,000 美元到 8,000 美元不等,而生產級系統的價格則在 15,000 美元到 50,000 美元以上。預算中還要包含耗材和 CAM 軟體的費用。